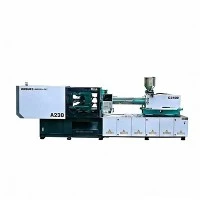
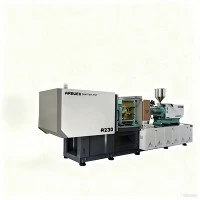
Servo survevalu masin autoosade jaoks
See servo-hüdrauliline survevalusüsteem toodab ülitäpseid-sise-, välis- ja kapotialuseid autokomponente. Masin, mis töötab 100–3300 tonni pingutusjõududega, integreerib suletud-ahela faasi/uuendusliku servoajamisüsteemi ja Keba kontrolleri, et reguleerida hüdraulilist rõhku ja voolu reaalajas.
See saab hakkama tehniliste vaikudega,-sh PA6/PA66 kuni 40% klaaskiudarmeeringuga, ABS, PC/ABS segud ja PP-, saavutades samal ajal korduva löögi-kaalu täpsuse ±0,1%. Vähendatud hüdraulilised reaktsiooniajad (40 ms jooksul) aitavad säilitada õhukese-seinaviimistluse, konstruktsiooniklambrite ja mitme{10}}õõnsusega mootorsõidukite kinnitusdetailide ranged mõõtmete tolerantsid, vähendades energiatarbimist 30–70% võrreldes fikseeritud töömahuga pumbasüsteemidega.
Peamised spetsifikatsioonid
|
Spetsifikatsiooni parameeter |
Väärtus / meetriline vahemik |
|
Kinnitusjõud |
1000 kN – 33 000 kN (100–3300 tonni) |
|
Laske kaal (PS) |
120 g – 18,500 g |
|
Kruvi läbimõõdu vahemik |
30 mm – 140 mm (A/B/C kruvivalikud) |
|
Kruvi L/D suhe |
20:1 – 24:1 (saadaval on bimetalliline variant) |
|
Sissepritse rõhk |
1400 baari – 2400 baari |
|
Süstimise reaktsiooniaeg |
Vähem kui 40 ms või sellega võrdne |
|
Süsteemi rõhk |
16,0 MPa / 17,5 MPa |
|
Juhtimissüsteem |
Keba i2000 / i3000 puutetundliku ekraaniga kontroller |
|
Servo süsteem |
Faas / uuenduslik püsimagnetiga servomootor |
|
Hüdraulilise ventiili riistvara |
Yuken / Bosch Rexroth proportsionaalsed ventiilid |
|
Plaadi mõõtmed (K x V) |
Kohandatud kinnitustonni kohta (EUROMAP standard) |
|
Side{0}}varda kliirens (K x V) |
Vastab standardsete autovormide mõõtmetele |
|
Max Hüdraulilised südamikutõmbed |
2-astmeline kuni 6-astmeline programmeeritav juhtimine |
Põhifunktsioonid
Suletud-ahela servodünaamika:Servomootori kiirus kohandub proportsionaalselt nõutavate rõhu- ja voolukõveratega. Mootori kiirus langeb jahutusfaaside ajal nulli lähedale, vähendades õli temperatuuri tõusu ja vähendades jahutusvee vajadust.
Jäiga plaadi geomeetria:Lõplike elementide analüüs (FEA){0}}optimeeritud plaadistruktuurid minimeerivad läbipainde täieliku kinnitusjõu korral, tagades eraldusjoone tasakaalustatud rõhu ja vähendades laiadel autopaneelidel välku.
Bimetallist tünni ja kruvide koost:Karbiid-sulamiga kaetud lennupinnad on vastupidavad suure-protsendilise klaaskiudtäiteainete (PA66+GF) abrasiivsele kulumisele ja leegiaeglustite keemilisele lagunemisele.
Sõltumatu põhitõmbeloogika:Mitmekontuuriline hüdrauliline südamiku tõmbamine võimaldab keerulisi külglibisemise jadasid, nurktõsteid ja lahtikeeramismehhanisme käivitada üheaegselt ilma rõhulangusteta.
Reaalajas{0}}sissepritsekõvera jälgimine:Kõrge eraldusvõimega{0}}optilised kodeerijad ja lineaarmuundurid jälgivad kruvide asendit, vasturõhku ja sissepritse kiirust millisekundiliste intervallidega, et vältida lühikesi lööke ja konstruktsiooni vajumist.
Masina konfiguratsioon
Süsteemi integreerimise voog: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programmeeritavad südamiku tõmmitsad ja väljatõmbeblokeering
Peamised alamsüsteemid:
Sissepritseseade: juhib kahesilindriline{0}}hüdrauliline sissepritsemehhanism tasakaalustatud tõukejõu joondamiseks. Kasutab PID temperatuuri reguleerimist 4 kuni 8 barreli kuumutustsoonis (keraamiliste küttekehade standard).
Kinnitusmehhanism: 5-punkti topelt-lüliti, millel on karastatud terasest puksid ja automaatne keskmääre. Loob suure kinnitusjäikuse ja kiire kuivamistsükli.
Hüdrauliline jõuseade: kahe- või mitme{0}pumbaga servoseade, mis ühendab sisemised hammasrattapumbad püsimagnetmootoritega{1}}. Hoiab hüdraulikaõli temperatuuri alla 55 kraadi ilma lisaõlijahutiteta.
Juhtimisarhitektuur: Keba tööstuslik liides integreeritud Euromap 67 (või Euromap 73) roboti sideprotokolliga, reaalajas-diagnostika logid, SPC kvaliteedi jälgimine ja mälusalvestus 200+ vormikomplektide jaoks.
Toote-Konkreetsed tehnilised eelised
Ühtlane löögi---täpsus:Servo-reguleeritud rõhureaktsioon säilitab plastilisuse konsistentsi. Korratavuse uuringud näitavad mahuhälvet alla ±0,1% pidevate 24-tunniste tsüklite korral, vältides välgu- ja vajumisjälgede tekkimist pika vooluga autode dekoratiivdetailidele.
Hüdraulikakomponentide madalam termiline pinge:Tööõli püsib stabiilsel temperatuuril (40–50 kraadi), säilitades õli viskoossuse, pikendades hüdrotihendi eluiga ja vähendades tihendi deformatsiooni. Klapi reaktsioon jääb ühtlaseks 24/7 tootmisvahetuste jooksul.
Integreeritud tuum{0}}tõmbamis- ja avamisjärjestused:Järjestusprogrammid juhivad keerulist vormisüdamiku tõmbamist sisemiste klambrite, HVAC-kanalikorpuste ja uksekäepideme lükanduste jaoks, ilma et oleks vaja täiendavaid väliseid hüdraulilisi jõuallikaid.
Täidetud polümeeride tünni pikendatud eluiga:PTA (Plasma Transferred Arc) bimetallkihid kaitsevad tünni siseseinu klaaskiu erosiooni eest kuni 45% kiukontsentratsioonini, säilitades stabiilse plastifikatsioonimomendi ja termilise ülekande.
Tüüpilised rakendused
SISUSTUSOSAD:Armatuurlauad, uksekäepideme raamid, tuulutusavad, kindalaeka riivid.
VÄLISOSAD:Põrkeraua trimmiribad, tagatulede korpused, rattakoopa katted, sammaste katted (A/B/C).
KATSI ALL--(PTH):Mootorikaane korgid, kaitsmekarbi korpused, sisselaskekollektori klambrid, pidurivedeliku reservuaarid.
Siseviimistlus ja korpus:Kõrged visuaalse pinnaviimistluse nõuded; töödeldud ilma valamujälgede, keevisjoonte või kõveruseta.
Välisvalgustus ja konstruktsioonimoodulid:Sügav{0}}tõmbega korpused, mis nõuavad täpset mitme-südamiku liuguri tõmbamist ja puhastage eraldatud pinnad.
Jaotise-Katte-Struktuurielemendid all:Klaasist-tugevdatud vaigud, mida on töödeldud range vasturõhu kontrolliga, et vältida kiudude lagunemist plastifikatsiooni ajal.
Materjalide ühilduvus
PA6 / PA66 (10–40% GF)|Temp:260 kraadi – 310 kraadi Nõuab bimetallilist kulumiskaitset; täpne vasturõhu juhtimine säilitab klaaskiu pikkuse.
PC + ABS segud|Temp:240 kraadi – 280 kraadi Nõuab ühtlast kuumutustsooni juhtimist ja madalat nihkepinget, et vältida pingete pragunemist.
PP (mineraaltäitega/TPO)|Temp:190 kraadi – 240 kraadi Madala viskoossusega materjal; nõuab dünaamilist hüdraulilist reaktsiooni vältimaks vilkumist suurel sissepritsekiirusel.
ABS / PMMA|Temp:200 kraadi – 250 kraadi Kõrge visuaalse selguse/pinna nõue; nõuab valamu kõrvaldamiseks täpset-surveprofiili.
POM (atsetaal)|Temp:180 kraadi – 215 kraadi Kitsas töötlemisaken; Täpne tünni temperatuuri reguleerimine hoiab ära termilise lagunemise.
Kuidas valida / konfiguratsioonisuvandeid
Sobitage masina kinnitusjõud ja süstimisvõimsus vormi ja vaigu nõuetele:
Kinnitusjõu arvutamine Prognoositav pindala (cm²) × Materjali kinnitustegur (0,3–0,8 tonni/cm²)=Minimaalne kinnitusjõud (tonn)
Sissepritsevõimsuse kontrollimine Arvutage vormi kaal (g) vs. tünni pühkimismaht (g). Haavli kaal peab jääma vahemikku 20–80% kogu sissepritsevõimsusest.
Südamiku tõmbamise ja väljatõmbe hindamine Valige tööriistamehaanika põhjal standardsed ühe-ahelaga või mitme-ahelaga südamiku tõmbejärjestused.
Plastifikatsioonimetallurgia valiku standardne nitreeritud kruvi (täitmata vaigud) vs bimetallikruvi/tünn (klaaskiu sisaldus > 15%).
Valikulised konfiguratsioonid:
Kohandatud L/D suhtega kruvid: väikese{0}}nihkega kruvide geomeetria, mis on kohandatud PC/ABS-i jaoks või suure{1}}segamiskruvid põhisegu segamiseks.
Järjestikune klapivärav: integreeritud hüdraulilised/pneumaatilised jadajuhtseadmed kuuma jooksva vormi jaoks (kuni 12 tsooni).
Aku{0}}abiga süstimine: kiire{1}}pritsekonfiguratsioonid (kuni 400 mm/s) õhukeseseinaliste autode pistikute ja optiliste läätsede jaoks.
Euromap 67 / 73 liides: ühendage-ja-käivita ühendused 3-teljega ülemise sisestusega servorobotite või 6-teljeliste liigendatud robotkäte jaoks.
Tootmine ja kvaliteedikontroll
Struktuuri töötlemine:Masinaplaadid, lülitid ja raamid töödeldakse 5-teljelistel CNC-töötluskeskustel, et tagada paralleelsed kinnituspinnad 0,05 mm tolerantside piires.
Ultraheli defektide tuvastamine:Sidevardad läbivad mittepurustava ultraheliuuringu (NDT), et vältida väsimuspragusid pideva tsüklilise pinge korral.
Hüdraulikasüsteemi testimine:Hüdraulilised kollektoriplokid läbivad enne lõplikku kokkupanemist kõrgsurveloputus{0}}ja osakeste analüüsi (ISO 4406 puhtusestandard).
Täielik-koormustestimine:Iga masin läbib 72-tunnise pideva kuiva-töötsükli koos kõrgsurve hoidmise testidega, et kontrollida hüdraulilise tihendi terviklikkust ja termilist stabiilsust enne lähetamist.
Kohandamine ja OEM-tugi
Plaadi suurendamine ja side{0}}varraste vahe:Kohandatud side{0}}varraste mõõtmed mahutavad suuri autotööstuse vorme või külgmiste{1}}südamike väljatõmbesüsteeme.
Spetsiaalsed süstimisüksused:Kahe-värvi/mitme{1}}komponendiga süstimisvõimalused (kalduv, vertikaalne või paralleelne orientatsioon) mitmest-materjalist siseviimistluse vormimiseks.
Integreeritud automatiseerimisrakkude integreerimine:Kohandatud-otsa-arm tööriistade (EOAT) juhtimine, konveierilindi blokeerimine ja automaatsed värava-lõikejaamad, mis on ehitatud vastavalt tehase paigutuse spetsifikatsioonidele.
Spetsiaalne tünni küte:Infrapuna- või isoleeritud keraamilised ribasoojendid, mis on konstrueeritud kõrgtemperatuursete{0}}plastide (nt PEEK, PEI) jaoks.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse inseneriettepaneku ja kaubandusliku hinnapakkumise saamiseks jagage järgmisi tehnilisi üksikasju:
Autoosade joonis / 3D CAD:.STEP-, .IGS- või .X_T-failid, mis näitavad osa mõõtmeid, seina paksust ja kaalu.
Vaigu spetsifikatsioon:Plastikust (nt PA66 + 30% GF, PC/ABS), tiheduse ja niiskuse kuivatamise parameetrid.
Vormi mõõtmed ja paigutus:Vormi aluse suurus (P x L x K), kogukaal, jooksja tüüp (kuumjooks vs külmjooks) ja väravate arv.
Põhitõmbenõuded:Hüdraulilise südamiku tõmbamiste arv, silindri käigupikkused ja liuguri käivitamise järjestused.
Sihttsükli aeg ja tootmismaht:Vajalikud osad-tunnis-ja automatiseerimise eelistused (robotite valimine-ja-koht, kanalite korjaja, automatiseeritud konveier).
KKK
K: Kuidas erineb servohüdraulika masin{0}}autoosade jaoks mõeldud täielikult elektrilise masinaga?
V: Servohüdraulilised masinad pakuvad suuremaid kinnitusjõude (kuni 3,300+ tonni) ja kulu-efektiivset jõudlust keskmiste- kuni-suurte autokomponentide puhul, mis nõuavad hüdraulilist südamiku tõmbamist. Kõik-elektrimasinad pakuvad suuremat energiatõhusust ja täpsust väikeste -kuni -keskmiste osade jaoks, mis kaaluvad alla 400 tonni, kuid nendega kaasneb suurem alginvesteering seadmesse.
K: Millist kinnitusjõudu on autode siseuksepaneelide jaoks tavaliselt vaja?
V: Autode uksepaneelid nõuavad tavaliselt 1000–1800 tonni kinnitusjõudu, olenevalt osade mõõtmetest, seina paksusest ja materjali voolu pikkusest.
K: Kuidas servosüsteem vähendab tehase energiakulusid?
V: Tavalised fikseeritud töömahuga{0}}pumbad töötavad konstantsel kiirusel, valades kasutamata hüdroõli tagasi paaki ja tekitades heitsoojust. Servomootor reguleerib oma pöörlemiskiirust reaalajas, lähtudes aktiivsest hüdraulikavajadusest, tarbides minimaalset energiat rõhu hoidmise-ja jahutusfaasi ajal.
K: Kas Keba kontroller ühildub MES ja Industry 4.0 süsteemidega?
V: Jah. Keba kontrollerid toetavad OPC-UA, Euromap 63 ja Euromap 77 sideprotokolle. Need võimaldavad parameetrite jälgimist-reaalajas, andmete eksportimist ja otsest integreerimist tehase{6}}üleste täitmissüsteemidega (MES).
K: Milline südamiku tõmbetugi on keerukate autotööriistade jaoks sisse ehitatud?
V: Standardkonfiguratsioonid sisaldavad tarkvaravalikuid kahe-etapilise tuuma tõmbamiseks. Laiendatavad hüdrokollektori moodulid võivad toetada kuni 6 sõltumatut südamiku tõmbamise ahelat programmeeritava asendi, rõhu ja kiiruse seadistustega.
Kuum tags: servo survevalu masin autoosade jaoks, Hiina servo survevalu masin autoosade tootjatele, tarnijatele, tehastele