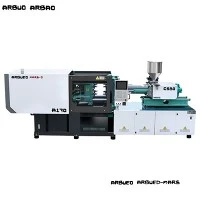
Servo{0}}hüdrauliline survevalumasin
Servo-hüdrauliline survevalumasin ühendab traditsiooniliste süsteemide töötlemata kinnitusjõu ja hüdraulilise vastupidavuse püsimagnetiliste vahelduvvoolu servoajamite täpse ja energiatõhusa-dünaamilise reaktsiooniga. See masin, mis on ehitatud jäigale viie-punkti sisemisele lülitusklambrile, vähendab energiatarbimist 40% kuni 70% võrreldes fikseeritud-mahtpumbasüsteemidega, säilitades samas asendi korratavuse +/- 0.05 mm piires.
Keskmise -kuni-suure mahuga plastide tootmiseks mõeldud süsteem autotööstuses, pakendi-, elektri- ja tarbekaupade tööstuses tegeleb vaigu töötlemisega tavalistest termoplastidest (PP, PE, PS) kuni täidetud tehniliste polümeerideni (PA66+30%GF, PC/ABS, PBT).
Mootori kiiruse pideva vastavusse viimisega otse süsteemi rõhu ja vooluhulga nõuetega püsib õlitemperatuur kogu töötamise ajal stabiilsena. See minimeerib hüdraulikavedeliku termilist lagunemist, pikendab tihendi eluiga ja tagab pika tootmistsükli jooksul ühtlase massi.
Peamised spetsifikatsioonid
Allolevas tabelis on toodud standardsete masinakonfiguratsioonide tehnilised parameetrid tüüpilistes tonnaažiklassides.
|
Spetsifikatsioon |
Üksus |
90 tonni |
160 tonni |
260 tonni |
480 tonni |
|
Kinnitusjõud |
kN (tonf) |
900 (90) |
1600 (160) |
2600 (260) |
4800 (480) |
|
Lülitage süsteem sisse |
- |
5-punktiline kaksiklüliti |
5-punktiline kaksiklüliti |
5-punktiline kaksiklüliti |
5-punktiline kaksiklüliti |
|
Side{0}}varda kliirens (K x V) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
810 x 800 |
|
Vormiplaadi mõõtmed (K x V) |
mm |
530 x 530 |
680 x 680 |
860 x 860 |
1180 x 1170 |
|
Maksimaalne / minimaalne vormi kõrgus |
mm |
380 / 150 |
500 / 180 |
620 / 220 |
800 / 320 |
|
Kinnituskäik |
mm |
320 |
430 |
540 |
780 |
|
Väljaviske löök / jõud |
mm / kN |
100 / 33 |
130 / 45 |
160 / 67 |
220 / 120 |
|
Kruvi läbimõõdu valikud (A / B / C) |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
70 / 75 / 80 |
|
L/D suhe (B-kruvi) |
L/D |
21.5:1 |
22:1 |
22.4:1 |
23.1:1 |
|
Teoreetiline lasu maht (B-kruvi) |
cm³ |
153 |
286 |
570 |
1546 |
|
Laske kaal (PS - B kruvi) |
g |
139 |
260 |
519 |
1407 |
|
Sissepritse rõhk (B kruvi) |
baar |
1850 |
1780 |
1862 |
1720 |
|
Sissepritse kiirus (B-kruvi) |
cm³/s |
105 |
145 |
228 |
420 |
|
Kruvi kiirus (maksimaalne) |
p/min |
220 |
200 |
185 |
150 |
|
Süsteemi rõhk |
baar |
160 |
160 |
160 |
160 |
|
Servopumba mootori võimsus |
kW |
11 |
15 |
22 |
45 |
|
Küttevõimsus |
kW |
6.5 |
9.8 |
16.5 |
29.5 |
|
Hüdraulikaõli paagi maht |
L |
160 |
230 |
380 |
720 |
|
Kuiv kaal |
Meetriline tonn |
3.2 |
5.2 |
8.8 |
19.5 |
Põhifunktsioonid
Dünaamiline servoajam:Püsimagnetiga vahelduvvoolu servomootor koos sisemise hammasrattapumbaga tagab nullist maksimaalse väljundi reaktsiooniajad alla 50 ms. Mootor seiskub jahutusfaaside ajal, vähendades ümbritsevat müra (< 72 dB) and overall electrical loads.
Jäik plaadi struktuur:Lõplike elementide analüüsi (FEA) abil optimeeritud kast-tüüpi plaadid vähendavad tsentri läbipaindet maksimaalse klambri tonnaaži korral. See tagab ühtlase kinnitusrõhu jaotumise vormi pindade vahel, vältides välgatust ja pikendades tööriista eluiga.
Suletud-ahela PID-juhtimine:Reaalajas{0}}anduri tagasiside jälgib süsteemi rõhku, kruvide nihkumist ja silindri soojustsoone, säilitades protsessi korratavuse kitsastes tööakendes.
Tugevad-kangid-Kõva-kroomitud, suure-tõmbetugevusega terasest kinnitus-valtskeermega vardad peavad vastu pingele ja säilitavad paralleelse joonduse pikemate tootmistsüklite jooksul.
Tööstuslik kontroller:Spetsiaalne mitme{0}}CPU mikroprotsessori liides 12-tollise värvilise puuteekraaniga, mitme keele toega, reaalajas graafilise protsessi jälgimise, SPC andmete kogumise ja USB/Etherneti väljundi pordiga.
Tehnilised eelised
Energiatõhusus ja termiline stabiilsus
Traditsioonilised hüdraulilised vormimismasinad kasutavad fikseeritud{0}}mahuga asünkroonmootoreid, mis töötavad pidevalt maksimaalsel kiirusel, suunates kasutamata survestatud õli kaitseventiilide kaudu tagasi reservuaari. See tava muudab liigse mehaanilise energia jääksoojuseks, mis nõuab hüdrovedeliku jahutamiseks suuri jahutusseadmeid.
Traditional System: [Induction Motor (Fixed RPM)] --> [Fixed Pump] --> [Bypass Valve (Heat Loss)] -->[Hüdraulikapaak]
Servo System: [Servo Driver + Control Signal] --> [PM Servo Motor (Variable RPM)] -->[Sisemine käigupump]
Meie servo-hüdrauliline ajam moduleerib dünaamiliselt mootori pöörlemist (0 kuni 2500 p/min), et see vastaks reaalajas-voolu ja rõhu nõuetele.
Jahutusfaasi kokkuhoid: pumba mootor langeb nullkiirusele, samal ajal kui osa jahtub vormi sees, tõmmates tühikäigul minimaalset voolu.
Vähendatud õlijahutusnõudlus: madalam soojusenergia ülekanne hüdraulikavedelikku hoiab õli temperatuuri pideva koormuse korral vahemikus 40–50 kraadi, välistades suure jahutusvee tarbimise ja aeglustades vedeliku oksüdatsiooni.
Mehaaniline täpsus ja konstruktsiooniline jäikus
Kõrge-lineaarsusega muundurid: mitte-kontakti magnetostriktiivsed lineaarsed asendiandurid jälgivad vormi sulgumist, kinnitusjõudu, sissepritsekäiku ja väljatõmbeasendit sub-millimeetrise eraldusvõimega.
Plaadi läbipainde summutamine: liikuvad plaadid on toetatud madala-hõõrdumisega karastatud terasest juhtkingadel piki masina raami, mitte ainult side{1}}varraste küljes, vältides hallituse ebaühtlast kulumist ja keskosa vajumist.
Sissepritsesilindrite tasakaalustus
Tüüpilised rakendused
Autotööstus:Siseviimistlusklambrid, uksekäepideme korpused, HVAC kanalikomplektid, kaitsmekarbid ja armatuurlaua konstruktsiooniklambrid.
Pakend:Paksud{0}}seinakorgid, keermesulgurid, säilituskonteinerite kaaned, kastid ja struktuursed transpordiämbrid.
Tarbekaubad ja elektroonika:Elektritööriistade korpused, seadmekaaned, teleriraamid, akukarbid ja ühenduskarbid.
Ehitustooted:PVC/PPR toruliitmikud, seinaplaadikatted, juhtmeühendused ja äravoolukomponentide korpused.
Tööstuslikud osad:Trossiköidised, rattad, konveieri komponendid ja pumba tiivikud.
Materjalide ühilduvus
Töötlemise jõudlus sõltub kruvide geomeetriast ja kuumutustsooni konfiguratsioonist, mis on kavandatud konkreetsete polümeeri omaduste jaoks:
Standardsed nitriidiga kruvid:Sobib mitte-abrasiivsete polüolefiinide jaoks (PP, PE, PS, ABS, HIPS, SAN).
Bimetallist tünni- ja kruvikomplektid:Nõutav klaaskiuga tugevdatud polümeeride (PA6/66 + 30% GF, PBT + 20% GF) töötlemisel, et taluda abrasiivset mehaanilist kulumist.
Korrosioonikindlad{0}}paketid:Kroomitud-või nikkel-sulamist kruvid, mis on loodud kuumustundlike-halogeenitud polümeeride (PVC, PVDF) jaoks, mis tekitavad sulamistöötlemisel söövitavaid happeaure.
Konfiguratsioonisuvandid ja valikujuhend
Masina õige konfiguratsiooni kindlaksmääramiseks vaadake osade põhiparameetrid põhispetsifikatsioonidega üle:
Nõutava kinnitusjõu arvutamine:
Pingutusjõud (tonnides)=[Osade ja kandikute kogupindala (cm²) x õõnsuse rõhk (bar)] / 1000
Üldjuhis: õhukese{0}}seinaga pakend vajab 0.6 - 0.8 tonni/cm²; üldised tööstuslikud osad nõuavad 0.3 - 0.5 tonni/cm².
Laskevõimsuse suurus:
Veenduge, et lasu kogumass (osa pluss jooksusüsteem) jääks 20% ja 80% vahele masina maksimaalsest teoreetilisest nimivõimsusest.
Suuruse määramise reegel: alla 20% riskib termilise lagunemise tõttu vaigu pika viibimisaja tõttu; üle 80% kahjustab sulandi homogeensust ja protsessi stabiilsust.
Kruvi valiku valik:
A-Kruvi: kõrge rõhk, väiksem maht. Ideaalne õhukeseseinaliste osade jaoks (PC, PA).
B-Kruvi: tasakaalustatud standardkonstruktsioon. Soovitatav üldotstarbeliseks vormimiseks (PP, ABS, PS).
C-Kruvi: suur lasu maht, vähendatud rõhk. Optimeeritud pehmete tarbevaikude ja paksude{2}}seinaga osade jaoks.
Tootmine ja kvaliteedikontroll
Iga masin läbib enne saatmist standardiseeritud tootmis- ja kvaliteedikontrolli protokollid:
[Raw Material Inspection] --> [CNC Machining & Platen FEA] -->[Assamblee ja hüdraulikaliini loputus]
|
[Saadetis]<-- [48-Hour Dry Run & Full Load Testing] <-- [Electrical & Pressure Testing]
Töötlemise täpsus:Plaadi kinnituspinnad, side{0}}varda puurid ja masinaalused töödeldakse ühe seadistusega suurtel horisontaalsetel CNC-töötluskeskustel, et tagada ruudukujulisus ja paralleelsus.
Hüdraulikasüsteemi loputus:Hüdraulilised kollektorid läbivad mitmeastmelise{0}}ultrahelipuhastuse. Õlitorusid loputatakse enne tehase väljavoolu läbi sub-mikroniliste filtriplatvormide, et need vastaksid ISO 4406 puhtusstandarditele (sihtmärk: 14.16.11).
Testimisprotokoll:
Staatilise rõhu testimine: hüdraulikasüsteeme hoitakse 125% maksimaalsel töörõhul (200 baari) 4 tundi, et kontrollida lekkeid ja klapi terviklikkust.
Dünaamilise koormuse äravool: iga masin läbib 48-tunnise pideva kuiva-tsükli testi täieliku kinnitusjõuga, et kontrollida anduri kalibreerimist, termilist stabiilsust ja sujuva liikumise profiilide ümberlülitamist.
Kohandamine ja lisaintegratsioon
Põhitõmbesüsteemid:Laiendatavad kahe- või neljakordsed hüdraulilised -tõmbeahelad, mida juhivad proportsionaalsed ventiilid, keerukate vormide jaoks, millel on liikuv külg{1}}tegevus.
Integreeritud Hot Runner kontrollerid:Sisseehitatud-mittsooni-temperatuuri juhtimismoodulid, mida hallatakse otse peamise kontrolleri liidese kaudu.
Automatiseerimisliides:Standardsed Euromap 67 / SPI 50-pin robotiliidesed külgsisene-ja ülaltsisenemise osade otsimissüsteemide jaoks.
Spetsiaalsed süstimisüksused:
Keermestatud korkide ja toruliitmike hüdromootori kinnitusdetailide lahti keeramine.
Aku-toega kiire-pritsesüsteemid õhukeseseinaliste-pakendite jaoks.
Hinnapakkumiste jaoks on vajalik tehniline teave
Täpse tehnilise ettepaneku ja masina spetsifikatsiooni vastavuse saamiseks esitage järgmised üksikasjad:
Osade spetsifikatsioonid:Osade mõõtmed, 3D CAD-failid (.STEP/.IGS), projekteeritud pindala ja seina paksuse vahemik.
Vaigu üksikasjad:Konkreetne polümeeri klass, tootja andmeleht, tihedus (g/cm³) ja kokkutõmbumiskiiruse protsent.
Vormi paigutus:Õõnsuste arv, jooksja kogumass, vormi mõõtmed (pikkus x laius x kõrgus), vormi kaal ja südamiku tõmbenõuded.
Tootmisnõuded:Soovitud tsükliaeg, aastane sihtmaht ja elektrivõrgu standardid (nt 480 V 60 Hz 3-faasiline / 380 V 50 Hz 3-faasiline).
KKK
K: Kuidas erineb servo-hüdraulikasüsteem täielikult-elektrilise survevalumasinaga?
V: Kõik-elektrimasinad pakuvad suuremat aksiaalset korratavust (+/- 0.01 mm vs. +/- 0.05 mm) ja väiksemat energiatarbimist väikese tonnaažiga rakendustes. Siiski pakuvad servo-hüdraulilised süsteemid suuremat kinnitusjõudu üle 400 tonni, suurema koormuse vastupidavuse ja 30% kuni 50% väiksema algkapitali kulutuse, säästes samal ajal enamiku{10}}elektrikonstruktsioonide energiasäästust.
K: Milliseid toiteallika nõudeid on vaja välismaale paigaldamiseks?
V: Masinad on tootmise ajal konfigureeritud kohalike tööstuslike elektrivõrkudega. Standardkonfiguratsioonid hõlmavad 380V/50Hz/3-faasi Euroopa ja Aasia turgude jaoks ning 460V-480V/60Hz/3-faasilist Põhja-Ameerika rajatiste jaoks. Soovi korral saab peakappi integreerida astmelised või isolatsioonitrafod.
K: Millist hooldusgraafikut on vaja hüdraulikaõli ja filtreerimise jaoks?
V: Hüdraulikaõli esmane vahetus on soovitatav pärast esimest 500 töötundi. Standardsetes töötingimustes stabiilse õlitemperatuuriga alla 50 kraadi on järgnevad õlivahetusvälbad iga 4000 kuni 5000 töötunni järel. Tagastusõli filtreid tuleks vahetada iga 2000 töötunni järel.
K: Milliseid varuosi on rahvusvaheliste saadetiste jaoks kaasas?
V: Tavalised kaubasaadetise kulumiskomplektid sisaldavad silindri kuumutusribasid, termopaare, hüdrosilindrite tihendikomplekte, kõrgsurvevooliku komplekte{0}} ja varu lineaarset asendiandurit.
Kuum tags: servohüdrauliline survevalumasin, Hiina servohüdrauliliste survevalumasinate tootjad, tarnijad, tehas