


Suured survevalumasinad
Suurte survevalumasinate tootja
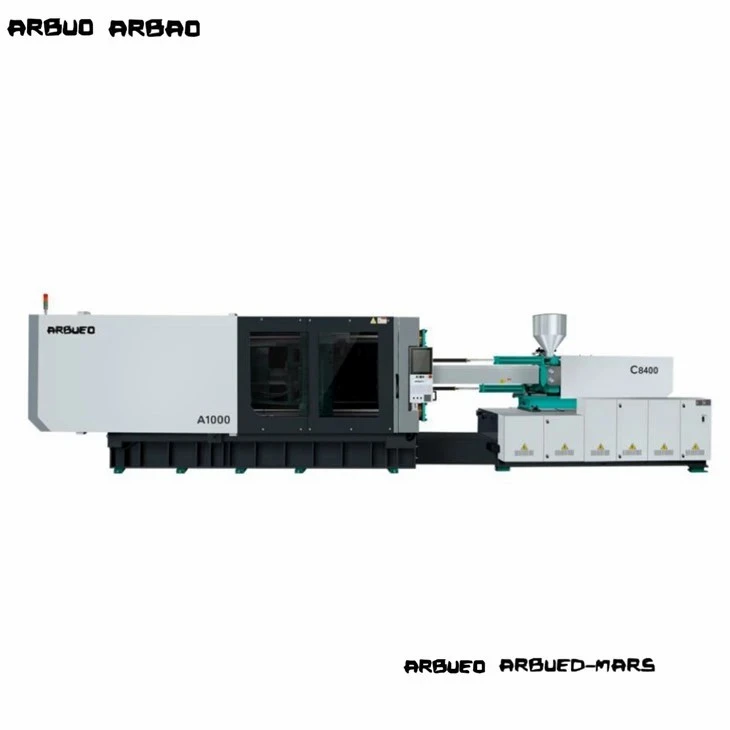
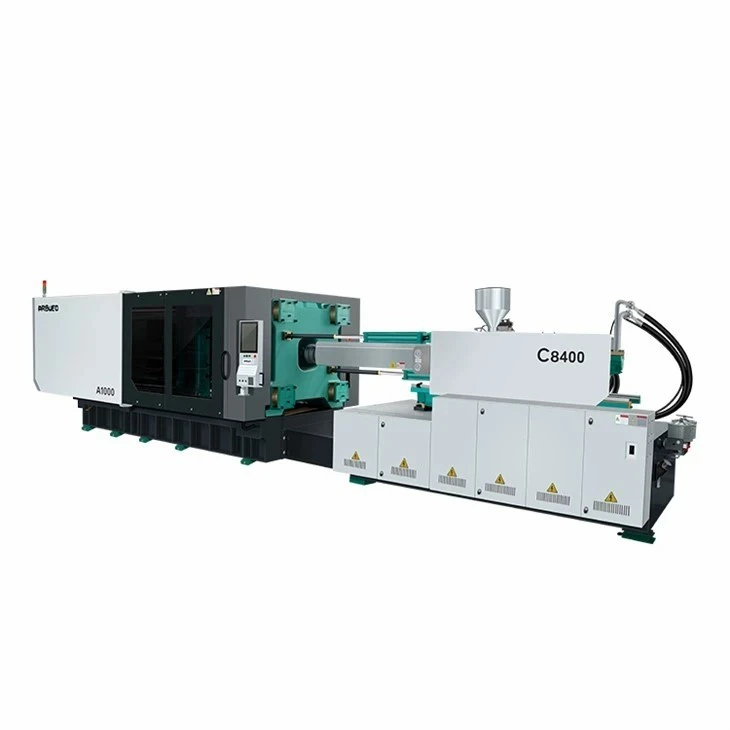
Large injection molding machines (clamping force >= 450 tonni / 4500 kN) töötleb lahtiselt termoplastseid komponente autotööstuses, pakendamis-, logistika- ja seadmesektoris. Raskete vormide kasutamine nõuab konstruktsiooni jäikust, plaadi täpset paralleelsust, stabiilset plaadi liikumist ja energiasäästlikku hüdraulilist või hübriidajami arhitektuuri.
Selles juhendis on toodud tehnilised konfiguratsioonid, plaadi mõõtmed, side{0}}varraste vahe ja laskevõimsused meie raskete{1}}masinate platvormidel. See aitab tööriistatootjatel, tootmisinseneridel ja hankedirektoritel sobitada vormi mõõtmed, vaiguvoolu nõuded ja tsükliaja eesmärgid masina spetsifikatsioonidega.


Suure survevalumasina ülevaade
Raske-tonnaažiga survevalusüsteemid kasutavad kas kahte-plaathüdraulilist/servo-elektrilist hübriidstruktuuri või optimeeritud viie-punkti topelt-mehhaanilist kinnitusmehhanismi.
Kinnitusarhitektuur
Kaks-plaadisüsteemi: kasutage plaadi kiireks-liikumiseks otsehüdraulilisi silindreid, mis on kombineeritud nelja side-varda lukustusmutri ja lühikese-takti hüdrauliliste tonnaažisilindritega. See disain välistab lülituslülide kulumise, vähendab masina jalajälge 20% kuni 30% võrra võrreldes kolme-plaadi seadistusega ja tagab takistusteta juurdepääsu tagaosale automatiseeritud osade eemaldamiseks.
Viis-punktide ümberlülitussüsteemi: kasutage tasakaalustatud mehaanilisi lülituslülisid, mida juhivad servo-hüdraulilised seadmed. Need süsteemid tagavad plaadi kiire liikumise, loomuliku kineetilise aeglustumise enne hallitusseente puudutamist ja energiatõhusat lukustumist jahutusfaaside ajal.
Injektsiooniarhitektuur
Kahe-silindriga tasakaalustatud sissepritseüksused kõrvaldavad kõrge-rõhuga (kuni 2200 baari) sissepritse ajal lineaarsete juhikute kaldemomendi.
Nitreeritud või bimetallist kruvi- ja silindrisõlmed käsitlevad klaaskiuga tugevdatud vaiku (PP-GF30, PA66-GF30), struktuurseid sulameid ja ringlussevõetud polümeere.
Servo-elektrilise või muutuva töömahuga-hüdraulikapumbasüsteemid tagavad täpse suletud-ahela kiiruse ja rõhu reguleerimise, säilitades sissepritse korratavuse +/- 0.1%.
Masinate valik
Meie suured{0}}tonnaažiseadmed on jaotatud nelja erinevasse konstruktsiooniliini, mis põhinevad kinnitusjõul, ajamisüsteemil ja sihtotstarbel:
|
seeria |
Kinnitusjõu vahemik |
Klambrisüsteem |
Ajami tüüp |
Esmane tehniline fookus |
|
HT-T-seeria |
450T - 1,000T |
5-punktiline lüliti |
Servo-Hüdraulika |
Üldised suured osad,{0}}süvatõmmatavad konteinerid, tööstuslikud kastid. |
|
HD{0}}TP-seeria |
600T - 3,200T |
Kaks-plaati |
Servo-Hüdraulika/hübriid |
Autode kaitserauad, armatuurlauad, suured kaubaaluste kastid, kitsad paigalduskohad. |
|
HS-PET-sari |
450T - 800T |
Raske{0}}Duty lüliti |
Suure{0}}voolu servo |
PET-toorikute tootmine (kuni 128 õõnsust), spetsiaalsed suure pöördemomendiga plastifitseerimisseadmed. |
|
HE-Elektriline seeria |
450T - 900T |
Servo-Elektriline |
Täielik elektriline / hübriid |
Puhasruumi meditsiinilised pakendid, optilised valgusjuhikud, ülitäpsed õhukeseseinalised-autoosad. |
Tootenimekiri
HD-600TP kahe plaadiga survevalumasin
Pingutusjõud: 6000 kN (600 tonni)
Side-varda kliirens (K x V): 920 x 850 mm
Max Laske kaal (PS): 2850 g
Kruvi läbimõõt: 80 / 90 / 100 mm
Põhifunktsioon: kompaktne ruumikujundus koos otsese-lukusideme-varda mehhanismiga; sisaldab proportsionaalset suletud-ahela juhtimist tuum-tõmbejadade jaoks.
HT-800T viiepunktiline lülitusmasin
Pingutusjõud: 8000 kN (800 tonni)
Side-varda kliirens (K x V): 1060 x 980 mm
Max Laske kaal (PS): 4320 g
Kruvi läbimõõt: 95 / 105 / 115 mm
Põhifunktsioon: kõrg{0}}jäikust kast-tüüpi plaadid, mis on loodud lõplike elementide analüüsi (FEA) abil, et minimeerida plaadi läbipainde suure tonnaaži korral.
HD-1200TP kaheplaadiga masin
Pingutusjõud: 12 000 kN (1200 tonni)
Side{0}}varda kliirens (K x V): 1320 x 1200 mm
Max Laske kaal (PS): 7800 g
Kruvi läbimõõt: 115 / 125 / 135 mm
Põhifunktsioon: automaatne side{0}}varda tagasitõmbamine (ülemine mitte-operaatori pool) suurte autotööriistade{2}}külglaadimise lihtsustamiseks.
HD-1800TP Automotive-klassi kaheplaadiga masin
Pingutusjõud: 18 000 kN (1800 tonni)
Side{0}}varda kliirens (K x V): 1600 x 1450 mm
Max Laske kaal (PS): 14 200 g
Kruvi läbimõõt: 140 / 155 / 170 mm
Põhifunktsioon: mitmeastmeline sissepritseprofiil koos sünkroniseeritud järjestikuse ventiili juhtimisega (kuni 16 pneumaatilist/hüdraulilist tsooni).
HD-2500TP rasketööstusmasin
Pingutusjõud: 25 000 kN (2500 tonni)
Side{0}}varda kliirens (K x V): 1900 x 1700 mm
Max Laske kaal (PS): 22 500 g
Kruvi läbimõõt: 165 / 180 / 200 mm
Põhifunktsioon: kaks plastifitseerivat silindrit koos elektrilise kruviajamiga; võimeline pidevalt sulatama suure{0}}mahuga polümeeri logistikajäätmete konteinerite ja kaubaaluste jaoks.
HD-3200TP ülisuur konstruktsioonimasin
Pingutusjõud: 32 000 kN (3200 tonni)
Side{0}}varda kliirens (K x V): 2200 x 1950 mm
Max Laske kaal (PS): 35 000 g
Kruvi läbimõõt: 190 / 210 / 230 mm
Põhifunktsioon: tugevdatud plaadi struktuur koos aktiivse plaadi kaldekompensatsiooniga, mis on loodud mitme{0}}õõnsusega autode välisliistude ja tarbekambrite jaoks.
Peamised tehnilised omadused
Kinnitusstruktuuri jäikus ja lõplike elementide analüüs (FEA)
Plaadi deformatsioon maksimaalse tonnaaži korral põhjustab hallituse lekkimist, vaheseina kulumist ja ebaühtlast seina paksust-.
Plaanidel on FEA-ga konstrueeritud karbi{0}}tugevdus, mis jaotab kinnitusjõu ühtlaselt kogu vormi kinnituspinnale.
Plaanide paralleelsus jääb sisse<= 0.08 mm/m under 100% clamping loads.
Kroom-kaetud 42CrMo kõrgtõmbe{2}}terasest side-vardad läbivad induktsioonkarastuse ja ultraheli mittepurustava testimise (NDT), et vältida väsimuspragusid tsükliliste koormuspingete korral.
Servo-hüdraulilise ajami arhitektuur
Käitavad püsimagnetiga sünkroonsed servomootorid, mis on ühendatud sisemiste hammasrataspumpadega.
Dünaamilise rõhu ja kiiruse reguleerimise reaktsiooniaeg:<= 30 ms.
Energiatarve väheneb 30% kuni 55% võrreldes traditsiooniliste muutuva-mahtpumbaga masinatega, kuna mootori kiirus langeb hoidmis- ja jahutusfaasis nulli lähedale.
Plastifikatsioonisüsteem ja kulumiskindlus
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetall (abrasiivsed/söövitavad vaigud): nikli{0}}põhine sulamist vooder tünnis, mis on ühendatud volframkarbiidist pihustatava-keevitatud kruvikattega (kõvadus 60 - 65 HRC), mis tagab kuni 30% klaaskiu koormuse.
Tõkkekruvi geomeetria koos hajutavate ja jaotavate segamiselementidega tagab sulandi termilise homogeensuse +/- 1.5 °C piires.
Täpne hüdraulilise juhtimise ja automatiseerimise liides
Proportsionaalsed ventiilid juhivad vormi avamise/sulgemise aeglustumist, südamiku tõmbeid ja väljaviskamise järjestusi.
EtherCAT/CANbus tööstuslikud sidevõrgud liidestuvad otse lineaarmuunduritega (asendi eraldusvõime 0,01 mm).
Standardsed Euromap 63 / Euromap 73 liidesed võimaldavad plug{2}}and-integratsiooni ülemiste-sisenemisrobotite, külgmiste-sisenemistorude korjajate, magnetvormide kinnitussüsteemide ja järjestikuste kuumajooksukontrolleritega.
Kinnitusjõud, vormi suurus ja löögivõime
Vormi sobitamiseks õige masinaga on vaja hinnata projekteeritud pindala, vormi kõrgust, side{0}}varraste vahet ja vaigu tihedust.
Pingutusjõud (kN)=[ Osa ja jooksuri süsteemi prognoositav pindala (cm2) x keskmine õõnsuse rõhk (bar) ] / 100
Suure viskoossusega polümeerid (nt PC, PMMA, PA-GF): vajavad keskmist õõnsusrõhku 400 - 700 baari.
Madala viskoossusega polümeerid (nt PP, PE, PS): vajavad keskmist õõnsusrõhku 250 - 450 baari.
Side{0}}varraste vaheline kaugus (K x V): horisontaalsed ja vertikaalsed kaugused side-varraste vahel peavad ületama vormi välimise plaadi mõõtmeid, välja arvatud juhul, kui masinal on ülemise side{2}}varda väljatõmbamisvõimalus.
Vormi kõrguse vahemik (Min/Max): Vormi virna kogukõrgus peab jääma rangelt masina päevavalgusvõime piiresse:
Max päevavalgus=maksimaalne vormikõrgus + kinnituskäik
Väljaviske käik ja jõud: veenduge, et hüdraulilise ejektori tihvtid oleksid vormi väljatõmbeplaatidega kohakuti ja avaldaksid piisavalt jõudu sügavate{0}}tõmbeosade eemaldamiseks.
Termilise stabiilsuse säilitamiseks ja polümeeri lagunemise vältimiseks:
Minimaalne lasu mass: peaks ületama 20% kogu teoreetilisest laskevõimsusest.
Maksimaalne lasu mass: ei tohiks ületada 80% kogu teoreetilisest lasu mahust (arvutatud PS ekvivalenttiheduses rho=1.05 g/cm3).
Vaigu tiheduse reguleerimise tegur:
Tegelik laskmisvõimsus (vaik)=PS-laskevõime x (sihtvaigu sulatihedus / PS-i sulatihedus)
Tehnilised andmed
|
Parameeter |
Üksus |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Kinnitusjõud |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Avamiskäik |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Vahemaa side{0}}varraste vahel (K x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Max Päevavalgus |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Max. Hallituse kõrgus |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Kruvi läbimõõt (valik B-) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D suhe (B-valik) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Süstimise maht |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Laske kaal (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Sissepritse rõhk (B-kruvi) |
baar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Max Kruvi kiirus |
p/min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Ejektori jõud |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Ejektori löök |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Õlipaagi maht |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Kuidas valida
Raske{0}}tonnaažipritseseadmete valimine nõuab mehaaniliste, termiliste ja tehase infrastruktuuri nõuete hindamist. Järgige seda tehniliste kontrollide jada:
Arvutage minimaalsed tonnaažinõuded:
Hinnake prognoositavat kogupindala (sh külmajooksud) ja korrutage materjali -spetsiifilise õõnsuse tipprõhuga.
Kontrollige tööriistade füüsilisi mõõtmeid:
Kontrollige, et vormi välimised mõõtmed läbiksid side{0}}varda lõtku. Veenduge, et virna kõrgus sobiks minimaalse/maksimaalse plaadi sulgemise{2}}kõrguse piiridega.
Hinnake vaigu ja plastifikatsiooni nõudeid:
Valige standardne vs. bimetallkruvi, mis põhineb abrasiivsetel lisanditel (GF/Talk). Sobitage L/D suhe ja pöördemomendi nõuded, et tagada sulandi õige homogeensus ilma polümeeri ahela nihkumiseta.
Tehase kommunaalteenuste ja põrandavõimaluste auditeerimine:
Kontrollige trafo võimsust mootori tippkoormuse ja küttekoormuse jaoks. Hinnake sildkraana tõstevõimet vastavalt vormi/masina komponendi maksimaalsele kaalule ja kontrollige põrandaplaadi paksust, et toetada suuri staatilisi koormusi.
Tuum{0}}tõmbe- ja automatiseerimisliidese määratlemine:
Tehke kindlaks vajalikud hüdraulilise südamiku-tõmbeahelad ja valige roboti automatiseerimiseks Euromapi liidese protokollid (Euromap 63, 73 või 84).
Rakendused
Autotööstuse sektor
Osad: esi- ja tagarauad, uksekatte moodulid, armatuurlauad, rattakoopad.
Vaigud: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Tehniline nõue: väike klambri läbipaine vältimaks välkumist laiade eraldusjoonte vahel, järjestikune ventiilide integreerimine keevisõmbluse-juhtme juhtimiseks, südamiku-tagasi funktsioon mikrotsellulaarse vahu vormimiseks (Mucelli protsess).
Tööstuslik pakend ja logistika
Osad: rasked{0}}tagastatavad kaubakastid, põllumajanduslikud kastid, 1000-liitrised kokkupandavad konteinerid, plastalused.
Vaigud: kõrge{0}}tihedusega polüetüleen (HDPE), polüpropüleenist löökkopolümeerid (PP-C).
Tehniline nõue: suur plastifitseerimisvõime (kg/h) pidevaks kiireks{0}}tsükliliseks tööks; mitmeastmelised südamiku-tõmbejärjestused keeruliste slaidi tuumade jaoks.
Kodumasinad ja keskkonnateenused
Osad: Pesumasina välisvannid, konditsioneeri põhiraamid, 120L/240L olmeprügikastid, kaabli juurdepääsukambrid.
Vaigud: HDPE, PP, struktuurne ABS.
Tehniline nõue: Struktuurne jäikus, et taluda pikki jahutustsükleid ilma termilise deformatsioonita; mitmepunktilised hüdraulilised väljatõmbesüsteemid.
Tootmine, paigaldus ja kasutuselevõtt
Tehase täppistootmine
Rasked struktuurid läbivad enne töötlemist pinge{0}}leevenduslõõmutamise digitaalsetes kuumtöötlemisahjudes{1}}.
Geomeetriliste tolerantside säilitamiseks töödeldakse plaadipindu ja{0}}liidevardaid ühe seadistusega suurtes CNC-põranda{1}}tüüpi puurimisfreesides.
Kvaliteedikontroll ja tehase vastuvõtutest (FAT)
Enne lähetamist läbib iga masin maksimaalsel töökiirusel 24-tunnise kuivkäigu testimise tsükli.
Laserinterferomeetrid kontrollivad plaadi joondamist ja liikumise korratavust. Hüdraulikavoolikuid on lekete vältimiseks{1}}testitud 1,5-kordse töörõhuga.
Logistika, paigaldus ja saidi vastuvõtutestid (SAT)
Logistika: tarnitakse modulaarsete alam-sõlmedena (kinnitusüksus, sissepritseseade, hüdrauliline jõuallikas) lamedatel-restidel ja avatud{2}}ülemistel konteineritel.
Paigaldamine: Täppisnivelleerimine tugevate{0}}kiilkinnitustega raudbetoonist tööstuslikele põrandatele (minimaalne betooni paksus: 250 - 300 mm).
Kasutuselevõtt: -kohapealne kontroll hõlmab hüdraulikaõli puhtuse loputamist (ISO 4406 standard 16/14/11), küttetsoonide kalibreerimist, kinnitus-varraste lukkude joondamist ning täielikku integratsiooni testimist kliendi vormitööriistade ja automatiseerimisega.
Kohandamine ja OEM
Pakume kohandatud mehaanilisi, hüdraulilisi ja tarkvara modifikatsioone, et integreerida meie suured masinad spetsiaalsetesse tootmisrakkudesse:
Pikendatud päevavalgus ja suurenenud hallituse kõrgus:Plaadipikendused ja piklikud side-latid süvatõmbe-vormimiseks (nt prügikastid, sügavad mahutid).
Side{0}}kangi tõmbesüsteemid:Hüdrauliline side{0}}varraste eemaldamine ülemises või külgmises asendis võimaldab vormi horisontaalset laadimist, kui kraana kliirens on piiratud.
Spetsiaalsed plastifikatsiooniüksused:
Kuluvad -bimetallist tünnid kuni 50% klaaskiudude või mineraalsete täiteainete laadimiseks.
Korrosioonikindlad-kruvid (Inconel või kroomitud{1}}teras) PVC ja leegiaeglustavate polümeeride{2}}töötlemiseks.
Ventilatsiooniga tünnid hügroskoopsete vaikude töötlemiseks ilma eelkuivatamiseta{0}}.
Mitme-materjali/kaas{1}}süstimise versiooniuuendused:Modulaarsed sekundaarsed sissepritseüksused (tagaselja, L-kuju või vertikaalne paigutus) koos integreeritud pöördlaua juhtseadmega mitme löögiga vormimiseks.
Seotud masinad
Spetsiaalsete töötlemisnõuete toetamiseks pakume täiendavaid masinaplatvorme:
Kõik-elektrilised survevalumasinad (100T - 450T):
Äärmiselt-täpsed puhta ruumiga-valmidusega süsteemid, mis on loodud meditsiiniliste ja optiliste komponentide jaoks, millel puudub õlisaaste oht.
Mitme-värvi / mitme komponendiga masinad (150T - 1,600T):
Integreeritud pöördlauad või indeksplaadid mitmest{0}}materjalist autovalgustite ja pehmete{1}}käepideme tihendite jaoks.
PET-toorikute süsteemid (250T - 800T):
Eesmärgipäraselt-ehitatud kiired{1}}platvormid, mis on varustatud suure-pöördemomendiga plastifikaatorite, jahutusplaadi tehnoloogia ja spetsiaalse järeljahutus-automaatikaga.
Abiseadmed ja automaatika:
Servorobotid, tsentraliseeritud materjaliedastussüsteemid, gravimeetrilised segistid ja vormitemperatuuri regulaatorid, mis on kalibreeritud suure -mahu vaigu läbilaskevõime jaoks.
KKK
Oleme professionaalsed suurte survevalumasinate tootjad ja tarnijad Hiinas, kes on spetsialiseerunud kvaliteetse kohandatud teenuse pakkumisele. Tervitame teid meie tehases müüdavate suurte survevalumasinate hulgimüügiga. Hinnakonsultatsiooni saamiseks võtke meiega ühendust.