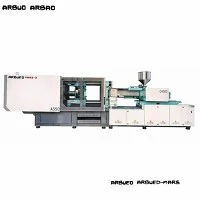
1000 tonni survevalu masin
1000 -tonnine hüdrauliline survevalumasin pakub suure-kinnitusjõu-suure tööstus- ja autokomponentide tootmiseks. Kõrgete-jäikuse vormimisnõuete jaoks loodud masin saab hakkama sügavate-tõmbedetailide, paksuseinaliste-toodete ja mitme õõnsusega konstruktsioonikomponentidega, mis kaaluvad kuni 5500 grammi ühe võtte kohta.
See integreerib suure -reageerimisvõimega servo-hüdraulikasüsteemi,-jõulise plaadikujunduse ja mitmeastmelise sissepritsekontrolleri. See konfiguratsioon minimeerib plaadi läbipainde maksimaalse kinnitusrõhu korral, tagades suurte pindade mõõtmete tolerantsid.
Peamised spetsifikatsioonid
|
Spetsifikatsiooni parameeter |
Väärtus / Ühik |
|
Kinnitusjõud |
10 000 kN (1000 tonni) |
|
Lülitage käik / avamiskäik |
1150 mm |
|
Sidevarraste vaheline kaugus (K x V) |
1160 x 1080 mm |
|
Plaadi mõõtmed (K x V) |
1650 x 1570 mm |
|
Vormi paksuse vahemik (min - max) |
450 mm - 1,150 mm |
|
Maksimaalne hüdraulilise ejektori jõud |
220 kN |
|
Ejektori löök |
300 mm |
|
Kruvi läbimõõdu valikud (A / B / C) |
105 mm / 115 mm / 125 mm |
|
Teoreetiline lasu maht (B-kruvi) |
5220 cm³ |
|
Maksimaalne lasu kaal (PS) (B-kruvi) |
4,750 g |
|
Sissepritse rõhk (B kruvi) |
162 MPa |
|
Maksimaalne sissepritse kiirus |
110 mm/s |
|
Kruvi L/D suhe (B kruvi) |
22:1 |
|
Maksimaalne kruvi pöörlemiskiirus |
135 pööret minutis |
|
Servomootori võimsuse reiting |
95 kW |
|
Küttevõimsus |
48,5 kW |
|
Hüdraulilise paagi maht |
1,200 L |
|
Masina mõõtmed (P x L x K) |
11.8 m x 2.4 m x 2.8 m |
|
Masina kogukaal |
48 000 kg |
Põhifunktsioonid
Kast-Tüüpplaadi kujundus:Lõplike elementide analüüsi (FEA) optimeeritud kõrgtugevast malmist plaadid jaotavad kinnitusjõu ühtlaselt kogu vormipinnale, vähendades välgu teket ja hallituse kulumist.
Viie-kahepunkti-lülitiga kinnitusmehhanism:Pakub kiireid vormi liikumise tsükleid mehaanilise lukustusjäikusega tippkoguse juures.
Muutuva-sagedusega servoajami süsteem:Ühildab hüdraulika väljundi otse masina faasinõuetega, vähendades energiatarbimist 30% kuni 50% võrreldes fikseeritud -mahtpumpadega.
Karastatud nitreeritud kruvi ja tünn:Bimetalltöötlus suurendab kulumiskindlust klaaskiuga tugevdatud polümeeride (kuni 30% GF) töötlemisel{0}}.
Mitme-tsooni PID temperatuuri juhtimine:Keraamilised kuumutusribad säilitavad tünni tsooni täpsuse vahemikus +/-1 kraadi C.
Sissepritseseadme lineaarsed juhtsiinid:Vähendab hõõrdumist kelgu liikumise ajal, parandades süstimise korratavust ja düüside joondamise täpsust.
Tööpõhimõte / masina konfiguratsioon
Masin töötab hüdro-mehaanilise kinnitustsükliga, mis on ühendatud edasi-tagasi liikuva kruvisissepritseseadmega:
Vormi sulgemine ja lukustamine:Servomootor käitab kõrgsurve{0}}ülekandepumpa, et käivitada topelt-lülitusmehhanism. Lülitid ulatuvad välja, et lukustada liikuv plaat vastu kinnitusvardaid, tekitades 1000 tonni mehaanilist kinnitusjõudu.
Plastifikatsioon ja mõõtmine:Hüdraulikamootor pöörab kruvi, et transportida, sulatada ja lõigata toorpolümeeri graanuleid läbi kuumutatud tünni. Vasturõhku reguleeritakse proportsionaalse klapi kaudu, et tagada sulatiheduse ühtlus.
Süstimine ja pakkimine:Kahekordsed sissepritsesilindrid suruvad kruvi ettepoole, surudes kuni 180 MPa survega sula plasti vormiõõnsusse. Kontroller lülitub asendi, rõhu või aja alusel kiiruse juhtimiselt rõhu juhtimisele (V/P ümberlülitus).
Jahutus ja vormi avamine:Kui osa jahtub reguleeritud temperatuuriga-vormiõõnsuses, pöörleb kruvi järgmise plastmassist löögi ettevalmistamiseks. Kinnitussilinder tõmbab mitmeastmeliste kiirusprofiilidega lülitussüsteemi sisse, et vältida osade lööki väljaviskamisel.
Väljaviskamine:Hüdrauliline südamik tõmbab sisse ja keskväljavisketihvtide massiiv lükkab viimistletud osa südamiku poolelt lahti.
Toote-Konkreetsed tehnilised eelised
Plaadi jäikus ja hallituse kaitse
Plaadi deformatsioon 1000-tonnise kinnitusrõhu all põhjustab seina ebaühtlase paksuse ja eraldusjoone välgumist. Kast-konstruktsiooniplaat säilitab maksimaalse koormuse korral keskjoone-läbipainde alla 0,08 mm. Madal-survevormikaitse jälgib aktiivselt plaadi asendit digitaalsete kodeerijate kaudu; kui vastupanu tuvastatakse 50 mm kaugusel hallituse puudutamisest, peatub kinnitus 15 millisekundi jooksul, et vältida hallituse kahjustusi.
Süstimise korratavus
Sissepritseseade kasutab suletud{0}}ahela proportsionaalse klapi tagasisidet sissepritse kiiruse ja rõhu reguleerimiseks. Kruvi asendi tuvastamine optiliste lineaarsete kaalude abil tagab löögi suuruse täpsuse +/-0,1 mm täpsusega, tagades, et osa kaalu kõikumine jääb pideva 24-tunnise tootmistsükli jooksul alla 0,25%.
Hüdraulikasüsteemi stabiilsus
Möödavoolu{0}}õlifiltriseade hoiab hüdraulikavedeliku puhtuse vastavalt NAS-i klassi 8 standarditele. Vesi-jahutusega õlisoojusvaheti hoiab õli töötemperatuuri vahemikus 35 °C kuni 50 °C, säilitades tihendi terviklikkuse ja vältides ventiilide kleepumist suvise temperatuurini kuni 45 °C.
Tüüpilised rakendused
Eesmise ja tagumise kaitseraua paneelid
Siseuksepaneelid ja armatuurlaua alam{0}}raamid
Rattakoopad ja mootoriruumi kaitsekatted
Tugevad-kokkupandavad plastkastid ja -alused
50-liitrised kuni 100-liitrised prügikastid ja põllumasinad
Maa-alused drenaaži kontrollikambrid
Pesumasina vannid ja väliskestad
Konditsioneeri välisseadme korpused
Suured PVC/PP toruliitmikud ja kontrollühendused
Materjalide ühilduvus
See masin töötleb tarbe-, tehnilisi ja tugevdatud termoplastseid vaike:
Polüpropüleen (PP) ja polüetüleen (HDPE/LDPE):Optimeeritud suurte pakendite, kastide ja{0}}õhukeseseinaliste konstruktsiooniosade jaoks.
Akrüülnitriilbutadieenstüreeni (ABS) ja PC/ABS segud:Kasutatakse kõrget pinnaviimistlust nõudvate autode siseviimistluse ja seadmekorpuste jaoks.
Polüamiid (PA6 / PA66 kuni 35% klaaskiuga):Vajab valikulist bimetallist silindrikruvi, mis takistab tehniliste komponentide tootmisel abrasiivset kulumist.
Plastifitseerimata polüvinüülkloriid (U-PVC):Nõuab kohandatud kõva{0}}kroomitud kruvigeomeetriat ja spetsiaalset silindriventilaatorjahutust, et tagada termiline stabiilsus.
Kuidas valida / konfiguratsioonisuvandeid
Kruvide geomeetria valikud
Standardne A-kruvi (105 mm): suurem sissepritserõhk (kuni 195 MPa); soovitatav õhukese-seina vormimiseks või kõvasti-voolavate-vaikude jaoks (PC, PA).
Standardne B-kruvi (115 mm): tasakaalustatud rõhu ja mahu suhe; sobib üldistele auto- ja tööstusosadele.
Standardne C-kruvi (125 mm): maksimaalne lasu maht (kuni 5500 g); ideaalne polüolefiinist (PP/PE) paksude{4}}seinaga osade jaoks, kus piisab väiksemast sissepritserõhust.
Valikulised moodulid
Hüdrauliline südamiku tõmbamine: kahe- või neljasuunalised juhtventiilid keeruliste liikuvate külgsüdamikega vormide jaoks.
Sequential Valve Gate (SVG) kontroller: integreeritud 4–8-tsooniline pneumaatiline/hüdrauliline kontroller kuumakanalisüsteemide jaoks, et kõrvaldada keevisliinid suurtelt autoosadelt.
Aku-abiga kiire-pritse: lämmastikuakud suurendavad õhukeseseinaliste-pakendite puhul süstimiskiirust kuni 300 mm/s.
Bimetallsulamist tünn ja kruvi: volframkarbiidkate ringlussevõetud vaikude või suure{0}}mineraal-/klaastäidete töötlemiseks.
Tootmine ja kvaliteedikontroll
Töötlemise täpsus:Plaadipinnad freesitakse 5-teljelistel CNC-töötluskeskustel, et tagada paralleelne täpsus 0,05 mm täpsusega meetri kohta.
Lipsuga ravi:Struktuursed kinnitusvardad sepistatakse 40Cr terasest, karastatud ja karastatud ning seejärel kroomitud{1}}pinna kõvaduseni HRC 55–60.
Ultraheli- ja magnetkontroll:Kõik valatud plaadid läbivad ultraheli tuvastamise, et enne töötlemist ei tekiks sisemisi tühimikke ega valupragusid.
Tehase vastuvõtutest (FAT):Iga üksus läbib enne saatmist 24-tunnise kuiva{2}}töötsükli testi, millele järgneb täiskoormusel rõhu hoidmise test 100% nimimahutavuse juures.
Kohandamine ja OEM-tugi
Masina konfiguratsioone saab kohandada, et integreerida automatiseeritud töörakkudesse:
Roboti liides:Standardsed Euromap 67 või Euromap 12 pistikud ülalt-sisenemise või külgmise-osade eemaldamise robotite jaoks.
Spetsiaalsed silindriüksused:Kohandatud L/D suhe (kuni 24:1) erivärvide segamiseks või otseseks segamiseks.
Pikendatud päevavalgus ja insult:Kohandatud raamilaiendid sügavale{0}}tõmbega vormidele, mis nõuavad täiendavat avamist.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise pakkumise ja kaubandusliku hinnapakkumise saamiseks esitage järgmised spetsifikatsioonid:
Osade joonised / mõõtmed:3D-CAD-failid (.STEP / .IGS) või 2D-joonised, mis näitavad osa mõõtmeid, seina paksust ja projitseeritud pindala.
Vaigu tüüp ja klass:Polümeermaterjali klass, sulamisvoolu indeks (MFI) ja täitematerjali (nt klaaskiud, talk, ringlussevõetud sisaldus) protsent.
Tootmistsükli nõuded:Sihttsükli aeg ja igapäevase väljundmahu nõuded.
Olemasolevad vormi parameetrid:Vormi välismõõtmed (P x L x K), vormi minimaalne/maksimaalne kõrgus, nõuded kuuma kanali ventiili väravale ja nõuded südamiku tõmbamisele.
Tehase infrastruktuur:Kohalik toitepinge (nt 400V/50Hz/3faasiline või 480V/60Hz/3faasiline) ja saadaolev jahutusvee võimsus.
KKK
K: Millist jalajälge on paigaldamiseks vaja?
V: Masin vajab minimaalset põrandapinda 13,0 m x 3,5 m ja vaba ruumi kõrgusel vähemalt 4,0 m, et hõlbustada kraana juurdepääsu vormide vahetamiseks ja hooldamiseks.
K: Mis on tüüpiline energiatarbimine koormuse all?
V: Keskmine töövõimsustarve on vahemikus 0,32–0,42 kWh töödeldud materjali kilogrammi kohta, olenevalt vaigu tüübist, tsükli ajast ja servosüsteemi konfiguratsioonist.
K: Kuidas varuosi ja tehnilist teenindust käsitletakse rahvusvaheliselt?
V: Standardsed elektrilised komponendid (Schneideri PLC-d, Siemensi kontaktorid) ja hüdroventiilid (Rexrothi/Vickersi ekvivalendid) on hankitud ülemaailmselt ja saadaval kohapeal. Varuosad tarnitakse 48 tunni jooksul rahvusvahelise õhutranspordiga. Kaugdiagnostika moodulid võimaldavad tarkvara tõrkeotsingut turvalise Etherneti ühenduste kaudu.
Kuum tags: 1000-tonnine survevalumasin, Hiina 1000-tonnise survevalumasina tootjad, tarnijad, tehas