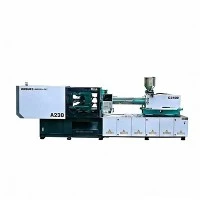
1200-tonnine survevalu masin
1200-tonnine hüdrauliline survevalumasin on tööstusliku-kvaliteediga, suure tonnaažiga-plastitöötlemisplatvorm, mis on loodud paksude-seinaliste, suurte{7}pindade ja struktuursete plastkomponentide-mahuliseks tootmiseks. See masin, mis on konstrueeritud tugeva-viie-punktilise lülitiga kinnitussüsteemi, lõplike elementide analüüsi (FEA) optimeeritud plaadi geomeetriaga ja suletud ahelaga hüdraulilise servoajamiga, tasakaalustab 12 000 kN hoidejõu ja täpse löögi juhtimise.
Insenerimeeskonnad ja 1. astme{1}}hankejuhid määravad selle platvormi autode põrkeraudade, struktuursete näidikupaneelide, tööstuslike plastaluste, kommunaalvee äravoolukastide ja paksuseinaliste liitmike tootmiseks. Masin minimeerib tsükliaja varieerumist, vähendab termilist lagunemist ja energiatarbimist pikemate jahutusfaaside ajal.
Peamised spetsifikatsioonid
Allpool toodud põhilised tööparameetrid kirjeldavad standardse 1200-tonnise platvormi mehaanilisi mõõtmeid, hüdraulilisi võimsusi ja töötlemispiiranguid.
|
Spetsifikatsiooni parameeter |
Meetrilised ühikud |
Keiserlikud ekvivalendid |
|
Kinnitusjõud |
12 000 kN |
1348 USA tonni |
|
Sidevarraste vaheline kaugus (K x V) |
1300 x 1200 mm |
51,18 x 47,24 tolli |
|
Plaadi mõõtmed (K x V) |
1920 x 1820 mm |
75,59 x 71,65 tolli |
|
Vormi kõrguse vahemik (min - max) |
600 - 1250 mm |
23.62 - 49.21 tolli |
|
Maksimaalne avamine päevavalguses |
2650 mm |
104,33 tolli |
|
Maksimaalne vormi avanemiskäik |
1400 mm |
55,12 tolli |
|
Teoreetiline lasu maht (kruvi C) |
6220 cm³ |
379,5 cu. sisse |
|
Laske kaal (PS) |
5249 g |
185,1 untsi |
|
Maksimaalne süstimisrõhk |
184 MPa |
26 686 psi |
|
Süstimiskiirus |
1097 g/s |
38,69 oz/s |
|
Plastifikatsioonimäär (HDPE) |
201 g/s |
7,09 untsi/s |
|
Väljaviskejõud / löök |
230 kN / 350 mm |
25,8 tonni / 13,78 tolli |
|
Servomootori võimsuse reiting |
112 kW |
150 hj |
|
Masina mõõtmed (P x L x K) |
10.43 x 3.53 x 3.73 m |
34,2 x 11,6 x 12,2 jalga |
|
Kuivmasina kaal |
57 tonni |
125 663 naela |
Põhifunktsioonid
FEA-Optimeeritud plaadistruktuur:Suure-tõmbetugevusega valatud plaadid, mis on loodud lõplike elementide analüüsi abil, taluvad paindepingeid kogu 12 000 kN kinnitusjõu korral, hoides ära vormi läbipainde, eraldusjoonte välkumise ja õõnsuse ebaühtlase kulumise.
Suletud-ahela servojõuajam:Muutuva-mahuga hüdroservomootorid reguleerivad väljundvõimsust dünaamiliselt vastavalt töötlemiskoormusele. Elektrienergia tarbimine langeb oote- ja jahutusfaasis, vähendades energiakasutust 30% kuni 70% võrreldes tavapäraste fikseeritud -pumbasüsteemidega.
Induktsioon{0}}karastatud sidevardad:Sidevardad on sepistatud 40Cr terasest, läbivad pinna induktsioonkarastamist, täppislihvimist ja kõva kroomimist, et säilitada paralleelne liikumine ja kulumiskindlus miljonite tsüklite jooksul.
Suletud-tsükliga süstimiskontroller:Digitaalne juhtimine mitmeastmelise sissepritsekiiruse, hoidmisrõhu ja vasturõhu profiilide kaudu, mida jälgitakse absoluutsete lineaarsete kodeerijate abil positsioneerimistäpsusega ±0,1 mm.
Integreeritud hüdraulilised südamiku tõmbesüsteemid:Varustatud mitme südamiku tõmbeahelaga, mida juhitakse solenoidventiilide kaudu, võimaldades keeruliste vormigeomeetriate, nagu torukeermed ja sisemised sisselõiked, automaatset käivitamist.
Tööpõhimõte ja süsteemiarhitektuur
Kinnitusmehaanika
Kinnitusüksus kasutab tugevat-viie-punkti topelt-lülitusmehhanismi. Kinnitustonnaaži genereerimine põhineb mehaanilisel eelisel, mis on kombineeritud suure-kiirusega hüdraulilise liikumisega. Vormi paksuse reguleerimist juhib reduktormootor, mis on ühendatud rõhuanduri tagasisidega automaatseks tonnaaži seadistamiseks.
Process Flow: Hydraulic Cylinder Activation -> 5-Point Toggle Extension -> Moving Platen Advance ->Jäik mehaaniline lukustus
Sissepritse mehaanika
Kahe-silindriga sissepritsesõlm annab tasakaalustatud aksiaalse jõu piki kruvi keskjoont, vältides silindri kaldumist kõrgrõhu hoidmisetappide ajal. Kruvi pöörlemist juhib väikese kiirusega-suure-pöördemomendiga radiaal-kolbmootor, mis sobib nihketundliku- ja suure täidisega tehniliste plastide jaoks.
Process Flow: Hydraulic Plasticizing Motor -> Dual Injection Cylinders -> Linear Encoder Position Tracking ->Düüside haakumine
Globaalsed komponentide hankimise standardid
Kriitilised alamsüsteemid on ehitatud kontrollitud tööstuskomponentide abil, et tagada varuosade ülemaailmne saadavus ja pikaajaline töökindlus{0}}.
Tööstuslik mikrokontroller: Techmation Q12A / Keba Controller Systems
Servomootorid ja ajamid: tehnika / uuendused / Delta
Peamised hüdraulikapumbad: Sumitomo / Vickers
Suunatud hüdraulilised ventiilid: Yuken / Rexroth
Hüdraulilised tihendid: NOK (Jaapan) / Hallite (Ühendkuningriik)
Lineaarsed asendikooderid: Novotechnik / Miran
Elektrilised lülitusseadmed: Siemens / Schneider Electric
Tehnilised eelised
Plaadi paralleelsus ja läbipainde juhtimine
Under maximum load, heavy molds (>15 tonni) tekitavad lokaalseid paindejõude. See masin asetab kinnitusjõu ülekandepunktid vormi paigaldusala keskpunkti poole. Täieliku 12 000 kN lukustuse korral hoitakse plaadi kallet vahemikus 0,08 mm meetri kohta, välistades välguohu välisõõne piiridel ja pikendades vormi eluiga.
Termilise täpsusega ja kulumiskindlad{0}}kruvikomplektid
Klaasiga täidetud- või abrasiivsete ühendite puhul on kruvil ja silindril bimetallilise nikli-sulami katted, mis on kantud Plasma Transferred Arc (PTA) keevitamise teel. Mitmeastmeliste PID-mikroprotsessorite poolt juhitavad keraamilised kuumutusribad hoiavad sulamistemperatuuri kõikumisi ±1,0 kraadi piires.
Külmtõmmatud-hüdraulikatorude võrk
Hüdraulikaliinid kasutavad keevisliidete asemel õmblusteta külmtõmmatud{0}}terastorusid, mis on ühendatud terasrõnga äärikliidete kaudu. See konstruktsioon minimeerib vedeliku sisemise hõõrdumise, hoiab ära õli termilise lagunemise ja välistab vibratsioonist{2}}indutseeritud keevisõmbluse väsimusega seotud lekkeriskid.
Tüüpilised rakendused ja osatüübid
See platvorm töötleb suures{0}}formaadis tööstuskomponente kriitilistes tootmissektorites:
Autode välis- ja sisekujundus:Esi-/tagakaitserauad, siseuste paneelid, näidikute armatuurlauad ja rattakoopa vooderdised, mis kasutavad PP + EPDM-T20 või ABS-i.
Logistika ja materjalikäitlus:Rasked-riiulitavad kaubaalused, kokkupandavad transpordikastid ja tööstuslikud ladustamiskonteinerid, mis kasutavad HDPE-d või tugevat{1}}mõju PP-d.
Tsiviilinfrastruktuur:Munitsipaalkontrollikambrid, suure{0}}läbimõõduga drenaažitorude liitmikud ja kaabliharukarbid, mis kasutavad jäika PVC-d või PP-R-i.
Tööstuslik pakend:Rasked{0}}seinalised vedelikuämbrid, kemikaalitrumlid ja paksuseinalised{1}}vannid, mis kasutavad LLDPE- või PP-kopolümeeri.
Kodumasinad:Pesumasina välimised vannid, konditsioneeri alusraamid ja teleri tagakaaned, mis kasutavad ABS-i, HIPS-i või talki{0}}täidisega PP-d.
Materjalide ühilduvus
Plastifikatsiooniseade töötleb laias valikus termoplastivaike ning kontrolleri mällu salvestatakse{0}}eelkonfigureeritud termilise ja mehaanilise töötlemise profiilid:
Kaubad polüolefiinid:Polüpropüleen (PP), kõrge{0}}tihedusega polüetüleen (HDPE), polüstüreen (GPPS/HIPS).
Tehnilised polümeerid:Akrüülnitriilbutadieenstüreen (ABS), polüamiidid (PA6/PA66, täidetud kuni 40% klaaskiuga), polükarbonaat (PC), PC/ABS segud.
Temperatuuri{0}}tundlikud materjalid:Jäik PVC (kasutades valikuliselt kroomitud{0}}kruvide geomeetriat ja sundõhuga{1}}jahutustsooni).
Tarbe- ja taaskasutatud vaigud (PCR):Kavandatud suure{0}}pöördemomendiga plastifitseeriva hüdraulikaga, et käsitleda lihvimismaterjale, millel on muutuva sulamisvooluindeksi (MFI) omadused.
Konfiguratsiooni valikud
Baasplatvormi kohandamiseks konkreetsete tootmisnõuetega saavad ostjad valida järgmiste konfigureeritavate moodulite hulgast:
Kruvi ja tünni variatsioonid
A-tüüpi kruvi: standardne plastifitseeriv profiil GPPS-i, ABS-i ja PP jaoks.
B-tüüpi kruvi: kulumiskindel-bimetallist kruvi klaasiga-täidisega tehniliste vaikude jaoks.
C-tüüpi kruvi: kõrge{0}}segamisprofiil koos spetsiaalsete barjääridega põhisegu hajutamiseks.
Spetsiaalsed funktsionaalsed paketid
Aku-abiga sissepritsepakett: kõrgrõhu-lämmastikuakud ülikiire-kiire-pritse jaoks õhukeseseinalistes-rakendustes.
PVC töötlemiskomplekt: kõva-kroomkruvi, spetsiaalsed õhk-jahutusventilaatorikomplektid ja spetsiaalsed temperatuuri reguleerimise ahelad.
Automatiseerimisliidese integreerimine: eel{0}}juhtmega EUROMAP 67 või EUROMAP 73 liidesed 3-teljeliste servorobotite ja automaatse osade eraldamise jaoks.
Kvaliteedikontrolli ja testimise standardid
Iga masin läbib enne tehasesse saatmist struktureeritud tootmis- ja kvaliteedikontrolli protokollid:
Töötlemise täpsuse kontrollimine:Masinaraame ja plaate töödeldakse mitme-teljega CNC-pukk-freespinkidel. Paigalduspinna tasasust ja side{2}}varda aukude paralleelsust kontrollitakse laserjoondustööriistade abil.
Materjali terviklikkuse testimine:Sepised ja plaatvalandid läbivad ultraheli mittepurustava testimise (NDT), et kontrollida sisemisi õhutühimeid, räbu lisandeid või struktuurseid mikro{1}}pragusid.
Hüdraulilise rõhu ja lekke test:Hüdraulilised kollektorid ja torustikud allutatakse 125% nimitöörõhule, et kinnitada õmbluse terviklikkust ja klapi lülitusreaktsiooni.
24-tunnine kuivtöö tehase test:Täielikult kokkupandud masinad viivad läbi pideva 24-tunnise tsüklikatse, mille käigus hinnatakse lülitusliigendi määrimist, termilist tasakaalu, andurite loogikat ja turvavärava blokeeringuid töötingimustes.
Kohandamine ja OEM-tugi
Kohandatud plaadi ja ejektori paigutused:Kohandatud side{0}}varda kliirensi mõõtmed, EUROMAP/SPI vormi kinnitusavade mustrid ja kliendi-spetsiifilised mehaanilised ejektorivarda konfiguratsioonid.
Spetsiaalsed bimetallkatted:Kohandatud volframkarbiidil või niklil{0}}põhinevad sulamist tünnide vooderdised tugevalt söövitavate või abrasiivsete vaikude töötlemiseks.
Pinge ja võimsuse kohandused:Kohandatud elektrikilbid, mis on ehitatud konkreetsete piirkondlike elektrivõrkude jaoks, sealhulgas 380V/50Hz, 460V/60Hz või 230V/60Hz standardsed toiteallikad.
Tehniliseks hinnapakkumiseks vajalik teave (RFQ)
Tehniliseks hinnapakkumiseks vajalik teave (RFQ)
Selleks, et insenerimeeskonnad saaksid kontrollida vormi sobivust, arvutada välja nõutav kaadri suurus ja esitada ametlik kommertspakkumine, esitage päringuga järgmised üksikasjad:
3D-osa joonised (.STEP-, .IGES- või .X_T-vormingus)
Sihtplastmaterjali klassi ja täiteaine protsent (nt PA66 + 30% GF)
Vormi mõõtmed (pikkus x laius x kõrgus) ja vormi kogukaal
Nõutav lasu kaal tsükli kohta (grammides või untsides)
Tootmistsükli sihtaja nõuded
Nõutav hüdrauliliste südamikutõmmete ja pneumaatiliste õhupuhumisahelate arv
Seadme tööpinge ja sagedus (nt 480 V / 60 Hz / 3-faasiline)
KKK
K: Millist sildkraana võimsust ja hoone kõrgust on paigaldamiseks vaja?
V: Masina üldkõrgus on 3,73 meetrit (12,2 jalga). Paigaldamiseks on vaja vähemalt 25–30-tonnist sildkraana kandevõimet, et tulla toime kõige raskema sõlmega (kinnitusüksuse raam ja liikuv plaat) ja asetada suured tööstuslikud tootmisvormid ohutult paika.
K: Kas see 1200-tonnine masin sobib õhukese seinaga pakendamiseks?
V: Standardne hüdrauliline ajam tagab standardsed tööstuslikud sissepritsemäärad. Kiire -õhukeseseinalise-pakendite puhul, mille pikkuse-/-paksuse (L/T) suhe on üle 200:1, tuleb nõutavate täitmiskiiruste saavutamiseks määrata valikuline lämmastikuaku sissepritsepakett.
K: Kuidas servo{0}}hüdraulikasüsteem kõrgel ümbritseval temperatuuril töötab?
V: Masina standardvarustusse kuulub raske{0}}koore-ja-toru õlijahuti. Tehase ümbritsevas keskkonnas, mille temperatuur on üle 40 kraadi (104 kraadi F), peaks väline tööstuslik jahuti varustama 18–22-kraadist jahutusvett, et hoida hüdraulikaõli temperatuuri optimaalses vahemikus 35–50 kraadi.
K: Millised ohutusstandardid ja sertifikaadid sellele masinale kehtivad?
V. Masinad on ehitatud vastavalt Euroopa CE-standarditele ja neil on kaheahelalised{0}}elektrilised ohutuslukud, hüdraulilised kaitseploki ventiilid, täielikult suletud lükanduksed ja hädaseiskamissüsteemid, mis vastavad ISO 13849-1 (3./4. kategooria) ohutusstandarditele.
Kuum tags: 1200-tonnine survevalumasin, Hiina 1200-tonnise survevalumasina tootjad, tarnijad, tehas