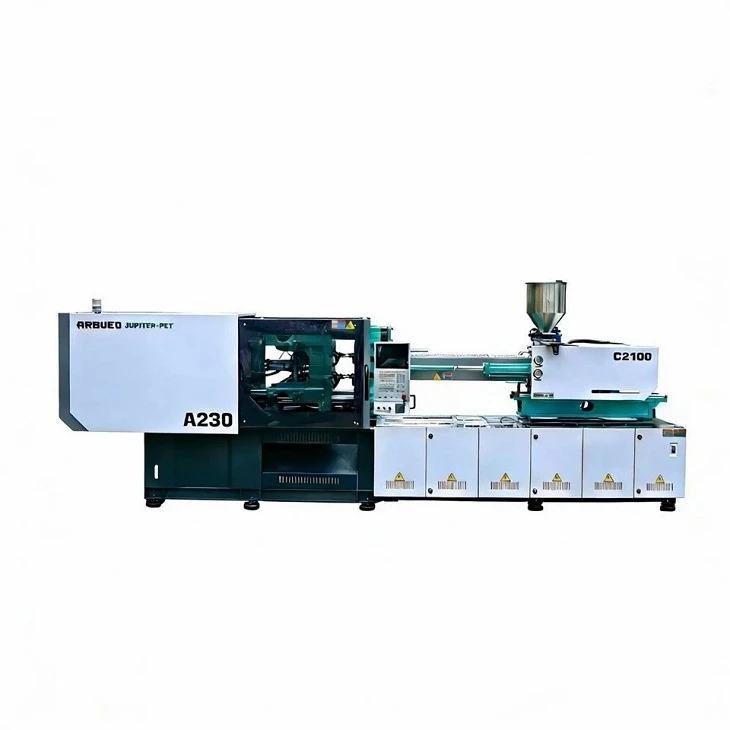
Hübriidpritsevormimismasin suure tsükliga{0}}tootmiseks
Kiire -tsükliga pakendamine, õhukeseseinalised-toidukonteinerid ja meditsiinilised tarbekaubad nõuavad survevaluplatvorme, mis ühendavad kiire kuivamistsükli{2}}kiiruse jäiga konstruktsiooni stabiilsusega. Selles hübriidsissepritsevormimismasinas on ühendatud elektriline servo-ajamiga plastifitseerimisseade koos akumulaatori-toega hüdraulilise sissepritseseadmega.
Kasutades elektriajamit kruvide pidevaks pöörlemiseks ja laadimise ajal kinnitus- ja jahutusfaasis, vähendab süsteem energiatarbimist 30% kuni 50% võrreldes traditsiooniliste täishüdrauliliste platvormidega. Samal ajal tagavad suure -reageerimisvõimega hüdroakud õhukese-seinaosadele, mille seinapaksus on alla 0,5 mm, kõrge sissepritsekiiruse (kuni 500 mm/s) ja kiire reageerimisaja ilma termilise lagunemise või lühikeste löökideta.
Peamised spetsifikatsioonid
|
Parameeter |
Üksus |
Väärtus / vahemik |
|
Kinnitusjõud |
kN/tonn |
1 600 - 8 000 / 160 - 800 tonni |
|
Sissepritse kiirus (standardne / aku) |
mm/s |
300 - 800 mm/s |
|
Kuivtsükli aeg (Euromap 6) |
sek |
1.2 - 2.4 s (olenevalt tonnaažist) |
|
Kruvi läbimõõdu valikud |
mm |
32/38/45/52/60 (L/D suhe 22:1 - 24:1) |
|
Max Sissepritse rõhk |
baar |
2,000 - 2, 400 baari |
|
Side{0}}kangi kaugus (K x V) |
mm |
510 x 510 kuni 1080 x 1080 |
|
Väljaviske löök / jõud |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Väljaviskaja vastus |
- |
Sünkroniseeritud paralleelne ejektor lennu ajal |
|
Plaani paralleelsus (koormuse all) |
mm |
Väiksem või võrdne 0,05 mm |
|
Süsteemi energiatõhusus |
kWh/kg |
0.28 - 0.38 kWh/kg (PP materjali test) |
Põhifunktsioonid
Paralleelne liikumine (plastifitseerimine klambri avamise/sulgemise ajal):Elektriline servoajam võimaldab pidevat kruvide doseerimist vormi liikumise ja väljaviskamise ajal, raseerides 0.8 - 1.5 sekundit kogu tsükli ajast.
Suletud-ahela akumulaatori süstimine:Topelthüdraulilised akumulaatorid toidavad sissepritsesilindrit otse servo{0}}proportsionaalsete ventiilide kaudu, saavutades sissepritse kiirendusajad alla 20 ms.
Jäik kasti{0}}raamplaadi struktuur:Lõplike elementide analüüs (FEA)-optimeeritud viie-punktiga lülitusmehhanism piirab plaadi läbipainet, säilitades vormi täpse joonduse ja pikendades vormi südamiku/õõnsuse eluiga.
Sissepritseseadme lineaarsed juhtlaagrid:Suure-koormusega lineaarsed juhikud toetavad sissepritsesõlme, minimeerides hõõrdumist, vältides silindri kaldumist ja tagades haavlite -to-järjepidevuse (kaalu erinevus 0,2%).
Sõltumatu servohüdrauliline pumbasüsteem:Juhib klambrit, südamiku tõmbamist ja ejektori funktsioone iseseisvalt, ilma plastifitseerimistoimingutest tulenevat voolu või survet varastamata.
Masina konfiguratsioon
Süsteemiarhitektuuri jaotus
Elektriajami sektsioon (plastifitseerimine)
Servomootor: püsimagnetiga sünkroonmootor
Käigukast: raske{0}}otsene käigukast
Funktsioon: pidev paralleelne doseerimine vormi liikumisest sõltumatult
Hüdraulika akumulaatori sektsioon (sissepritse)
Ajami tüüp: lämmastikuga{0}}laetud põieakud
Juhtklapp: kõrge -reageerimisega servo-proportsionaalventiilid
Funktsioon: ülikiire -süstimise kiirendus õhukese-seina täitmiseks
Reaalajas{0}}PLC juhtseade
Loop Speed: 1 ms töötlemistsükkel
Juhtloogika: suletud-ahela reaalajas-rõhu ja kiiruse reguleerimine
Kinnitus- ja abisüsteem
Mehaanika: viie-punktiga kahe-lülitusmehhanism
Struktuur: FEA{0}}optimeeritud suure-jäikusega karbplaadid
Omadused: Automaatne keskmäärimine ja sünkroniseeritud südamiku tõmbeliidesed
Toote-Konkreetsed tehnilised eelised
Ülikiire süstimisreaktsiooni aeg-
Õhukeseseinalised vormid nõuavad viivitamatut voolukiirust, enne kui polümeeri sulam jõuab õhukeste väravate{1}}jäätumispunktini. Suletud-kontuuriga hüdroakusüsteem saavutab tippkiiruse 15 ms jooksul pärast signaali initsiatsiooni, säilitades ühtlase seinapaksuse mitme -õõnsuse osades ilma välguta.
Hübriidakumulaatori kiirendus: tippkiirus saavutatakse alla 15 ms.
Standardne hüdrauliline kiirendus: tippkiirus saavutatakse üle 80 ms.
Termiline tasakaal ja madalamad jahutuskulud
Hüdrauliline sula{0}}doseerimine tekitab hüdraulikaõlis pideva hõõrdumise, mis tõstab õlipaagi temperatuuri üle 55 kraadi C ja nõuab pidevat jahutatud vee kasutamist. Doseerimise lahtiühendamine elektrimootoriga langetab õli keskmise temperatuuri 38 - 42 kraadini C, vähendades õlijahuti energiakoormust kuni 60% ja kahekordistades tihendi eluiga.
Hallituskaitse ülitäpse{0}}lineaarsete kodeerijate kaudu
Kui osa ei kuku täielikult maha, võib{0}}tootmise kõrge tsükkel riskida tööriista kahjustamisega. Kontaktivabad optilised kodeerijad jälgivad pidevalt plaadi asendit. Kui takistus tõuseb vormi sulgemise ajal üle 0,5% algparameetritest, peatub klamber koheselt ja avaneb enne tööriista kahjustamist.
Tüüpilised rakendused
Õhukese{0}}seinaga pakend
-Vormi märgistamise (IML) mahutid: margariinivannid, jäätisevannid, joogitopsid (tsükliajad: 2.2 - 3.8 sekundit).
Korgid ja sulgurid: veepudeli korgid, ümberpööratavad-ülemised sulgurid mitme-õõnsusega vormidega (tsükliajad: 2.5 - 4.5 sekundit).
Ühekordsed toidupakendid: hingedega kaasavõetavad mahutid, söögiriistad, õhukesed -seinaosa kaaned kuni 0,35 mm.
Meditsiinilised tarbekaubad
Pipetiotsad ja veretorud: kõrge{0}}õõnsusega tööriistad (64–128 õõnsust), mis nõuavad suurt löögi korratavust ja ühilduvust puhta ruumiga (ISO klass 7/8).
Süstla torud ja konnektorid: mõõtmete stabiilsus rangete tolerantside korral.
Materjalide ühilduvus
Kruvi ja silindri komplektid on kohandatud vaigu spetsiifiliste omaduste jaoks:
|
Vaigu tüüp |
Märkused viskoossuse ja töötlemise kohta |
Kruvi / tünni konfiguratsioon |
|
PP / PE |
Kõrge MFI (30 - 100 g/10 min), kiire külmutamine, nõuab kiiret süstimist |
Standardne nitriidterasest kruvi (SACM645) segisti otsaga |
|
PET |
Hügroskoopne, termilise lagunemise oht, kõrged selgusnõuded |
Kõrge L/D suhe (24:1), madala-nihkega kruviprofiil, et vältida atseetaldehüüdi (AA)-kogunemist |
|
PS / ABS |
Habras sula, vajalik täpne kuumusprofiil |
Bimetallsulamist tünn, -korrosioonivastase kattega pikendab eluiga |
|
PLA/bio{0}}vaigud |
Nihke-tundlikud ranged temperatuuriaknad |
Kohandatud nihket{0}}vähendav lennugeomeetria koos täpsete tõketsoonidega |
Konfiguratsiooni valikud
Masina kohandamiseks konkreetse tehase paigutuse ja tootmiseesmärkidega valivad ostjad standardsete valikute hulgast:
Kruvi ja tünni koostud
Standardne nitreeritud: sobib mitte{0}}abrasiivsete toorainevaikude jaoks (PP, PE, PS).
Bimetallist tünn ja täielikult karastatud kruvi: Karbiidvooder vaikudele, mis sisaldavad kuni 30% klaaskiudu või abrasiivseid mineraalseid täiteaineid.
Korrosioonikindel{0}}roostevabast terasest koost: spetsialiseerunud meditsiinilise-kvaliteediga töötlemisele või PVC-lisanditele.
Hüdraulilised ja pneumaatilised liidesed
Integreeritud õhupuhumisventiilid: kuni 8-kanalilised sõltumatud õhupuhumisahelad osade väljatõmbamiseks või vormi käivitamiseks.
Südamiku tõmbemoodulid: ühe-, kahe- või mitme{0}}astmeline hüdrauliline südamiku tõmbamine, mida juhitakse PLC tarkvaraprofiilide kaudu.
Roboti liides: EUROMAP 67 või EUROMAP 73 standardne 50-pin liides külgsisene- või ülemise sisestusega automatiseerimissüsteemide jaoks.
Tootmine ja kvaliteedikontroll
Kvaliteedi tagamise töövoog
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Mitme-teljeline CNC täppisfreesimine
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Elektrijuhtmete ja kodeerijate seadistamine
Validation: 24-Hour Continuous Dry Run Testing ->Laserinterferomeetri plaadi joondamine
Final Acceptance: Full-Load Mold Testing ->Sissepritse kiiruse ja rõhu kontrollimine
Tehase kontrollimise protokollid
Valamispinge leevendamine: masinaraamid ja plaadid läbivad loomuliku ja termilise stressi,{0}}vabandades vananemistsüklid, et kõrvaldada valu jääkpinged enne täppis-CNC-töötlust.
Laserinterferomeetri joondamine: plaadi joondust, side{0}}varda paralleelsust ja lineaarset juhiku sirgust kontrollitakse lasermõõteühikutega null-koormuse ja kinnitus{2}}koormuse tingimustes.
24-tunnine kuivtöökatse: enne tarnimist läbivad masinad pideva 24-tunnise kuivtöö maksimaalse töökiirusega, et jälgida termilist stabiilsust, hüdraulilise rõhu kõveraid ja elektrikomponentide soojuse teket.
Kohandamine ja OEM-tugi
Toetame võtmed-kätte projekte spetsialiseeritud kiirete{0}}tootmisliinide jaoks:
Kohandatud side{0}}varraste vahed:Laiendatud päevavalguse ja side{0}}ribade vahevalikud suurte mitme-õõnsusega või sügava{2}}tõmbevormide jaoks.
In-Mond Labeling (IML) süsteemi integreerimine:Signaali sünkroniseerimine roboti kontrollerite, staatiliste eliminaatorite, etiketisööturite ja masina klambrisignaalide vahel.
Puhasruumi teostamine:Roostevabast terasest katmine plaatidel, mitte{0}}värvitud konstruktsioonikatted, suletud määrde taastamine ja toidu-kvaliteediga hüdraulikaõlid (NSF H1).
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise pakkumise ja vormi{0}}vastavuse analüüsi saamiseks esitage järgmised tehnilised parameetrid.
Osade joonised / 3D STEP-failid:Seina paksuse jaotus, prognoositav pindala ja osa kaal.
Materjali klass:Spetsiifiline vaigu kaubanimi, MFI (sulatusvoolu indeks) ja mis tahes täiteaine protsent (klaaskiud, talk, kaltsiumkarbonaat).
Vormi üksikasjad:
Õõnsuste arv.
Vormi mõõdud (pikkus x laius x kõrgus) ja virna kõrgus.
Kuuma kanali süsteemi spetsifikatsioon (värava tüüp, ventiili värava juhtimisnõuded).
Sihttsükli aeg: minimaalne nõutav tsükliaeg ja päevane tootmismaht.
Abinõuded: Robootika liidese spetsifikatsioonid, südamiku tõmbejärjestused, õhupuhumisastmed ja kohalikud elektristandardid (nt 480 V 60 Hz / 380 V 50 Hz).
KKK
K: Kuidas on hübriid-survevalumasin võrreldav täiselektrilise masinaga, mis on ette nähtud suure{0}}tsükliga rakenduste jaoks?
V: Täielikult elektrilised masinad pakuvad kõrget energiatõhusust ja täpsust, kuid suure-kiirusega (üle 400 mm/s) paksude -seinaga või-õhukeste osade jaoks on vaja raskeid kuulkruvi, mis võivad äärmuslike kiirenduskoormuste korral mehaaniliselt kuluda. Hübriidkonfiguratsioonis on energiatõhususe tagamiseks ühendatud elektriline kruviajam ja hüdraulilised akumulaatorid, mis tagavad ülikiirete, kõrge rõhuga-pritsepurskete ilma kuulkruvidele mehaanilise koormuseta.
K: Millist hooldust on vaja hüdroakumulaatori jaoks?
V: Kontrollige põie rõhku (lämmastiku eellaadimine) iga 6–12 kuu järel, kasutades standardseid manomeetrikomplekte. Veenduge, et hüdraulikaõli filtreerimise tase jääks ISO 4406 16/14/11 standardile või kõrgemale tasemele. Hüdraulikafiltrite hooldamine vastavalt hooldusgraafikutele hoiab ära proportsionaalse klapi kinnijäämise ja hoiab sissepritse reaktsiooniaega alla 20 ms.
K: Kas see masin võib töötada standardsete, mitte õhukese{0}}seinaga-vormidega?
V: Jah. PLC-kontroller sisaldab standardsete survevalutoimingute jaoks valitavaid profiile. Standardkiiruse profiilide puhul saate vältida kiiret-aku tühjendamist, võimaldades masinal töötada paksude-seina tehniliste osade, autode pistikute või majapidamistarvetega ilma vormi üle-survetamata.
Kuum tags: hübriid survevalu masin suure tsükli tootmiseks, Hiina hübriid survevalu masin suure tsükliga tootmise tootjatele, tarnijatele, tehastele