


Hübriidpritsevormimismasinad
Suure jõudlusega-hübriidpritsevormimismasinad: täppisservo-elektri- ja hüdraulikavõimsuse integreerimine
Tööstuslik plastivormimine nõuab ranget tasakaalu dünaamilise jõu, telje sünkroniseerimise, kiiruse ja energiasäästu vahel. Tavalised hüdrosõlmed saavutavad sageli kiirete tsüklite ajal termilised piirid, samas kui kõikidel-elektrilistel süsteemidel ei pruugi sügavtõmbedetailide või suure-viskoossusega vaikude jaoks puududa kinnitusmaht.
Hübriidsed survevalumasinad lahendavad selle kompromissi, kombineerides elektrilised servoajamid plastifikatsiooni- ja kinnitusliigutuste jaoks kõrgsurvehüdrauliliste akumulaatoritega süstimiseks ja südamiku tõmbamiseks. See arhitektuur tagab stabiilsed kuivatustsüklid, dünaamilised sissepritsekiirused kuni 800 mm/s, asendi korratavus kuni ±0,01 mm ja energiasääst kuni 40% võrreldes tavaliste hüdrauliliste pressidega.


Hübriidpritsevormimismasina ülevaade
Hübriidmasinad eraldavad suure{0}}koormusega pidevad funktsioonid suure-jõuga katkendlikest toimingutest:
Servo-Elektrilised ajamid: juhtige kruvide pöörlemist (plastifitseerimine), vormi avamist/sulgemist ja ejektori telgesid. Need võimaldavad iseseisvaid tsüklilisi-kattuvaid liigutusi (nt plastifitseerimine vormi avamisel) ilma hüdraulilise rist-ta.
Hüdraulikasüsteemid: mõeldud lokaliseeritud, suure{0}}tonnaažiga kinnituslukustusele, dünaamilisele sissepritsevõimendusele ja külg{1}}südamiku käivitamisele.
Hübriidmasina liikumisarhitektuur
Servo{0}}Elektrilised teljed
Kruvide pöörlemine ja plastifitseerimine
Plaadi liikumine (avamine / sulgemine)
Ejektori löögi juhtimine
Hüdrauliline jõuseade
Aku{0}}Sissepritse abiga
Kõrge rõhuga{0}}klambrilukk
Südamiku tõmbamine ja külgmised liugurid
Sünkroniseeritud CNC juhtimine
Reaalajas{0}}telje jälgimine
Suletud-ahela rõhu ja kiiruse integreerimine
Eemaldades hüdraulilise drossel pideva liikumise ajal, langeb vedeliku soojenemine oluliselt. See võimaldab väiksemaid õlimahuteid, pikendab hüdrauliliste tihendite eluiga ja tagab suure positsiooni korratavuse mitme vahetusega tootmistsüklitel.
Masina konfiguratsioonid
Erinevad tootmiskeskkonnad nõuavad kindlat plaadi paigutust ja kinnitusarhitektuuri:
|
Seadistamine |
Kinnitusmaht |
Põhiline eelis |
Tüüpilised rakendused |
|
Horisontaalne lüliti-Hübriid |
70T – 650T |
Kiire vormi käivitamine elektrilise servolüliti kaudu; kiire kuivamise{0}}tsükliaeg. |
Kiire{0}}pakend, õhukeseseinalised-konteinerid, korgid, elektrikorpused. |
|
Kahe-Platen Direct-hüdrauliline hübriid |
700T – 2,300T |
Kompaktne jalajälg, pikendatud side{0}}varraste kliirens, nulllüliti kulumine. |
Autode kaitserauad, uksepaneelid, suured logistikakastid, konstruktsioonivannid. |
|
Kiire{0}}pakendite hübriid |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + pidev elektriline doseerimine. |
IML-konteinerid, õhukeseseinalised{0}}toidupakendid, meditsiiniliste süstalde tünnid. |
Tootenimekiri
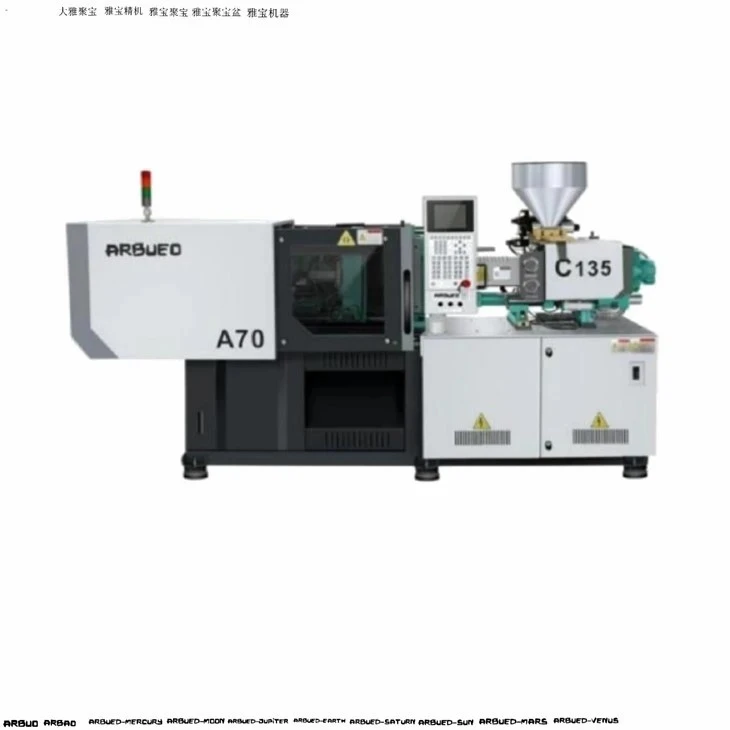
Kiire-õhukese{1}}seinaga hübriidmasin (230 tonni)
Kinnitusjõud: 2300 kN
Side{0}}varda kliirens: 560 × 560 mm
Sissepritse kiirus: kuni 600 mm/s (akuga juhitav)
Peamised spetsifikatsioonid: elektriline servo-doseerimismootor (22 kW) koos samaaegse doseerimisega vormist vabanemise ajal.
Sihtrakendus: mitme -õõnsusega toidunõud, ühekordsed söögiriistad, õhukesed{1}}seinasulgurid.
Täppiselektroonika ja konnektori hübriidmasin (140 tonni)
Kinnitusjõud: 1400 kN
Side-varda kliirens: 460 × 460 mm
Laske kaal (PS): 180 g
Peamised spetsifikatsioonid: suletud-ahela elektriväljaviske ja vormi liikumine ±0,01 mm positsioneerimistäpsusega.
Sihtrakendus: mikro{0}}pistikud, 3C elektroonilised korpused, optiliste läätsede raamid.
Autokomponentide hübriidmasin (450 tonni)
Kinnitusjõud: 4500 kN
Side-varda kliirens: 780 × 750 mm
Laske kaal (PS): 1250 g
Peamised spetsifikatsioonid: kahe hüdraulilise südamiku tõmbed koos pideva elektrilise plastifitseerimisega tsükli viivituste vähendamiseks.
Sihtrakendus: autovalgustite korpused, siseviimistluspaneelid,{0}}kapotialune kanalisatsioon.
Deep{0}}Draw Industrial Container hübriidmasin (800 tonni)
Pingutusjõud: 8000 kN
Plaadi mõõtmed: 1500 × 1420 mm
Max Vorm Päevavalgus: 1850 mm
Peamised spetsifikatsioonid: servo-hüdraulilise rõhuregulatsiooniga integreeritud kaks-plaadilukustust.
Sihtrakendus: logistikakastid, laokastid, konstruktsiooniseadmete paneelid.
Mitme komponendiga ko-sissepritsega hübriidmasin (320 tonni)
Kinnitusjõud: 3200 kN
Sissepritse ühikud: L-asend (hüdrauliline) + peatelg (servo-elektriline)
Peamised spetsifikatsioonid: servo-ajamiga pöördlaua integreerimine kahe-teljega suletud-ahela rõhu tagasisidega.
Sihtrakendus: kaks-laskega (2K) tihendit, autode HVAC-juhtseadmed, pehme{2}}puutetundliku elektritööriista käepidemed.
Meditsiiniline täppishübriidmasin (180-tonnine puhasruumivalmidus)
Kinnitusjõud: 1800 kN
Side-varraste vahe: 510 × 510 mm
Määrimine: kapseldatud määrdega määrimine plaadi lülititel; null õliudu saastumist.
Peamised spetsifikatsioonid: nikeldatud{0}plaadid, roostevabast terasest katted, HEPA õhuvoolu integreerimise valmidus.
Sihtrakendus: pipetiotsad, verevõtutorud, IV kateetri komponendid.
Peamised tehnilised omadused
Tsükli{0}}kattuvad toimingud:
Elektrilised doseerimisteljed võimaldavad plastifitseerimisel vormi avamise ja väljaviskamise ajal samaaegselt töötada. See vähendab tsükli koguaega 1,5–4,0 sekundi võrra võtte kohta võrreldes ühe-pumba hüdraulikaga.
Levinud bussi servoajamid:
Regeneratiivsed piduriseadmed püüavad kinni pidurikiiruse kineetilise energia ja suunavad selle tagasi bussi, vähendades kWh netokulu.
Integreeritud hüdraulika akumulaatori abi:
Lämmastikuga{0}}laetud akud varustavad sissepritse ajal kiiresti hüdraulikavedelikku. See annab maksimaalse sissepritsekiiruse kuni 800 mm/s, ilma et oleks vaja massiivseid peapumba mootoreid.
Sünkroniseeritud CNC juhtimissüsteem:
Siini-põhine kontroller (0,5 ms reageerimisaeg) säilitab suletud-ahela juhtimise kiiruse-rõhule (V/P) ümberlülituspunktidele.
Hüdraulika + servo arhitektuur
Toitejaotus ja energiavoo servoajam ja ühine alalisvoolu siini maatriks
Servo-elektriajam:Võimaldab kruvidoseerimist (pidev koormus) ja plaadi liikumist (kineetilise energia taastamine). Pidurdusenergia suunatakse tagasi alalisvoolu siini.
Servo{0}}pumba- ja akusüsteem:Võimaldab kõrge{0}}rõhuga kinnitust (staatiline tonnaaži hoidmine) ja sissepritse võimendust (kõrge vooluhulk). Madal termiline koormus pikendab õli ja jahuti kasutusiga.
Plaadi liikumise telg (elektriline):Käitatakse tugeva-kuulkruvi või servoraami-ja-hammasrattaga. Kiirenduskõverad järgivad sinusoidset profiili, kaitstes õrnaid vormi joondustihvte.
Doseerimistelg (elektriline):Kasutab vesijahutusega-otseajamiga-servomootorit, mis on ühendatud kruvivõlliga. Pöördemoment jääb konstantseks isegi jäikade tehniliste vaikude (nt PEEK, PA66+50%GF või PC) töötlemisel.
Kinnitus- ja sissepritsesüsteem (hüdrauliline):Kompaktsed servo{0}}pumbad annavad survet ainult nõudmisel. Tonnaaži hoidmise ajal aeglustub pump peaaegu nulli pöörete arvuni, välistades tarbetu energiatarbimise ja vähendades õli kuumutamist.
Hübriid vs hüdrauliline vs kõik-elektriline
|
Tööparameeter |
Standardne servo{0}}hüdrauliline |
Hübriidmasin |
Kõik-elektrilised |
|
Sissepritse tippkiirus |
100 – 250 mm/s |
300 – 800 mm/s |
200 – 500 mm/s |
|
Kinnitustonnaaživahemik |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Energiatarbimine |
Lähtejoon |
-30% kuni -45% |
-50% kuni -60% |
|
Samaaegsed liikumised |
Piiratud pumba vooluga |
Täielik kattumine (doseerimine/avamine/väljaviskamine) |
Täielik kattumine |
|
Paksu{0}}seina osa ooteaeg |
Suurepärane (termiline piirang puudub) |
Suurepärane (hüdrauliline hoidmine) |
Mõõdukas (servomootori soojendus) |
|
Põhiline{0}}tõmbevõime |
Natiivne integreeritud hüdraulika |
Natiivne integreeritud hüdraulika |
Vajab välist hüdroseadet |
|
Hooldusprofiil |
Õlivahetused, tihendite vahetused |
Madal termiline kulumine, vähenenud õlimaht |
Rihma kontrollid, kuulkruvi uuesti määrimine |
Tehnilised andmed
|
Masina mudel |
Üksus |
140 tonni |
230 tonni |
450 tonni |
800 tonni |
|
KLAMISTAMISÜKSUS |
|||||
|
Kinnitusjõud |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Plaadi kliirens (K × V) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Max Päevavalgus |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
Ejektori löök |
mm |
130 |
160 |
200 |
260 |
|
SÜSTIÜKSUS |
|||||
|
Kruvi läbimõõt |
mm |
35 |
45 |
65 |
90 |
|
Sissepritse rõhk |
baar |
2,150 |
2,020 |
1,950 |
1,800 |
|
Maksimaalne sissepritse kiirus |
mm/s |
350 |
500 |
600 |
450 |
|
Plastifikatsioonimäär |
g/s |
22 |
48 |
92 |
185 |
|
ÜLDANDMED |
|||||
|
Süsteemi rõhk |
baar |
160 |
160 |
175 |
175 |
|
Õlipaagi maht |
L |
180 |
260 |
450 |
750 |
|
Masina kaal |
kg |
4,800 |
8,200 |
18,500 |
38,000 |
Kuidas valida
Hübriidse survevalumasina sobitamisel oma tootmisnõuetega hinnake neid nelja peamist tehnilist parameetrit:
Arvutage minimaalne kinnitusmaht
Valem: nõutav tonnaaž=prognoositav pindala (cm²) × materjali õõnsuse tegur (0,3–0,8 kN/cm²)
Kõrge -viskoossusega plastid (PC, PMMA): kasutage 0,6–0,8 kN/cm²
Standardsed polüolefiinid (PP, PE): kasutage 0,3–0,5 kN/cm²
Kinnitage sissepritse kiirus ja dünaamiline voolu pikkus
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Kontrolli haavli suurust: optimaalne haavli kaal peaks kasutama 35–70% tünni maksimaalsest mahust
Hinnake telje samaaegsust
Kui doseerimisaeg ületab jahutusaega, valige vormi avamise/sulgemise ajal plastifikatsiooni käivitamiseks elektriline doseerimistelg.
Kontrollige tööriistade ühilduvust
Kinnitage südamiku-tõmbehüdraulilised voolukiirused, ejektori tihvtide mustrid ja kinnitus-varda vaba ruumi olemasolevate vormijooniste suhtes.
Rakendused
Komponendid: Uksemoodulid, kaitseraua kronsteinid, õhu sisselaskekollektorid, armatuurlaua raamid.
Vaigud: PA66 + 30% GF, PP-TD20, ABS/PC segud.
Miks hübriid: tagab paksude konstruktsiooniosade kõrge hoidmissurve ilma hüdraulikaõli ülekuumenemiseta, samas kui elektriline doseerimine vähendab üldist tsükli aega.
Komponendid: margariinivannid, joogikorgid, avamiskindlad-anumad, õhukeseseinalised{1}}toidupakendid.
Vaigud: suure -vooluga PP, HDPE.
Miks hübriid? Aku{0}}võimendatud süstimine täidab õhukesed seinaosad (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Komponendid: mikro-pistikud, klemmiplokid, kaameramooduli raamid, sülearvuti korpused.
Vaigud: LCP, PBT + 30% GF, PC.
Miks hübriid? Suletud-ahela elektrilise telje positsioneerimine hoiab ära hallituse levimise ja tagab ühtlase osakaalu.
Komponendid: süstla silindrid, Luer lock pistikud, verediagnostika kassetid, tsentrifuugitorud.
Vaigud: meditsiinilise -klassi PP, COP, polükarbonaat.
Miks hübriid? Elektrilised veoteljed eemaldavad hüdraulikaõli udu vormiplaadi ala lähedalt, vastates ISO klassi 7 ja klassi 8 puhasruumi standarditele.
Tootmine ja kvaliteedikontroll
Masina täpsuse säilitamiseks valmistatakse peamised struktuursed ja mehaanilised sõlmed jälgitavate standardsete protsesside abil:
Toorvalu ülevaatus
→ 3D stressi leevendav lõõmutamine
→ CNC 5-teljeline freesimine
→ Täpne kokkupanek
→ Laserinterferomeetri joondamine
→ CMM-i komponentide audit
→ 48-tunnine täiskoormusega kuivsõit
→ CE ja ISO vastavuse allkirjastamine
Plaadi töötlemine:
Malmplaadid läbivad enne 5-teljelist CNC-töötlust ultraheliga defektide testimise ja termilise pinge{0}}leevendusega lõõmutamise. Pinna paralleelsust hoitakse kogu plaadi pealispinna ulatuses 0,02 mm piires.
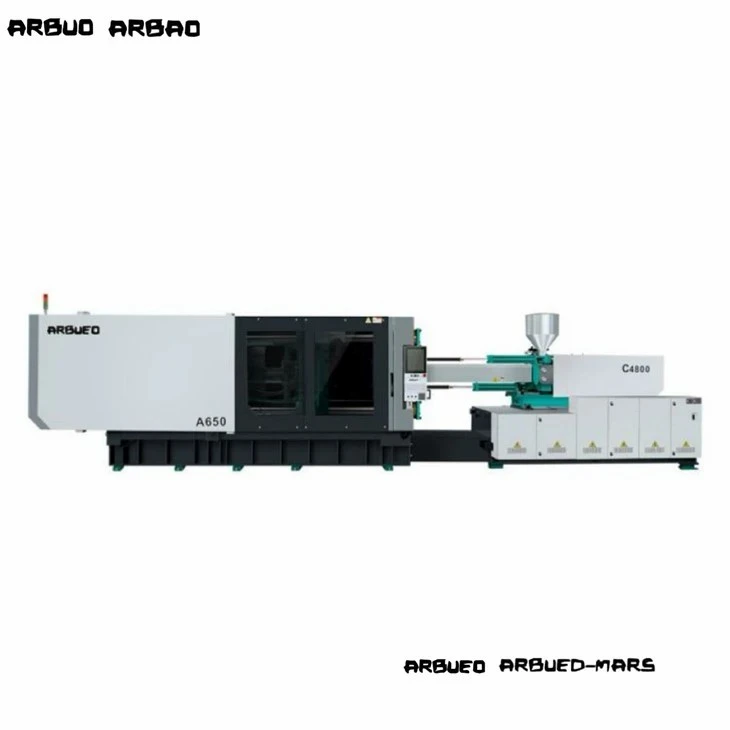
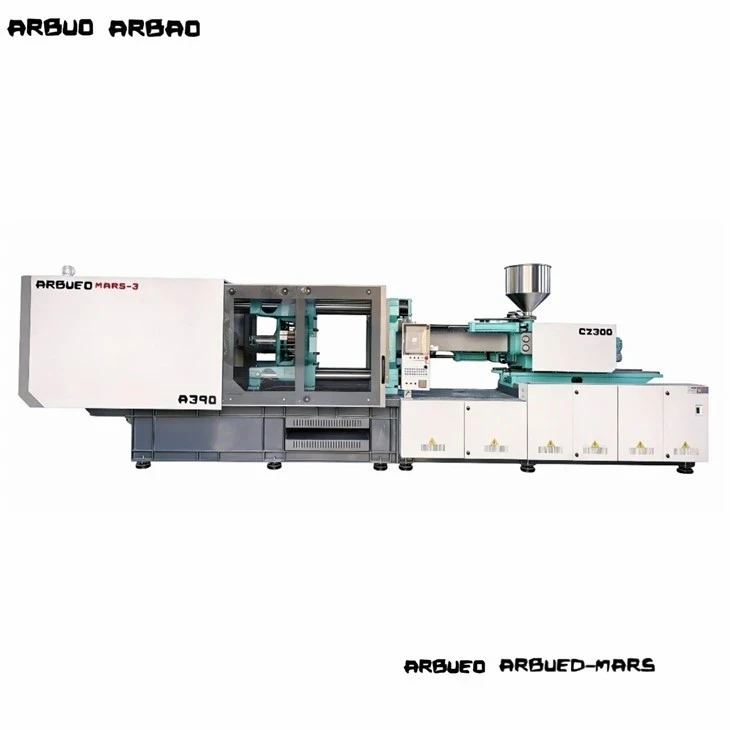
Hüdrauliline koost:
Õmblusteta külmtõmmatud terasest-hüdraulikaliinid ühendatakse Bite{1}}tüüpi äärikutega liitmike abil, et kõrvaldada keevisõmbluse tõrked. Peamised kollektorid läbivad topeltfiltreerimise (imemine + tagasivool, 10 mikronit).
Kvaliteediauditid:
Kokkupandud raamid läbivad laserinterferomeetri kalibreerimise, et kontrollida plaadi positsioneerimise täpsust. Iga masin läbib enne saatmist 48-tunnise pideva täiskoormusega-kuivtsükli stressitesti.
Kohandamine ja OEM
Masinaehitusi saab kohandada nii, et need vastaksid konkreetse tööriista geomeetriale, automatiseerimise seadistustele ja tehase infrastruktuurile:
Laiendatud tünni- ja kruvimetallurgia:
Volframkarbiidvooderdusega bimetallist tünnid abrasiivsete (kuni 50% klaaskiuga tugevdatud) või söövitavate (fluoropolümeerid, PVC) vaikude töötlemiseks.
Tehase automatiseerimise integreerimine:
Euromap 63 ja Euromap 73 liidesed valimis-{2}}ja-koharobotite, automatiseeritud kuumajooksu kontrollerite ja kesksete materjali etteandesüsteemide jaoks.
Spetsiaalsed plaadimustrid:
Kohandatud paigaldusavade paigutus (SPI, EUROMAP), hüdraulilised mustri väljalülitused ja magnetplaadi toiteliidesed.
Põhi-tõmbelaiendus:
Proportsionaalse rõhu ja voolu juhtimisega mitmeahelalised hüdrosüdamiku tõmbeplokid, mis on ühendatud otse põhi-CNC-seadmega.
Seotud masinad
Kui teie tootmisprotsess nõuab erinevaid masinakonfiguratsioone, uurige neid alternatiivseid seadmeplatvorme:
Servo{0}}hüdraulilised survevalumasinad:
Standardsed hüdraulilised lülituspressid, mis on optimeeritud üldotstarbelisteks -vormimisrakendusteks madalamate algsete seadmete kuludega.
Kaks-Platen Large Tonage masinat:
Ruumisäästlikud-hüdraulilised kinnitusüksused, mis on mõeldud suurte auto- ja tööstuslike osade jaoks, mille maht on 1000 kuni 3500 tonni.
Kiired-kõik-elektrilised vormimismasinad:
Ultra-puhtad null-õliplatvormid, mis on loodud ülitäpse-mikro-vormimise ja rangete meditsiiniliste keskkondade jaoks.
KKK
Küsi hinnapakkumist
Küsige üksikasjalikku ettepanekut, vormide ühilduvuse analüüsi või oma tootmisüksusele kohandatud tsükliaja simulatsiooni:
Tehniline konsultatsioon:Jagage oma 2D/3D detailide jooniseid (.STEP, .IGES), vaigu tehnilisi andmeid ja sihttsükli aegu.
Võtmed kätte rea integreerimine:Täielikud rakkude paigutused, sealhulgas roboti automatiseerimine, vormi temperatuuri regulaatorid, materjalikuivatid ja jahutid.
|
Kontakti kategooria |
Tehniline projekteerimine ja müük |
|
Reageerimisaeg |
Tehniline kirjeldus ja hinnapakkumine esitatakse 24 töötunni jooksul. |
|
Nõutav hinnapakkumise teave |
Kinnitusmaht, haavli kaal, vormi mõõtmed, vaigu tüüp |
Oleme professionaalsed hübriid-survevormimismasinate tootjad ja tarnijad Hiinas, kes on spetsialiseerunud kvaliteetse kohandatud teenuse pakkumisele. Ootame teid soojalt meie tehases müüdavate hübriidsete survevalumasinate hulgimüügiga. Hinnakonsultatsiooni saamiseks võtke meiega ühendust.