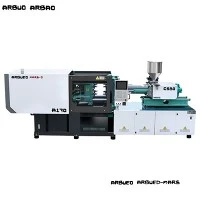
Kiire{0}}hübriidpritsevormimismasin
Kiired{0}}hübriidsed survevalumasinad integreerivad elektrilised servoajamid kinnitamiseks ja plastifitseerimiseks täppishüdraulikasüsteemidega kõrgsurve sissepritse ja ejektori liikumise jaoks. See ajami konfiguratsioon ühendab elektrilise liikumise dünaamilise kiirenduse, asukoha täpsuse ja energiatõhususe suure jõutiheduse ja hüdraulilise hoidejõuga, mis on vajalik õhukese seina ja kiireks{4}}tsükliliseks tootmiseks.
Spetsiaalselt lühikeste tsükliaegade jaoks (alla-3 sekundit pakendites ja meditsiinilistes ühekordsetes kasutuses) ja rangete seina-paksuse tolerantside jaoks loodud masinad optimeerivad energiakasutust kuni 50% võrreldes traditsiooniliste täishüdrauliliste platvormidega, säilitades samal ajal pideva ja raske töö mitme õõnsusega tootmiskeskkondades.
Peamised spetsifikatsioonid
Allpool on standardiseeritud{0}}kiire hübriidplatvormide valiku peamised tehnilised parameetrid.
|
Tehniline parameeter |
Üksus |
Standardväärtuste vahemik |
Märkused / Tingimused |
|
Kinnitusjõud |
kN (tonn) |
1,800 - 6,500 (180 - 650 T) |
Lülita{0}}hoovamehhanismi |
|
Sissepritse kiirus |
mm/s |
300 - 800 |
Dünaamiline hüdroaku abiga |
|
Kruvi läbimõõdu valikud |
mm |
32 / 38 / 45 / 52 / 60 |
Nitreeritud / bimetalli valik |
|
L/D suhe |
L/D |
20:1 - 24:1 |
Optimeeritud sulandi homogeensuse tagamiseks |
|
Max Sissepritse rõhk |
baar |
2,000 - 2,500 |
Rakendus-sõltub |
|
Kuivtsükli aeg |
s |
1.2 - 2.1 |
EUROMAP 6 standardid |
|
Plaadi mõõtmed (K x V) |
mm |
780 x 780 kuni 1350 x 1350 |
T-pesa standardne paigutus |
|
Side{0}}varraste vahe |
mm |
530 x 530 kuni 920 x 920 |
Võimaldab laia mitme{0}}õõnsusega vormisobitamist |
|
Väljaviskejõud / löök |
kN / mm |
50-120 / 150-220 |
Servo{0}}hüdrauliline või elektriajam |
|
Süsteemi toiteallikas |
V/Hz |
380-480V, 3-faasiline, 50/60Hz |
Konfigureeritav vastavalt piirkondlikele standarditele |
Põhifunktsioonid
Hübriidservoajami arhitektuur:Vahelduvvoolu elektrilised servomootorid toidavad kruvide pöörlemist (doseerimist) ja klambri liigutusi iseseisvalt, võimaldades samaaegset plastifikatsiooni vormi jahutamisel ilma hüdraulikaõli lagunemiseta.
Aku{0}}abiga süstimisüksus:Topelthüdraulilised akumulaatorid tagavad hetkelise vooluhulga ülikiire -kiire-sulami esiosa edasiliikumiseks, välistades lühikesed löögid seinapaksusega alla 0,4 mm.
Jäik plaadi ja lülitusgeomeetria:Lõplike elementide analüüs (FEA){0}}optimeeritud plaadistruktuurid minimeerivad läbipainde maksimaalse kinnitusjõu korral, kaitstes täpseid mitme-õõnsusega eraldusjooni.
Suletud-ahela liikumisjuhtimine:Reaalajas saadav tagasiside optiliste lineaarsete kodeerijate kaudu tagab süstimise üleminekupunktide ja klambripositsioonide korratavuse +/- 0.01 mm piires.
Integreeritud energia taastamine:Klambriliigutuste aeglustusfaasis tekkiv kineetiline energia muundatakse ja suunatakse tagasi alalisvoolu siini ajamisse.
Masina konfiguratsioon
Kinnitusmehhanism:Viie-punkti topelt-lülitussüsteem, mida juhib spetsiaalne vahelduvvoolu servomootor koos automaatse tsentraliseeritud määrimise ja digitaalse kinnitusjõu jälgimisega.
Süstimisüksus:Lineaarne juhik-paigaldatud sissepritsekelk, mida juhivad kaks hüdrosilindrit, mis on toetatud lämmastikuga-laetud põieakudega kiireks kiirussammu-reageerimiseks.
Plastifikatsioonisüsteem:Bimetallist silinder, mis on ühendatud suure{0}}pöördemomendiga elektrilise servoajamiga, mis võimaldab suurel-pööretel minutis doseerida, sõltumata hüdrosüsteemi koormusest.
Hüdraulika kollektor:Proportsionaalsed ventiilid, mis on paigaldatud otse sissepritsesilindrite kõrvale, et minimeerida hüdraulikavedeliku viivitust ja rõhulangust.
Juhtimissüsteem:Tööstuslik PLC liides 15{1}}tollise puutetundliku{2}}ekraaniga, mis toetab reaalajas protsessikõvera jälgimist, EUROMAP 63/77 integratsiooni ja SPC jälgimist.
Toote-Konkreetsed tehnilised eelised
Samaaegne liikumisjuhtimine
Elektriline kruviajam võimaldab pidevat plastifitseerimist klambri avanemise, osade väljutamise ja sulgemise ajal. See välistab plastifitseerimisaja kogu tsükli faasis, säästes 0,5–2,5 sekundit ühe võtte kohta olenevalt vaigu seina paksusest.
Täpne sulamistemperatuuri juhtimine
Sõltumatu elektriline doseerimisjuhtimine säilitab pideva kruvi pöördemomendi ja vasturõhu sõltumata sissepritse kiiruse profiilidest. Nihketundlike tehisvaikude termilist lagunemist välditakse mitmetsooniliste PID--keraamiliste kuumutusribade ja pooljuhtrelee lülitusega (+/- 1 kraadi C juhtimistäpsus).
Vedeliku termiline stabiilsus
Kuna hüdraulikajõud on reserveeritud eranditult suure{0}}jõuga lühikese-kestusega liigutuste jaoks (sissepritse ja kinnituslukk), on hüdraulikaõli termiline koormus minimeeritud. Jahedama õli töötemperatuur (alla 45 kraadi C) pikendab hüdrotihendi eluiga, vähendab õli oksüdatsioonikiirust ja vähendab jahuti energiavajadust.
Tüüpilised rakendused
Pakendid ja konteinerid
Õhukese{0}}seinaga toidunõud ja kaaned: seinapaksus kuni 0,35 mm; 4- kuni 32-õõnsused vormid tsükliajaga alla 3,0 sekundi.
Sulgemissüsteemid ja korgid: suure{0}}kavitatsiooniga vormid, mis nõuavad pidevat mitme-telje liikumist (vormis märgistamise ja lahtikeeramise valikud).
Meditsiini- ja tervishoiuteenused
Süstlatinnid ja pipetiotsad: ülitäpsed ja välguvabad{0}}tolerantsid, mis on saavutatud klassi 8 puhasruumi keskkondades.
Verevõtutorud: PET/PP kõrge{0}}kavitatsiooniga vormimine rangete mõõtmetega.
Täppiselektroonika ja autotööstuse komponendid
Ühendused ja korpuse raamid: õhukese{0}}seinaga klaas-täidisega PBT/PA66 elektrikorpused, mille täielikuks täitmiseks ilma valamujälgedeta on vaja suurt sissepritserõhku.
Materjalide ühilduvus
Polüpropüleen (PP) ja polüetüleen (PE):Kõrged MFI klassid, mis on optimeeritud ülikiire tsükliga õhukese-seina süstimiseks.
Polüstüreen (GPPS/HIPS) ja ABS:Kõrge optiline selgus või tugeva{0}}löögiga osad, mis nõuavad rõhu täpset hoidmist-.
Polükarbonaat (PC) ja polüamiid (PA6/PA66 koos GF-ga):Kõrge temperatuuriga-tehnilised plastid, mis nõuavad jäika rõhustabiilsust ja kulumiskindlaid -bimetallilisi plastifikaatorkomponente.
Polüetüleentereftalaat (PET):Saadaval on spetsiaalsed kruviprofiilid madala{0}}atseetaldehüüdi (AA) generatsiooni tooriku ja konteineri vormimiseks.
Konfiguratsiooni valikud
Baasplatvormi kohandamiseks konkreetsetele tootmisparameetritele saavad ostjad valida järgmiste funktsionaalsete moodulite hulgast:
Kruvi ja tünni valikud
Standardne kulumiskindel -bimetall: mõeldud vaikudele, mis sisaldavad 15–25% klaaskiudarmatuuri.
Täielikult korrosioonikindel{0}}sulam: loodud leegiaeglustite, PVC ja väga söövitavate lisandite pakendite töötlemiseks.
Kõrge-segamise homogeniseerimiskruvi: optimeeritud suure-pigmendi segamiseks ja ühtlaseks värvide hajutamiseks.
Abiliikumise ja hüdromehaanilised valikud
Hüdraulilised südamiku tõmbamise ahelad: konfigureeritav 1 kuni 4 sõltumatu hüdraulilise klapi jada vahel.
Servo-Elektriline väljatõmbejõud: mõeldud paralleelseks ejektori liikumiseks vormi avamise ajal ja puhta ruumi järgimiseks.
Õhupuhumisventiilid: mitme ahelaga pneumaatilised ventiilid täielikult konfigureeritava ajastuse ja rõhu seadistustega.
Automatiseerimise ja juhtimise integreerimine
Integreeritud{0}}vormimärgistamise (IML) liides: standardiseeritud EUROMAP 67 integratsioon kiireks{2}}märgistamise robootikaks.
Roboti{0}}ja-kohaliides: standardne EUROMAP 12 automatiseerimisliides detailide eraldamise süsteemide jaoks.
Integreeritud Hot Runner kontrollerid: sisseehitatud{0}}temperatuuri juhtimismoodulid, mis toetavad 12–48 sõltumatut küttetsooni.
Tootmine ja kvaliteedikontroll
Iga masin läbib enne lähetamist range testimise protokolli, et tagada konstruktsiooni vastavus ja asukoha täpsus:
Masina voodi valmistamine:Pingevabad-terasest keevisõmblused on enne CNC-portaalfreesimist termiliselt lõõmutatud, et tagada side-varda joonduse stabiilsus pika töötamise ajal.
Plaani paralleelsuse kontrollimine:Paralleelsus mõõdetuna 100% kinnituskoormuse all, kasutades näidikuid; maksimaalne lubatud kõrvalekalle on diagonaali ulatuses 0,05 mm piires.
Kuivtsükli testimine:48-tunnine pidev põlemine-kuivtsüklis maksimaalse kiiruse seadetega, et kontrollida hüdraulilist termilist tasakaalu, ajami reaktsiooni ja lekkevaba tihendi terviklikkust.
Laserinterferomeetri joondamine:Lineaarsed teljed on laseriga{0}}kalibreeritud, et tagada ruumiline täpsus ja absoluutne positsioneerimise korratavus.
Kvaliteedisertifikaadid:vastavus ISO 9001:2015 tootmisstandardile; CE-märgise kontrollimine vastavalt masinadirektiivi 2006/42/EÜ ja EN 201 plastikmasinate ohutusnõuetele.
Kohandamine ja OEM-tugi
Puhta ruumi pakett meditsiiniliste ühekordseks kasutamiseks (ISO klass 8 / GMP-ga ühilduv)
Puhasruumi tingimustes tegutsevatele meditsiiniseadmete tootjatele pakub hübriidpritsevormimisplatvorm spetsiaalset saaste{0}kontrollikonfiguratsiooni, mis on loodud vastama ISO 14644-1 klassi 8 standarditele:
Suletud ja määrdeainevaba-kinnitustsoon: side-vardaid on töödeldud kulumiskindla-kroomkattega ja nendes kasutatakse toidu--, määrde--tihendatud lineaarlaagreid, et vältida õlipiiskade aerosooli teket hallitusliidese lähedal.
Roostevabast terasest paneelid ja puhastatavad pinnad: raami katted ja külgpaneelid on valmistatud harjatud AISI 304 roostevabast terasest, millel on sile, raadiusega{1}}nurkne geomeetria, et eemaldada tolmu-lõksujäägid ja võimaldada sagedast keemilist pühkimist- (ühildub IPA/peroksiidiga).
Osade tühjendamise ja konveieri integreerimine: sisaldab integreeritud laminaarset õhuvoolu kapoti kinnitust otse vormi kinnitustsooni kohal, tagades ülerõhu kaitse osade kukkumise ajal ja automatiseeritud roboti kogumise (EUROMAP 67 puhasruumi liides).
Mittesaastav hüdroahel: puhtas tsoonis olevad hüdraulikaliinid kasutavad topelt-punutud roostevabast terasest voolikuid kuivade{2}}kiirühendustega, sertifitseeritud NSF H1 toidu-kvaliteediga vedelikku ja tsentraliseeritud HEPA{5}}filtriga õlipaagi õhutustorusid.
Täiendav kohandatud projekteerimine
Kohandatud kruvi- ja tünnimetallurgia: spetsiaalsed katted (nt volframkarbiidist kattekiht), mis on mõeldud vaikudele, mis sisaldavad kuni 50% klaaskiudarmatuuri või söövitavaid lisandeid.
Laiendatud päevavalgus- ja side{0}}varraste vahe: plaadi modifikatsioonid mahukate virnavormide, keeruliste südamiku-tõmbevormide või sügavate{2}}komponentide jaoks.
Kohandatud juhtimisprotokolli integreerimine: OPC UA side, kohandatud MES-i integratsiooniprotokollide ja konkreetsete tehase automatiseerimisstandardite tugi.
Mida peaksid ostjad täpse hinnapakkumise jaoks pakkuma
Üksikasjaliku tehnilise konfiguratsiooni ja äripakkumise saamiseks lisage oma päringule järgmised tehnilised sisendid:
Osa geomeetria ja joonistamine:3D STEP/IGES failid või 2D mõõtmetega joonised, mis näitavad seina maksimaalset ja minimaalset paksust.
Vaigu spetsifikatsioon:Materjali klass, MFI/MFR ja lisandite/täiteainete protsent (nt klaaskiud, leegiaeglustid).
Vormi tehnilised andmed:Õõnsuste arv, haavli kogukaal (g või cm3), vormi kaal ja vormi välismõõtmed (PxLxK).
Sihttsükli aeg:Nõutav osa väljundkiirus (osad tunnis) või sihttsükli üldine kestus.
Abinõuded:Vajadus integreeritud kuumakanali juhtimise, südamikutõmbete, ventiilide või roboti automatiseerimisliideste (EUROMAP 67/77) järele.
KKK
K: Mis on peamine erinevus hübriid-survevormimismasina ja täiselektrilise masina vahel?
V: Hübriidmasin kasutab pidevate/kõrge sagedusega{0}}ülesannete jaoks (kruvi pööramine ja klambri liikumine) elektriajamit ning suure-dünaamilise/suure{2}}jõuga ülesannete (sissepritse ja hoidmine) jaoks hüdraulilist võimsust. Täiselektrilised masinad kasutavad kõikide telgede jaoks servomootoreid ja kuulkruvisid. Hübriidid pakuvad märkimisväärselt suuremat sissepritsekiirust ja jõutihedust madalama algse seadmehinnaga kõrgsurvega õhukeseseinaliste{5}}rakenduste puhul, samal ajal kui täiselektrilised seadmed on suurepärased absoluutse null-õlipuhastusruumi töös.
K: Kuidas hübriidsüsteem vähendab energiatarbimist?
V: Energiasääst tekib, kuna elektriline plastifitseerimisajam töötab iseseisvalt, kasutamata hüdraulilist jõudu. Lisaks kasutab põhihüdraulikapump servoajamit, mis lülitub täielikult välja või töötab minimaalse pöörete arvuga hoide- ja jahutusfaaside ajal, kõrvaldades püsiva -mahutusega hüdropumpadele tüüpilised tühikäigu võimsuskadud.
K: Millist hooldusprotokolli on vaja hüdroakude jaoks?
V. Põieakud nõuavad perioodilist lämmastiku eellaadimisrõhku{0}}kontrollimist. Ülevaatused tuleks läbi viia iga 6 kuu järel, kasutades standardseid laadimis- ja testimisseadmeid. Lämmastiku rõhutasemeid tuleb säilitada vastavalt tehase hinnangutele, et tagada ühtlane sissepritse kiirenduskiirus.
K: Kas see platvorm saab hakkama{0}}abrasiivse klaasiga täidetud materjalidega?
V: Jah. Klaasiga täidetud või abrasiivsete materjalide töötlemisel on masinad varustatud spetsiaalsete bimetallist tünnidega (maatriks volframi/boorkarbiidi sulamitega) ja täielikult karastatud kruvidega. See hoiab ära enneaegse kulumise ja säilitab stabiilse plastifitseerimise efektiivsuse pikkade tootmisperioodide jooksul.
Kuum tags: kiire hübriid survevalumasin, Hiina kiire hübriid survevalumasinad tootjad, tarnijad, tehas