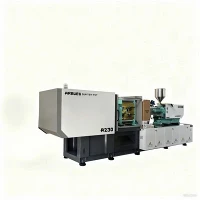
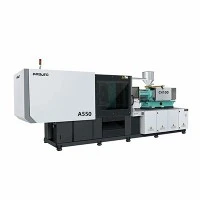
Suure täpsusega elektroonikakomponentide survevalumasin
Täppiselektroonika tootmine nõuab korratavat löögi täpsust, vähest termilist lagunemist ja minimaalset mehaanilist vibratsiooni. See ülitäpne survevalusüsteem- on loodud mikro-komponentide, peensammuliste-pistikute, releekorpuste ja õhukese{4}}anduri korpuste jaoks. Kombineerides suure -reageerimisvõimega suletud-kontuuriga servo-hüdraulilist või täielikult-elektrilist sissepritseseadet jäikade kinnitusplaatidega, tagab masin raskuse korratavuse.<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Peamised spetsifikatsioonid
|
Parameeter |
30-tonnine mudel |
80-tonnine mudel |
150-tonnine mudel |
220-tonnine mudel |
|
Kinnitusjõud |
300 kN |
800 kN |
1500 kN |
2200 kN |
|
Side{0}}kangi kaugus (K x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Plaadi mõõtmed |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Kruvi läbimõõdu valikud |
14/18/22 mm |
22/25/28 mm |
28/32/36 mm |
36/40/45 mm |
|
Teoreetiline löögi maht |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Max Sissepritse rõhk |
2800 baari |
2500 baari |
2300 baari |
2100 baari |
|
Max Sissepritse kiirus |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Väljaviskejõud / löök |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Temperatuuri juhtimine |
4 tsooni (+/- 0.5 kraadi) |
5 tsooni (+/- 0.5 kraadi) |
5 tsooni (+/- 0.5 kraadi) |
6 tsooni (+/- 0.5 kraadi) |
Põhifunktsioonid
Kiire{0}}pritseseade: Suletud-ahelaga servojuhtimine lineaarsete optiliste kodeerijatega tagab õhukese seina täitmisaegade kiire reaktsiooniaja (15-25 ms) ilma materjali struktuuri kokkuvarisemiseta.
Ultra-jäik kinnitusraam: Lõplike elementide analüüsi (FEA)-optimeeritud kast-tüüpi plaadid hoiavad ära plaadi paindumise kinnituskoormuse all, pikendavad vormi kasutusiga ja takistavad mikro-sähvatust eraldusjoontel.
PID barreli temperatuuri juhtimine: sõltumatud PID temperatuuritsoonid, mis on varustatud isoleeritud pooljuhtreleedega, säilitavad silindri stabiilsuse +/- 0.5 kraadi piires, vältides leegiaeglustavate polümeeride termilist lagunemist.
Madala-inertsiga servomootorid: Otseajamiga-servoajamid juhivad sissepritse- ja plastifitseerimisfunktsioone, kõrvaldades hüdraulilise viivituse ja vähendades energiatarbimist 40–65% võrreldes tavaliste fikseeritud nihkega{3}}süsteemidega.
Integreeritud hallituse kaitse: Kõrge -tundlikkusega madalrõhu-kaitse tuvastab kuni 0,05 mm suurused takistused, vältides kõrge -õõnsusega tööriistade õrnade südamikutihvtide ja sisestuste kahjustamist.
Tööpõhimõte / masina konfiguratsioon
Tootmisjärjestus integreerib kolme koordineeritud alamsüsteemi:Plastifikatsioon, kõrgsurve{0}}pritse ja paralleelne kinnitamine/väljaviskamine.
Plastifikatsioon ja söötmine: Polümeerigraanulid sisenevad tünni integreeritud niiskust eemaldavast kuivatist. Tõkkekruvi pöörleb täpse pöördemomendi juhtimise all, sulatades materjali läbi nihke ja juhtivuse ilma tundlike lisandite ülekuumenemiseta.
Inertsiaalne{0}}tasuta süstimine: Dünaamiline servoajam liigutab kruvi edasi, et süstida sulavaigu vormiõõnde. Lineaarsete koodritega jälgitav asendi tagasiside (eraldusvõime 0,001 mm) juhib V/P (kiirus ja rõhk) ümberlülituspunkti, et kõrvaldada vajumise jäljed ja sisemine pinge.
Hoidmine, jahutamine ja väljutamine: suletud{0}}ahela muundurid jälgivad õõnsuse rõhku hoidmisfaasi ajal. Kui see on tahkunud, avaneb lüliti või hüdrauliline kinnitusmehhanism ja servo-ajamiga väljutustihvtid vabastavad osad integreeritud korja-ja-robotile.
Toote-Konkreetsed tehnilised eelised
Mikro-võtete korratavus: -Tagasivoolu tagasilöögiklapp takistab sulandi tagasivoolu kõrgrõhuga süstimise ajal, saavutades haavli---massi konsistentsi +/- 0.15% alla 0,5 grammi kaaluva haavli korral.
Korrosiooni- ja kulumiskindlus: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, kliirens < 0,02 mm), et taluda abrasiivseid klaas-kiuga tugevdatud vaike (30-50% GF) ja söövitavaid halogeenivabu leegiaeglusteid.
Sünkroniseeritud hüdrauliline/elektriline liikumine: Väljaviske paralleelne liikumine vormi avamise ajal vähendab kuivatustsükli aegu 0,8{1}}1,5 sekundi võrra võtte kohta, suurendades igapäevast saagikust suuremahuliste käikude puhul.
Tüüpilised rakendused
Liituge-to-plaadi- ja FPC-ühendustega
Nõuded: seinapaksused kuni 0,15 mm, tihvtide sammu tolerantsid alla +/- 0.01 mm, tihvtide kontaktavadel ei välgu.
Vaigud: LCP (Liquid Crystal Polymer), PA9T.
Autode andurite korpused ja relee alused
Nõuded: Suur mõõtmete stabiilsus laias temperatuurivahemikus (-40 kraadi kuni 150 kraadi), tihe sisestusjõu tolerants, gaasikindlad tihenduspinnad.
Vaigud: PBT 30% GF, PPS 40% GF, PA66.
Mikro-lülitid ja kantavate seadmete moodulid
Nõuded: väga väikesed haavliraskused (0,1-2,0 g), kitsad sisemised hammasrattaprofiili tolerantsid, välguvaba viimistlus mehaaniliseks liikumiseks.
Vaigud: POM (atsetaal), PC, PEEK.
Materjalide ühilduvus
High-Temperature Resins (LCP, PEEK, PPS) --->Kõrge-temperatuur (kuni 420 kraadi) ja bimetallist tünn
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Volframkarbiidiga kaetud kruvikoost
Corrosive / Flame-Retardant Resins (FR-ABS)--->Passiveeritud mitte{0}}tagasivooluklapp ja nitreeritud teras
Vedelkristallpolümeer (LCP): nõuab kiiret süstimiskiirust ja kitsaid temperatuuriaknaid (330-380 kraadi). Spetsiaalsed tagasilöögiklapid hoiavad ära roiskumise ja termilise lagunemise.
Polübutüleentereftalaat (PBT) ja polüamiidid (PA66 / PA46): Väga tundlik niiskuse ja termilise ajaloo suhtes; töödeldud madala{0}}nihkega kruviprofiilidega.
Polüpropüleen (PP) ja polükarbonaat (PC): Nõuab täpset hoidmisrõhu juhtimist, et vältida sensorläätsede kokkutõmbumist, kõverdumist või optilisi moonutusi.
Kuidas valida / konfiguratsioonisuvandeid
Kinnitusjõu arvutamine
Määrake osade ja jooksikute projekteeritud pindala (A, cm²) ja korrutage seejärel materjali rõhuvajadusega (Preq, baarides):
Pingutusjõud (kN)=(A x Preq) / 100
LCP / õhukese{0}}seina pistikud: Preq ca. 750 - 1000 bar
Üldelektroonika (PC/ABS): Preq ca . 450 - 600 bar
Süstimisüksuse valik
Valige kruvi läbimõõt, mis töötab vahemikus 20% kuni 80% maksimaalsest löögivõimsusest tsükli kohta, et vältida tünni ülemääraseid viibimisaegu.
|
Konfiguratsioonipakett |
Ideaalne rakendus |
Kaasas riistvara |
|
Õhukese{0}}elektroonika |
Peened{0}}pistikud, SIM-kaardi hoidikud |
Kiire{0}}aku, LCP-kruvi, keraamilised küttekehad |
|
Abrasiivne / optiline |
Sensor housings with >30% GF, optilised läätsed |
Bimetallist silinder (HV1000), optiline{1}}servojuhtimine |
|
Puhasruumi pakett |
Meditsiini-/pooljuhtelektroonika{0}} |
Side-varras-vähem/puhta ruumi värv, HEPA ventilaatorfilter, roostevabast terasest plaadid |
Tootmine ja kvaliteedikontroll
Töötlemise täpsus: Raamkonstruktsioone ja plaate töödeldakse 5-teljelistes CNC-töötluskeskustes kliimatingimustega keskkondades, et hoida geomeetrilist paralleelsust 0,02 mm/m piires.
Laserinterferomeetri joondamine: plaadi joondus, side{0}}varda paralleelsus ja kruvide kontsentrilisus kalibreeritakse enne kokkupanekut Renishaw laserinterferomeetritega.
Tehase vastuvõtutest (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67) ja kuivatustsükli kiirusi.
Kohandamine ja OEM-tugi
Spetsiaalsed kruvide ja tünnide geomeetriad: kohandatud L/D suhted (20:1 kuni 24:1), mis on kohandatud termoreaktiivsete, LSR-i (vedel silikoonkummi) või täidetud tehniliste plastide jaoks.
Automatiseerimine ja välisseadmete integreerimine: Standardsed Euromap 63 / SPI / Euromap 73 liidesed valimis- ja paigutusrobotite, konveierisüsteemide ja vormitemperatuuri kontrollerite jaoks.
Mitme-komponendi/liistude vormimise modifikatsioonid: Vertikaalsed kinnituskonfiguratsioonid või sekundaarsed horisontaalsed/vertikaalsed sissepritseüksused juhtraamide ja vahetükkide ülevormimiseks.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise pakkumise ja masina suuruse ettepaneku saamiseks esitage:
Osa geomeetria / 3D CAD-fail (STEP/IGES): Kaasa arvatud seina paksuse kõikumised ja kriitilised mõõtmete tolerantsid.
Vaigu spetsifikatsioon: polümeeri klass, klaaskiu protsent, leegiaeglustuse reiting (nt UL94-V0).
Hallituse üksikasjad: õõnsuste arv, löökide kogukaal (sh jooksurisüsteem), plaadi paigutus ja vormi välismõõtmed.
Sihtväljund: soovitud tsükliaja ja igakuise mahu mõõdikud.
KKK
K: Millise asukoha täpsuse süstimisseade saavutab?
V: Sissepritseteljel olevad lineaarsed kodeerijad annavad asukoha tagasisidet +/- 0.001 mm täpsusega, võimaldades dünaamilise V/P ümberlülitamise järjepidevust +/- 0.01 mm käiguasendis.
K: Kuidas masin käsitleb kõrgel{0}}temperatuuri vaikusid, nagu LCP või PEEK?
V: Tünnis kasutatakse kõrge-temperatuuri keraamilisi kuumutusribasid, mis võivad ulatuda 420 kraadini, koos 5-tsooni PID-juhtimisega. Tagasilöögiklappide konstruktsioonid takistavad kõrgetel protsessitemperatuuridel roiskumist.
K: Milliseid hooldusvälbasid on vaja bimetallkruvi ja silindri jaoks?
V: Pidevas töös 30% klaaskiuga tugevdatud PBT-ga, säilitavad bimetallist tünnid töötolerantsid 18 000–24 000 töötundi, enne kui on vaja kontrollida või asendada.
K: Kas juhtimissüsteem saab eksportida kvaliteeditagamise jälgitavuse jaoks protsessiandmeid?
V: Jah. Kontroller toetab Industry 4.0 protokolle (Euromap 77 / OPC UA), et logida sissepritse rõhukõverad, tsükliajad, temperatuuriprofiilid ja häirete ajalugu otse MES-i tarkvarasse.
Kuum tags: elektroonikakomponentide ülitäpne survevalumasin, Hiina ülitäpne survevalumasin elektroonikakomponentide tootjate, tarnijate, tehase jaoks