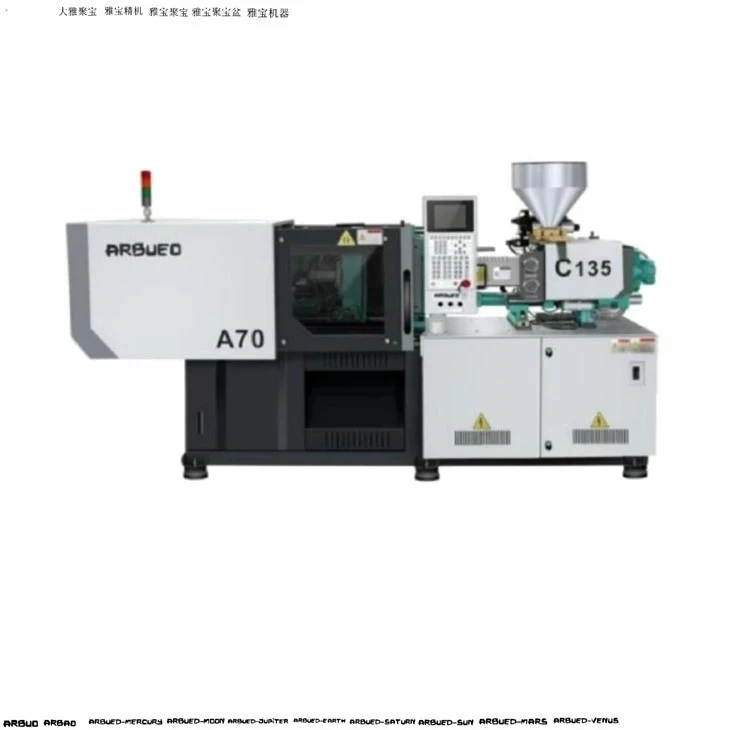

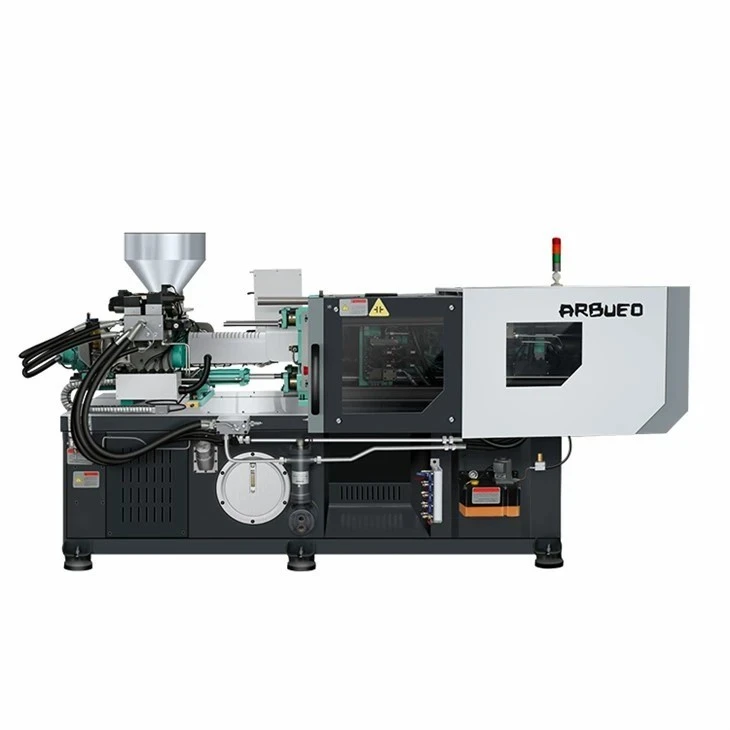
Täppisplastist survevalu masin
Täppisplastist survevalumasinad tagavad nõudlike tööstuskomponentide jaoks mõõtmete korratavuse, väikese{0}}laske kaalu kõikumise ja kiire tsükliaja. Kõrge-jäikusega plaatkonstruktsioonide, servo-elektriliste/hüdrauliliste hübriidajamite ja suletud-ahelaga liikumisjuhtimissüsteemidega seadmed saavutavad korduva positsioneerimise täpsuse kuni +/-0,01 mm. Standardsed kinnitusjõud jäävad vahemikku 60 kuni 1200 tonni, toetades haakeraskusi 15 g kuni 4500 g. See seeria käsitleb tehnilisi vaikusid,-sh PEEK, LCP, PPS, PC ja PMMA{19}}säilitavad sulamistemperatuuri stabiilsuse +/-0,5 °C piires, et minimeerida termilist lagunemist ja kaadrivahelist kõrvalekallet.
Peamised spetsifikatsioonid
|
Parameeter |
Spetsifikatsioonivahemik / väärtus |
Katse-/võrdlustingimus |
|
Kinnitusjõud |
600 kN - 12,000 kN (60 T - 1,200 T) |
ISO 20457 vastavus |
|
Side{0}}varda kliirens (K x V) |
310 x 310 mm kuni 1300 x 1150 mm |
Standardne plaadi paigutus |
|
Sissepritse kaal (PS) |
15 g - 4,500 g |
Teoreetiline maksimum on arvutatud 1,05 g/cm3 |
|
Sissepritse kiirus |
Kuni 350 mm/s (standardne servo) / kuni 800 mm/s (aku{2}}abiga) |
Lineaarse kodeerija tagasiside |
|
Kruvi läbimõõdu valikud |
22 mm - 110 mm |
L/D suhe: 20:1 kuni 24:1 |
|
Sissepritse rõhk |
1400 baari - 2, 400 baari |
Hüdrauliline / servo{0}}elektriline rõhuandur |
|
Plaani paralleelsus |
<= 0.05 mm under maximum clamping load |
Laserdialoogi indikaatori mõõtmine |
|
Temperatuuri reguleerimise tsoonid |
4 kuni 8 tünnitsooni + otsik |
PID kontroll, +/-0,5 kraadi C Täpsus |
|
Kuivtsükli aeg |
1,2 s - 3.8 s (olenevalt kaadri suurusest) |
Euromap 6 standard |
Põhifunktsioonid
Jäik lüliti-Kinnituskinemaatika: Lõplike elementide analüüsi (FEA) optimeeritud plaadi konstruktsioon minimeerib plaadi läbipainde maksimaalse kinnitusjõu korral, kaitstes hallituse pindu ja vältides sähvatust.
Muutuv -nihkega servoajam: suure -reageerimisvõimega püsimagnetiga vahelduvvoolu servomootorid koos sisemiste hammasrataspumpadega vähendavad energiatarbimist 30% kuni 70% võrreldes fikseeritud töömahuga-süsteemidega.
Suletud-silmus süstimise juhtimine: Kõrg-sagedusreaktsiooniga suundventiilid ja reaalajas lineaarne kodeerija{1}}tagasiside säilitavad stabiilsed sissepritsekiiruse profiilid ja V/P (kiirus---rõhk) ümberlülitamise täpsuse.
Bimetallist tünni ja kruvi koost: kulumis--- ja korrosioonikindlad-sulamid pikendavad komponentide eluiga, kui töödeldakse kuni 50% klaaskiuga-tugevdatud vaike või fluoropolümeere.
Tööstuslik CNC kontroller: sisaldab 15–19-tollist puutetundlikku ekraani, mis salvestab kuni 500 vormiparameetrite komplekti, integreeritud OPC-UA / Euromap 63 ja 77 sideprotokollidega Industry 4.0 integreerimiseks.
Tööpõhimõte / masina konfiguratsioon
Masin töötab nelja{0}}etapilise järjestikuse protsessina: plastifikatsioon, süstimine, hoidmine/jahutamine ja väljaviskamine.
Kinnitusüksus: viie-punktiga kaksik-lülitusmehhanism loob ühtlase kinnitusjõu kogu plaadi pinnale. Automaatsed määrdesüsteemid varustavad määrdega lülitusliideseid tsüklite arvu alusel.
Süstimisüksus: topelt sissepritsesilindrid tasakaalustavad kruvi aksiaalset tõukejõudu suurel{0}}kiirusel süstimisel. Lineaarne potentsiomeeter jälgib kruvide nihet 0,01 mm eraldusvõimega.
Hüdrauliline / elektriline ajami maatriks: kõrgrõhu{0}}õliahelates kasutatakse sujuvaks kiirendamiseks ja aeglustamiseks proportsionaalseid ventiile, mis takistavad hüdraulilist lööki ja pikendavad vooliku tööiga.
Juhtimisarhitektuur: Reaalajas Linux-põhine kontroller haldab silmuse värskenduskiirusi alla 1 ms, teostades täpset sulamis-padja jälgimist, et tagada õõnsuse pidev pakkimine.
Toote-Konkreetsed tehnilised eelised
Sulamispadja konsistents +/-0,2 mm piires: Tagasilöögiklapi geomeetria ja kiire-reageerimisrõngad takistavad vaigu tagasivoolu üleminekul süstimiselt hoidmisrõhule.
Vähendatud hallituse kulumine: Plaadi paralleelsus, mida kontrollitakse 0,05 mm piires, tagab ühtlase kinnitusrõhu jaotuse õõnsuste eraldusjoonte vahel, pikendades vormi kasutusiga üle 30%.
Madala müratasemega töö: töömüra jääb alla 75 dB(A) madala-müratasemega pumba konfiguratsioonide ja akustiliselt summutavate raami kinnituste tõttu.
Kiire hüdrauliline reaktsioon: hüdraulilise rõhu tõus{0}}ajad jäävad alla 30 ms käsusignaalist kuni täisrõhu väljundini, võimaldades õhukese{2}}seina vormimisrakenduste ranget kontrolli.
Tüüpilised rakendused
Autode komponendid
Toodab mootoriruumi pistikuid, andurite korpuseid, siseviimistlusklambreid ja vedelikumahutite korke. Vastab rangetele autotööstuse taluvusstandarditele (VDA 6.3-ga ühilduv protsessi stabiilsus) tihedalt-liituvate koosteosade osas.
Meditsiiniseadmed ja süstlad
Vormib Luer{0}}luku ühendusi, inhalaatori komponente, verevõtutorusid ja diagnostikakassette. Konfigureeritud õli-vabade side-varraste ja puhasruumi-ühilduvate värvidega, mis vastavad ISO klassi 7/8 puhasruumi standarditele.
3C elektroonika ja pistikud
Töötleb mikro-pistikuid, nutitelefoni sisemisi raame ja sülearvuti korpuse komponente, mille seinapaksus on kuni 0,3 mm, ilma lühikeste löökide või valamujälgedeta.
Kõrg-täpsed tööstuslikud ventiilid ja käigukastid
Toodab väikese{0}}sammuga plastmassist hammasrattaid, pumba tiivikuid ja keermestatud toruliitmikke, mis nõuavad vähest kõverdumist ja minimaalset väljajooksutolerantsust (DIN 3967 klass 8 või parem).
Materjalide ühilduvus
|
Vaigu tüüp |
Tüüpiline kokkutõmbumisvahemik |
Töötlemise temperatuurivahemik |
Märkused masina nõuete kohta |
|
ABS / PC+ABS |
0.4% - 0.7% |
220 °C - 270 °C |
Standardne bimetallist kruvi; täpne tünni temperatuuri reguleerimine |
|
PA66 / PA6 (30% GF) |
0.3% - 0.8% |
260 °C - 310 °C |
Kulumiskindel-kõrge-kroomiga kruvidega õhukate |
|
PC / PMMA |
0.5% - 0.7% |
270 °C - 320 °C |
Kõrge süstimisrõhk; täpne side{0}}varraste koormuse tasakaalustamine |
|
PEEK / PPS |
0.2% - 1.2% |
340 °C - 400 °C |
Keraamilised kütteribad; kõrge{0}}temperatuuriline tünni isolatsioon |
|
POM |
1.8% - 2.5% |
190 °C - 210 °C |
Täpne sulatise viibimisaja kontroll, et vältida lagunemist |
Kuidas valida / konfiguratsioonisuvandeid
Nõutava kinnitusjõu määramine
Arvutage vajalik kinnitusjõud, kasutades õõnsuse projekteeritud pindala (A, cm2) ja õõnsuse keskmist rõhku (P_avg, baarides):
Pingutusjõud (tonnides)=[ Prognoositud pindala (cm2) x keskmine rõhk (bar) x 1,2 ohutustegur ] / 1000
Õhukese{0}}seinaga pakend: 0.6 - 1.0 tonni/cm2
Tehnilised osad: 0.4 - 0.6 tonni/cm2
Standardsed konstruktsiooniosad: 0.3 - 0.4 tonni/cm2
Kruvi läbimõõdu ja geomeetria valimine
Standardne kruvi A: universaalne profiil täitmata kaubaplastidele (PP, PE, PS).
B Kruvi (kõrgsurve): vähendatud läbimõõt tehniliste vaikude jaoks, mis nõuavad kõrget sissepritserõhku (PC, PEEK).
C-kruvi (kõrge segamisvõime): laiendatud L/D suhe koos segamiselementidega põhisegu dispersiooni ja optilise kvaliteediga selguse tagamiseks.
Valikulised masinamoodulid
Aku sissepritsepakett: õhukese seinaga rakenduste korral suurendab süstimiskiirust kuni 800 mm/s.
Südamiku tõmbeahelad: hüdraulilised või elektrilised juhtplokid keerukate vormide libisemistoimingute jaoks (1 kuni 4 ahelat).
Side-varraste tõmbeseade: võimaldab vormi paigaldada rajatistesse, kus kraana vahekaugus on madal.
Isoleeritud tünni kate: vähendab tünni soojuskiirguse kadusid kuni 25%.
Tootmine ja kvaliteedikontroll
Iga masin läbib enne tehase vastuvõtutesti (FAT) süstemaatilise dünaamilise ja staatilise testimise vastavalt järgmisele kvaliteedi tagamise järjestusele:
Tootmise ja testimise järjekord
Toorraami keevitamine: konstruktsiooni kokkupanek ja masina aluse raske{0}}gabariidiga teraskeevitus.
Vibratsioonipinge leevendamine: keevitatud raamile rakendatakse mehaaniline pingevabastus, et kõrvaldada materjali sisemine pinge enne täppistöötlust.
5-teljeline CNC-freesimine: plaadi kinnituspindade ja tugivarda juhiku asukohtade ühe-seadistusega töötlemine.
Plaadi kokkupanek: statsionaarsete ja liikuvate plaatide täpne joondamine ja mehaaniline paigaldamine masinaplaadile.
Laserinterferomeetri joondamine: plaadi nelinurksuse ja side{0}}varda paralleelsuse optiline kontrollimine ja kalibreerimine.
Hüdraulika- ja elektrijuhtmestik: proportsionaalsete ventiilide kollektoriplokkide, kõrgrõhu{0}}õlitorude, servoajamite ja juhtkappide paigaldamine.
100-tunnine pidev kuivtöökatse: pikendatud tsükli testimine süsteemi terviklikkuse, termilise stabiilsuse ja hüdraulilise tihendi töökindluse kontrollimiseks.
Täiskoormuse sissepritse ja rõhu hoidmise kontrollimine: viimane dünaamiline testimine 100% kinnitustonnaaži ja maksimaalsete hüdrauliliste sissepritserõhkude juures.
Kvaliteedi tagamise põhiprotokollid
Plaadi töötlemine: plaadi pinnad freesitakse ühe seadistusega 5-teljelistes CNC-töötlemiskeskustes, et säilitada range perpendikulaarsus kinnitusvarda aukude ja plaadi pindade vahel.
Pinge leevendamine: keevitatud masinaalused leevendavad termilist või vibratsioonilist pinget, et vältida raami moonutusi pikema tööperioodi jooksul.
Laseri joondamine: side{0}}varda paralleelsust ja plaadi liikumise täpsust mõõdetakse Renishaw laserinterferomeetritega, et tagada täpne joondamine koormuse all.
100-tunnine kuivtöö: masinad läbivad 100 tundi pidevat kuivtsüklit, et kontrollida termilist tasakaalu, hüdraulikaõli stabiilsust ja lekkepuudust töörõhul kuni 210 baari.
Kohandamine ja OEM-tugi
Spetsiaalne kruvide ja tünnide metallurgia:Valikus täielikult karastatud pulbermetallurgia terased (CPM-10V, CPM-9V) söövitavate materjalide (fluoropolümeerid) või suure kulumisvõimega vaikude (kuni 60% klaaskiud/mineraaltäidis) töötlemiseks.
Puhasruumi teostamine:Valge polüuretaanvärvi viimistlus, roostevabast terasest plaadikatted, mitte{0}}korrodeeruvad side-varraste plaadid ja toidu-sünteetilised määrdeained.
Automatiseerimisliidesed:Tehases{0}}paigaldatud Euromap 67 või Euromap 73 liidesed robotite valimise-ja-paigaldamise süsteemide, konveieri integreerimise ja automatiseeritud vormide kinnitusahelate jaoks.
Mitme komponendiga{0}}laiendus:Modulaarne lisamine sekundaarsetele süstimisüksustele (tagaselja, L-kuju või vertikaalne paigutus) kahe-värvi / mitme materjali vormimiseks.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise hinnapakkumise ja masina suuruse hinnangu saamiseks sisestage järgmised parameetrid:
Osa teave:
3D CAD-failid (.STEP / .IGS) või 2D-joonised, mis näitavad mõõtmeid ja seina paksust.
Osa kaal (grammides) ja projekteeritud pindala (cm2).
Vaigu spetsifikatsioonid:
Konkreetne polümeeri klass, tootja ja täiteprotsent (nt PA66 + 30% GF).
Vormi üksikasjad:
Vormi mõõtmed (P x L x K), õõnsuste koguarv ja virna kõrgus.
Jooksja tüüp (Hot runner system vs Cold runner).
Südamiku tõmbenõue (hüdrauliliste/elektriliste südamiku järjestuste arv).
Tootmise eesmärgid:
Sihttsükli aeg (sekundites).
Päevased/kuised mahueesmärgid.
Piirkondlikud spetsifikatsioonid:
Tööpinge ja sagedus (nt 400V 50Hz / 480V 60Hz).
Kohalikud ohutusnõuetele vastavuse nõuded (CE, UL, ANSI/SPI B151.1).
KKK
K: Kuidas kontrollitakse nende masinate plaadi paralleelsust?
V: Plaadi paralleelsust kontrollitakse 100% kinnituskoormuse korral, kasutades kinnitusvarrastele paigaldatud näidikuid. Maksimaalne lubatud kõrvalekalle on seatud<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
K: Kui suur on keskmine energiakulu ühe kilogrammi töödeldud materjali kohta?
V: Standardse servo-elektrilise hübriidhüdraulilise ajamiga on standardsete PP/PE vaikude keskmine energiatarve vahemikus 0,30 kWh/kg kuni 0,45 kWh/kg, olenevalt tsükliajast ja jahutusparameetritest.
K: Millised liidesed on osade automaatseks eemaldamiseks ette nähtud?
V: Masinad sisaldavad standardseid Euromap 67 (16 kontaktiga) või Euromap 73 roboti liideseid. Signaalid hõlmavad ejektori asendit, turvavärava blokeeringuid, vormi avatud asendit ja roboti juurdepääsu lubasid.
K. Kas need masinad saavad töödelda kõrgel{0}}temperatuuril termoplasti, nagu PEEK või PEI?
V: Jah. Kõrge-temperatuuri konfiguratsioonid hõlmavad spetsiaalseid keraamilisi kuumutusribasid, mis suudavad saavutada temperatuuri 450 °C, isoleeritud silindrisärgid, vesijahutusega-toitetorud ja kulumiskindlad-bimetallist kruvisõlmed, mis on loodud kõrge sulamisviskoossusega.
K: Kuidas suletud ahelaga{0}}juhtimissüsteem säilitab löögi kaalu korratavuse?
V: Sissepritseseade kasutab 0,01 mm eraldusvõimega lineaarset asendikooderit, mis on ühendatud dünaamilise rõhuanduriga. Kontroller värskendab ajami väljundit sub-millisekundiliste intervallidega, et reguleerida V/P ümberlülituspunkti ja hoidmisrõhu profiili reaalajas-põhineva sulamiskindluse alusel.
Kuum tags: täppisplastist survevalumasin, Hiina täppisplastist survevalumasinate tootjad, tarnijad, tehas