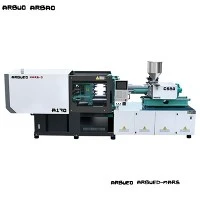
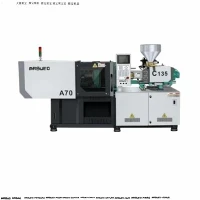
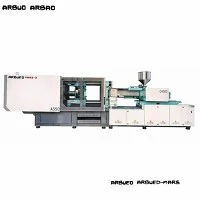
Kiire{0}}servopritsevormimismasin
Kõrge täpsusega-õhukeseseinalised-survevalumasinad on loodud õhukeseseinaliste-konteinerite, pakendite, meditsiiniliste ühekordsete esemete ja täppiselektroonikakorpuste jaoks, mille seinapaksus on 0,35–0,80 mm. Tavalised survevaluseadmed on sageli hädas lühikeste võtete, välgu ja termilise lagunemisega, kui neid sunnitakse ülikiiretele{6}}kiiretele{7}}täitmistsüklitele. See seeria lahendab need probleemid suure sissepritsekiiruse, kiire hüdraulilise reaktsiooni ja raami suure jäikuse kaudu.
Kasutades lämmastiku-abiga akumulaatori kiirendust, kiiret{1}}pritseseadmeid ja jäikaid kast-tüüpi kinnitusplaate, saavutab see platvorm sissepritsekiiruse kuni 500 mm/s ja kuivatustsükli ajad alla 1,8 sekundi. Servo-hüdrauliline süsteem hoiab rõhu kontrolli +/- 0.5 baari piires, vältides välkumist, tagades samal ajal õõnsuse täieliku täitmise mitme-õõnsusega kuumade{10}}jooksjate vormides.
Peamised spetsifikatsioonid
200T mudel
Kinnitusjõud: 2000 kN
Sidestangi kaugus (K x V): 560 x 560 mm
Plaadi suurus (K x V): 810 x 810 mm
Max Vormi paksus: 550 mm
Min. Vormi paksus: 220 mm
Ejektori käik: 140 mm
Kruvi läbimõõt Valikud: 32 mm / 36 mm / 40 mm
Sissepritse kiirus: kuni 500 mm/s
Sissepritserõhk: 2,200 - 2,500 baari
L/D suhe: 22:1 - 24:1
Süsteemi rõhk: 17,5 MPa
300T mudel
Pingutusjõud: 3000 kN
Sidestangi kaugus (K x V): 670 x 670 mm
Plaadi suurus (K x V): 960 x 960 mm
Max Vormi paksus: 650 mm
Min. Vormi paksus: 280 mm
Ejektori käik: 160 mm
Kruvi läbimõõt Valikud: 40 mm / 45 mm / 50 mm
Sissepritse kiirus: kuni 480 mm/s
Sissepritserõhk: 2,200 - 2,500 baari
L/D suhe: 22:1 - 24:1
Süsteemi rõhk: 17,5 MPa
400T mudel
Kinnitusjõud: 4000 kN
Sidestangi kaugus (K x V): 780 x 780 mm
Plaadi suurus (K x V): 1120 x 1120 mm
Max Vormi paksus: 750 mm
Min. Vormi paksus: 320 mm
Ejektori käik: 180 mm
Kruvi läbimõõt Valikud: 50 mm / 55 mm / 60 mm
Sissepritse kiirus: kuni 450 mm/s
Sissepritse rõhk: 2,100 - 2, 400 baari
L/D suhe: 22:1 - 24:1
Süsteemi rõhk: 17,5 MPa
500T mudel
Kinnitusjõud: 5000 kN
Sidestangi kaugus (K x V): 880 x 880 mm
Plaadi suurus (K x V): 1260 x 1260 mm
Max Vormi paksus: 850 mm
Min. Vormi paksus: 380 mm
Ejektori käik: 200 mm
Kruvi läbimõõt Valikud: 60 mm / 65 mm / 70 mm
Sissepritse kiirus: kuni 400 mm/s
Sissepritse rõhk: 2,000 - 2, 300 baari
L/D suhe: 22:1 - 24:1
Süsteemi rõhk: 17,5 MPa
Põhifunktsioonid
Kiire{0}}aku sissepritse:Integreeritud hüdroakud annavad tippvoolu koheselt, saavutades maksimaalse sissepritsekiiruse 15 millisekundi jooksul, et täita õhukesed seinad enne plasti tahkumist.
Kast-Tüüp jäik plaadi kujundus:Lõplike elementide analüüsi (FEA) optimeeritud plaadid minimeerivad plaadi läbipainde kogu tonnaaži korral, pikendades vormi eluiga ja säilitades ühtlase seinapaksuse kõigis õõnsustes.
Suletud-ahela servojuhtimine:Suure -reageerimisvõimega Rexrothi/Moogi servoklapid koos optiliste lineaarsete kodeerijatega annavad 1 kHz diskreetimissagedusega-reaalajas tagasisidet kruvide asendi ja süsteemi rõhu kohta.
Spetsiaalne õhukese{0}}seina kruvi ja tünn:Spetsiaalsete segamispeadega nitreeritud või bimetallist kruvid töötlevad kõrge sulamisindeksiga (MFI) vaiku ilma polümeeriahela lagunemise või värvitriipudeta.
Suure pöördemomendiga-hüdrauliline/elektriline ajam:Suure-võimsusega plastifitseerivad mootorid võimaldavad vormi avamise ajal samaaegset taastumist, lühendades kogu tsükliaega 15–25%.
Sünkroniseeritud õhujoa ja väljatõmbesüsteem:Plaadi juhtimissüsteemi integreeritud mitme ahelaga pneumaatilised ventiilid toetavad kiiret
Tööpõhimõte / masina konfiguratsioon
Õhuke{0}}seina vormimine nõuab vormiõõnsuste täitmist millisekundite jooksul, enne kui vaigusula külmub vastu külma terasest õõnsuse seinu. Masin kasutab sissepritsefaasis pumba voolupiirangutest kõrvalehoidmiseks lämmastikuga{2}}laetud hüdroakut. Signaali aktiveerimisel juhivad kõrge -reageeringuga proportsionaalsed ventiilid akumulaatori rõhu madala-inertsiga sissepritsesilindritesse, lükates kruvi edasi kiirusega üle 400 mm/s.
Protsessi voog:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Vormiõõnsus (0,4 mm) tagasisideahel: lineaarne kodeerija jälgib pidevalt kruvi asendit ja saadab andmed kontrollerile.
Põhikomponentide standardid:
Sissepritsesüsteem: sissepritsekelgu lineaarsed juhtsiinid vähendavad hõõrdumist ja säilitavad aksiaalse joonduse suurel{0}}kiirendusel.
Kinnitusüksus: 5-punktiline kahepoolse lülitusega mehaaniline struktuur karastatud terasest tihvtide ja isemäärivate grafiit-pronkspuksidega.
Hüdraulika: elektro-hüdraulilised servopumbad, mis on ühendatud Rexrothi / Moogi proportsionaalsete ventiilide, Gefrani rõhumuundurite ja Parkeri kõrgsurvevoolikutega.
Juhtimissüsteem: KEBA / Techmation tööstuslikud kontrollerid 12-tollise puutetundliku ekraaniga liidesega, mis toetavad OPC-UA ja Euromap 67/73 protokolle robotite ja automatiseerimise integreerimiseks.
Toote-Konkreetsed tehnilised eelised
Plaadi minimaalne läbipaine dünaamilise koormuse korral:Tavalised plaadid painduvad sissepoole täieliku kinnitusjõu mõjul, põhjustades keskmiste õõnsuste vilkumist, samal ajal kui välimised õõnsused{0}}lühkivad. Kast-tüüpi plaadikujundus koondab kinnitusjõu otse vormipiiri taha. 300T klambrikoormuse korral jääb plaadi maksimaalne deformatsioon alla 0,05 mm, kaitstes õrnu õhuke{6}}seina eraldusjooni.
Laske-to-haake kaalu ühtsus:Suur sissepritsekiirus tekitab dünaamilise inertsi, mis põhjustab traditsiooniliste masinate hoidmisrõhu ületamist. Kasutades kõrge sagedusega suletud-ahelaga ventiile, mille lineaarkoodri eraldusvõime on 0,005 mm, toimub ümberlülitus kiiruse juhtimiselt rõhu juhtimisele millisekundite jooksul. Laske-–-võtete kaalu hälve jääb +/- 0.2% piiresse.
Sula homogeensus suure läbilaskevõimega:Kõrgete -MFI vaikude (nt MFI 60–100 PP) töötlemine suure kruvikiirusega võib põhjustada nihkekuumust ja termilist lagunemist. Spetsiaalne kruvigeomeetria tasakaalustab jaotavat ja dispergeerivat segamist madalamatel sulamistemperatuuridel, vähendades silindri asukoha termilist pinget, säilitades samal ajal ühtlase värvijaotuse.
Tüüpilised rakendused
Pakendamine ja toitlustus:IML (In-Mold Labeling) toidukonteinerid (seina paksus 0,40 mm - 0.60 mm), ühekordsed joogitopsid, piimavannid, avamiskindlad-kaaned ja õhukeseseinalised ämbrid.
Meditsiinilised ja laboratoorsed ühekordsed vahendid:Ühekordselt kasutatavad pipetiotsad, PCR-tuubid, süstla silindrid, meditsiiniliste proovide tassid ja mitme -süvendiga analüüsiplaadid, mis nõuavad tihedat õõnsuse---konsistentsi.
Elektroonika ja täppiskomponendid:Kerged mobiilseadmete siseraamid, konstruktsiooniklambrid, optilised valgusjuhtplaadid (LGP), kuvari korpused ja suure{0}tihedusega pistikupesad.
Materjalide ühilduvus
PP (polüpropüleen)
Tüüpiline MFI vahemik: 35 - 110 g/10 min
Kokkutõmbumismäär: 1,0% - 2.0%
Töötlemismärkused: Nõuab suurt sissepritsekiirust; madal sulamisviskoossus; kalduvus vajumise jälgedele, kui hoidmisrõhk langeb varakult.
PS / HIPS
Tüüpiline MFI vahemik: 8 - 20 g/10 min
Kokkutõmbumismäär: 0,4% - 0.7%
Töötlemismärkused: Nõuab täpset rõhu reguleerimist, et vältida väljaviskamisel rabedat pragunemist; suurepärane läbipaistvus tasside ja kaante jaoks.
PET
Tüüpiline rahaloomeasutuste ulatus: 0.70 - 0.85 IV
Kokkutõmbumismäär: 1,5% - 2.0%
Töötlemismärkused: Nõuab kuivatamist, kuni niiskusesisaldus on alla 50 ppm; kõrge sulamistemperatuur eeldab -tilkumisvastase düüsi konstruktsiooni.
PC / ABS segud
Tüüpiline MFI vahemik: 15 - 35 g/10 min
Kokkutõmbumismäär: 0,5% - 0.7%
Töötlemismärkused: nõuab kõrget sissepritserõhku (2,000+ baari) ja tünni temperatuuritsooni ranget jälgimist.
Kuidas valida / konfiguratsioonisuvandeid
Õige masina tonnaaži ja kruvi kombinatsiooni valimine sõltub osa projitseeritud pindalast, seina paksusest, voolu pikkuse -ja-paksuse suhtest (L/T) ja vaigu viskoossusest.
Kinnitusjõu valem:Nõutav kinnitusjõud (tonnides)=[Projekteeritud pindala (ruutcm) x õõnsuse rõhk (bar) / 1000] x 1,1 (ohutustegur)
Märkus. Õhukeseseinaliste{0}}rakenduste puhul jääb õõnsuse rõhk tavaliselt vahemikku 600–900 baari.
Suuruse määramise juhised, mis põhinevad L/T suhtel:
L/T suhe alla 150: standardsed servo-hüdraulilised mudelid standardsete kruviprofiilidega.
L/T suhe 150 kuni 250: nõutav on aku-abiga süstimisseade; Soovitatav ühe-silindriga-kiire konfiguratsioon.
L/T suhe üle 250: nõutav on kõrgrõhu{1}}akusüsteem, bimetallist kõrgnihke{2}kruvi ja sünkroniseeritud elektriline plastifitseerimine.
Valikulised konfiguratsioonid:
Parallel Motion Kit: Elektriline kruviajam võimaldab vormi avamisel ja sulgemisel plastifikatsiooni.
Integreeritud{0}}vormimärgistuse (IML) liides: standardiseeritud Euromap 67 / Euromap 73 roboti liidesed.
Hüdraulilised südamiku tõmbeventiilid: laiendatavad kuni 4 ahelaga sõltumatute südamiku tõmbejadadeni.
Isoleeritud tünnikatted: Vähendab kuumutusribade soojuskiirguskadu kuni 30%.
Tootmine ja kvaliteedikontroll
Iga masin läbib enne lähetamist struktureeritud montaažiprotokollid ja standardkatsed:
Tootmise järjekord:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Tehase sisselogimine{0}}Väljas
Kvaliteedistandardid ja sertifikaadid:
Ohutus ja süsteemivastavus: toodetud vastavalt ISO 9001 kvaliteedijuhtimis- ja ISO 14001 keskkonnajuhtimissüsteemidele. Täielikult CE-sertifikaadiga (EN 201:2009 plastikmasinate ohutusstandardid).
Plaadipinna freesimine: töödeldakse{0}}täpsetel pukk-töötluskeskustel, et tagada pinna paralleelsus vahemikus 0,03 mm/m.
Sidevarda ultrahelikontroll: sepistatud 40CrMo legeerterasest kinnitusvarraste 100% mahuline ultrahelikatse, et kontrollida sisemiste mikro{2}}pragude olemasolu.
Hüdraulilise rõhu testimine: kollektoreid ja torujuhtmete ahelaid testiti 1,5-kordse töörõhu juures 24 tunni jooksul, et tagada sisemise või välise lekke puudumine.
Laseri joondamine: plaadi paralleelsus ja kinnitusvarda koaksiaalsus on kontrollitud Renishaw laserinterferomeetrite abil lüliti lukustamise ajal.
Pidev koormuse testimine: enne kliendi kontrollimist läbib iga seade maksimaalsel töökiirusel 48{1}}tunnise pideva kuivtöötsükli testi.
Tarne, garantii ja komponentide päritolu
Standardne tarneaeg:30 kuni 45 kalendripäeva alates tellimuse kinnitamisest ja hallituse kontrollimisest.
Standardgarantii katvus:18-kuuline garantii esmastele konstruktsioonikomponentidele (plaadid, kinnitusvardad, raam); Hüdrauliliste, pneumaatiliste ja elektriliste juhtseadmete 12-kuuline terviklik garantii.
Peamiste tarnijate loend:Rexroth / Moog (hüdraulilised ventiilid), Gefran (rõhuandurid), Parker (kõrg-survevoolikud), KEBA / Techmation (PLC-kontrollerid), Schneider / Siemens (madalpinge{1}}elektriseadmed).
Kohandamine ja OEM-tugi
Kohandatud kruviprofiilid:Kohandatud lennusügavuse, sammu ja barjääri segamistsoonid, mis on optimeeritud kindlate põhisegu või uuesti lihvimissuhete jaoks.
Pikendatud päevavalgus ja insult:Kohandatud kinnitusribade vahekaugus ja plaadi mõõtmed, et mahutada suuri mitme{0}}õõnsusega kuumakanalisatsioone või virnastatavaid vorme.
Kohandatud värviskeemid ja tarkvara kasutajaliides:OEM-i kaubamärgi integreerimine, kohandatud kasutaja juhtimisekraanid ja lokaliseeritud süsteemikeeled (inglise, saksa, hispaania, prantsuse).
Kärje automatiseerimine:Võtmed kätte integreerimine, sealhulgas kiired{0}}külgmised-sisenemisrobotid, IML-automaatika, optilise nägemise kontroll ja allavoolu konveiersüsteemid.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise hinnapakkumise, masina suuruse ettepaneku ja tsükliaja arvutuse saamiseks esitage järgmised üksikasjad:
Osade kujundusfailid:3D CAD-failid (.STEP, .IGS), sealhulgas täpsed seinapaksuse spetsifikatsioonid.
Materjali spetsifikatsioonid:Polümeeri klass, MFI reiting, tihedus ja täiteaine protsendid (nt klaaskiud või kaltsiumkarbonaat).
Vormi üksikasjad:Õõnsuste arv, vormi välismõõtmed (P x L x K), vormi kogukaal ja kuuma kanalisatsiooni ventiili tõuke juhtimisnõuded.
Sihttsükli aeg:Nõutav osa väljund tunnis või sihttsükli aeg sekundites.
Allavoolu automatiseerimine:Nõuded IML-i, roboti valimise{0}}ja-kohasüsteemide või õhujoa väljatõmbeahelate jaoks.
KKK
K: Mille poolest erineb õhukese{0}}seina survevalu tavalisest survevaluvormist?
V: Õhukese{0}}seina vormimine hõlmab osade täitmist, mille seinapaksus on alla 0,8 mm. See nõuab suuremat sissepritsekiirust (üle 300 mm/s), suuremat sissepritserõhku (üle 2000 baari), regulaatori kiiremaid reageerimisaegu ja suuremat plaadi jäikust välgu ja lühivõtete vältimiseks võrreldes standardvormimisega.
K: Miks on õhukese{0}}seinaga rakenduste jaoks vaja hüdroakut?
V: Tavalised hüdropumbad ei suuda vedelikku piisavalt kiiresti varustada, et kruvi vajalikul kiirusel (300–500 mm/s) keerata. Aku salvestab surve all oleva hüdraulikaenergia ja vabastab selle koheselt, tagades õhukeste seinaosade täitmiseks vajaliku tippvoolu enne plastisulami külmumist.
K: Kui suur on keskmine energiatarbimine kilogrammi töödeldud vaigu kohta?
V: Tänu muutuva -mahuga servopumpadele ja kineetilisele energia taaskasutamisele jääb energiatarve olenevalt materjalist ja tsükliajast vahemikku 0,28 kWh/kg kuni 0,35 kWh/kg. See tähendab 30% kuni 55% energiasäästu võrreldes traditsiooniliste fikseeritud{6}}mahtpumbasüsteemidega.
K: Mis on nende masinate tüüpiline hüdrauliline reaktsiooniaeg?
V: Suure -reageerimisega suletud-ahelaga servoventiilidega juhitavad süsteemi rõhk ja vool saavutavad maksimaalse seadeväärtuse 15 millisekundi jooksul pärast signaali käivitamist.
K: Kas need masinad saavad töödelda biolagunevaid materjale nagu PLA?
V: Jah. Kuna aga PLA-l on madal sulamistugevus ja see on termiliselt tundlik, nõuavad PLA õhukese{1}}seina vormimise masinakonfiguratsioonid silindri temperatuuri täpset reguleerimist ja kohandatud väikese{2}nihkega kruviprofiile, et vältida vaigu lagunemist.
K: Kuidas hallatakse hallituse ohutust{0}}kiire lüliti sulgemise ajal?
V: KEBA kontroller jälgib pidevalt hallituse asendit ja jõudu. Madalrõhuga hallituse kaitsefaas tuvastab kuni 1 Nm takistuse või 0,1 mm suuruse takistuse, peatades klambri liikumise koheselt, et vältida hallituse kahjustusi.
Kuum tags: ülitäpse õhukese seina survevalumasin, Hiina ülitäpse õhukese seina survevalumasina tootjad, tarnijad, tehas