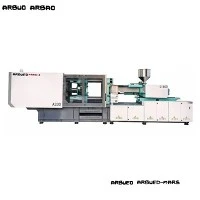
Kiire-pritsevormimismasin kiireks-tootmiseks
See kiire{0}}survevalumasin on loodud spetsiaalselt õhukeseseinaliste-plastkomponentide kiireks-tsükliliseks ja suureks{2}}mahuks tootmiseks. Nõudlike rakenduste jaoks, nagu toiduainete pakendamine, meditsiinilised tarbekaubad, optilised komponendid ja täppiselektroonika, mõeldud platvorm ühendab ühe-silindri/kahesilindrilise-kõrgsurvega sissepritseüksused suure-jäikusega klambriga.
Integreerides suletud ahelaga-servosüsteemi, lämmastiku akumulaatori kiirenduse ja sõltumatud paralleelsed hüdroahelad, saavutab see seeria sissepritsekiiruse kuni 800 mm/s ja kuivatustsükli ajad alla 1,5 sekundi. Masin välistab termilise triivi ja plaadi läbipainde pideva 24/7 raske{6}}töö korral, tagades korratavuse +-0.1% löögist-to-kaadri kaalust.
Peamised spetsifikatsioonid
Allolevad tehnilised parameetrid esindavad standardkonfiguratsioone meie kiirel{0}}tootmisliinil. Saadaval on kohandatud kruvide suhted ja sissepritseüksused, mis põhinevad hallituse kavitatsioonil ja vaiguvoolu käitumisel.
|
Parameeter |
Üksus |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Kinnitusjõud |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Sidevarda kliirens (K x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Plaadi mõõtmed (K x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Max Hallituse avamise käik |
mm |
500 |
600 |
750 |
880 |
|
Kruvi läbimõõt |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Sissepritse rõhk (maksimaalne) |
baar |
2,300 |
2,200 |
2,100 |
2,000 |
|
Max Sissepritse kiirus |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Plastifikatsioonimäär (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Väljaviskejõud / löök |
kN / mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Kuiva tsükli aeg (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Süsteemi rõhk |
baar |
175 |
175 |
175 |
175 |
Põhifunktsioonid
Kõrge -reageerimisega servo sissepritsesüsteem:Kasutab väikese{0}}inertsiga servoajamit koos suure-vooluga proportsionaalsete suundventiilidega, saavutades sissepritse tippkiirused alla 25 millisekundi.
Lämmastiku akumulaatori abi:Integreeritud hüdroakud tagavad kohese hüdraulilise voolu täitmisfaasi ajal, vältides sulatite külmumist üliõhukeste seinaosade puhul (seina paksus kuni 0,35 mm).
Paralleel liikumine (samaaegsed toimingud):Sõltumatud hüdroahelad võimaldavad samaaegset vormi avamist, plastifitseerimist ja väljutamist, vähendades tsükli üldisi aegu 15% kuni 30%.
Kõrge-jäikusega kasti-plaadi kujundus:Lõplike elementide analüüsi (FEA) optimeeritud plaadi konstruktsioon minimeerib läbipainde täieliku kinnitusjõu korral, tagades vormi ühtlase pingejaotuse ja pikendades vormi eluiga.
Suletud-ahela rõhu ja kiiruse juhtimine:Digitaalsed lineaarsed optilised kodeerijad ja anduri tagasisideahelad säilitavad reaalajas{0}}rõhu ja asukoha reguleerimise, summutades välklambi ja lühivõtteid.
Energiatõhus -tavaline bussi servovõimsus:Elektro-hüdrauliline servotehnoloogia vähendab energiatarbimist 30% kuni 50% võrreldes traditsiooniliste muutuva töömahuga-pumbasüsteemidega.
Tööpõhimõte ja masina konfiguratsioon
Kiire -õhukese{1}}seina vormimine nõuab kiiret täitmist, enne kui polümeersulam saavutab õhukestes õõnsustes klaasistumistemperatuuri.
Operatiivse töövoo etapid
Plastifikatsioon: polümeervaik siseneb punkri ja tünni kaudu ning toimub suurel{0}}nihkeplastifikatsioonil.
Surve suurendamine: hüdraulilised akumulaatorid aktiveeruvad, et tagada kohene sissepritse kiirendus.
Süvendissepritse: kiire{0}}täitmine toimub suletud-ahela lineaarse optilise kodeerija jälgimisel.
Paralleelsed toimingud: plastifitseerimine ja jahutamine toimuvad samaaegselt koos vormi avamise ja osade väljutamisega.
Põhisüsteemi konfiguratsioon
Kinnitusüksus:
5-punktiline topeltlülitusmehhanism karastatud terasest pukside ja automaatse tsentraliseeritud määrdemäärdega.
Liikuv plaat, mida toetavad lineaarsed juhtsiinid, et vältida plaadi kaldumist ja vähendada vormi kulumist.
Tundlik madal{0}}survevormi kaitseahel, mis tuvastab enne lukustamist väljapaiskumata osad.
Süstimisüksus:
Ühesilindriline-või tasakaalustatud kahesilindriline-silindriline sissepritsestruktuur, mis minimeerib edasi-tagasi liikuvat massiinertsi.
Nitreeritud või bimetallist silinder ja kruvi (spetsiifilise suhtega 22:1 kuni 24:1 L/D), mis on mõeldud suure nihkejõuga segamiseks ja kiireks plastifitseerimiseks.
Keraamilised küttekehad mitmetsooniliste PID{0}}temperatuurimoodulitega, mis säilitavad +-1 kraadi C tünni täpsust.
Hüdraulika ja juhtimine:
Spetsiaalne{0}}kiire kontroller (KEBA / Techmation) puuteekraani-liidese, reaalajas-kõverate ja Industry 4.0 (Euromap 63/77) andmeliidesega.
Kõrg-surveõli filtreerimissüsteem (3-mikronit) õlitemperatuuri õli-vesi soojusvahetiga.
Tehnilised eelised
Lask{0}}kaalu järjepidevus:Täppisservoventiilid jälgivad üleminekut süstimiselt hoidmisrõhule 1 ms jooksul, hoides massi dispersiooni alla +-0.1% mitme-õõnsusega tööriistade lõikes.
Vähendatud stress vormitööriistadele:Plaadi jäikus hoiab ära keskkoha läbipainde, säilitades paralleelse joonduse 0,05 mm piires isegi maksimaalse kinnituskoormuse korral.
Kiire hüdrauliline reaktsioon:Suure-dünaamilise reaktsiooniga proportsionaalsed ventiilid lühendavad hüdraulilise signaali viivitusi, võimaldades hetkelise kiirenduse 0–800 mm/s.
Pikendatud õli ja komponentide kasutusiga:Sujuvad aeglustusalgoritmid väldivad hüdraulilisi lööklaineid, alandavad õli tipptemperatuure ja säilitavad tihendi terviklikkuse pikkade pidevate töökäikude ajal.
Tüüpilised rakendused
|
Rakenduse kategooria |
Sihtkomponendid |
Tüüpiline seina paksus |
Esinduslik tsükliaeg |
|
Toidu- ja joogipakendid |
Õhukeseseinalised piimakonteinerid, IML-jäätisevannid, joogitopsid, avamiskindlad |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Meditsiinilised tarbekaubad |
Ühekordsed pipetiotsad, Petri tassid, tsentrifuugitorud, süstla tünnid |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektroonika ja täppisosad |
Mobiiltelefoni siseraamid, mikro-pistikud, klaviatuuri korpused, SIM-kaardi kandikud |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logistika ja tarbekaubad |
Kiired-sulgurid, õhukeseseinalised-hoiukarbid, ühekordsed söögiriistad |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Materjalide ühilduvus
Standardne ja valikuline kruvigeomeetria mahutab laia spektri termoplastilisi vaike:
Polüpropüleen (PP):Suure sulamiskiirusega (MFR 30 - 100) vaigud õhukeseseinalistele-pakenditele ja mahutitele.
Polüstüreen (GPPS / HIPS):Kristall-selged söögiriistad, Petri tassid ja jäigad pakendikarbid.
Polüetüleen (HDPE / LLDPE):Joogikorgid, sulgurid ja painduvad õhukeseseinalised{0}}vannid.
Polükarbonaat (PC) ja ABS:Kõrge täpsusega-elektroonikakorpused ja selged optilised komponendid.
Polüetüleentereftalaat (PET):Spetsiaalsed kiire{0}}toorikute sissepritse seadistused (vajalik on suure pöördemomendiga mootori{1}}konfiguratsioon).
Kuidas valida ja konfiguratsioonisuvandeid
Masina õige suuruse valimine nõuab haavli kaalu, süstimiskiiruse ja kinnitusjõu tasakaalustamist vormi konstruktsiooniparameetritega:
Suuruse määramise juhised
Kinnitusjõu arvutamine: arvutage osa projitseeritud pindala, sealhulgas jooksja kanalid. Korrutage nõutava õõnsusrõhuga (tavaliselt 500 - 800 baari õhukese-seina PP/PS puhul).
Sissepritse maht ja voolu pikkus: kontrollige voolu pikkuse ja paksuse suhet (L/T suhe). Kui L/T > 150:1, on nõutav aku-abiga kiire-pritseseade.
Plastifikatsioonikiirus: veenduge, et kruvi suudab saadaoleva jahtumisaja jooksul vajaliku haavimassi tagasi ilma sulamit kahjustamata.
Modulaarne konfiguratsioonimaatriks
Hüdrauliline aku: standardne või laiendatud mahutavus äärmuslike L/T suhete jaoks.
Kruvikatted: kroom{0}}plaaditud, bimetallisulamist või volframkarbiidiga töötlused abrasiivse klaasiga-täidisega või söövitavate materjalide jaoks.
Klapivärava juhtimine: integreeritud pneumaatilised või hüdraulilised järjestikused ventiilide kontrollerid (4, 8 või 16 tsooni).
Automatiseerimisliides: Euromap 67 / SPI liidesed külg-sisenemisrobotite, tipp-sisenemis-süsteemide ja IML-automaatika jaoks.
Õhupuhumisseadmed: mitme ahelaga õhuväljatõmbeventiilid osade kiireks kukkumiseks.
Tootmine ja kvaliteedikontroll
Iga masin läbib enne tehase väljalaskmist standardiseeritud tootmis- ja kontrolliprotokollid:
Konstruktsiooni terviklikkus ja töötlemine:Masina raamid ja plaadid on valatud suure -tõmbetugevusega kõrgtugevast malmist (GGG50/QT500) ja pinget-vähendatakse termilise lõõmutamise teel enne CNC-töötlust.
Komponentide jälgitavus:Kriitilised hüdraulilised ja elektrilised komponendid (nt Yuken/Rexrothi ventiilid, Phase/Novatari servomootorid, Schneideri elektriseadmed, KEBA kontrollerid) omavad täielikku seeriaviisilist jälgitavust.
Joondamine ja paralleelid:Laserinterferomeetrid kontrollivad plaadi paralleelsust ja kinnitusvarda joondamist null- ja maksimaalse koormuse tingimustes.
Tehase vastuvõtmise test (FAT):Enne lähetamist läbib iga seade pideva 48-tunnise kuivatsükli stabiilsustesti, millele järgneb koormustest, mis kordab sissepritse sihtkiirusi ja töörõhku.
Kohandamine ja OEM-tugi
Pakume kohandatud insenerilahendusi masina liidese joondamiseks olemasoleva tehase automatiseerimise ja tööriistadega:
Kohandatud kruvide konfiguratsioonid:Spetsiaalsed segamiselemendid, tõkkekruvid ja õhutatavad tünnid konkreetsete lisandite või põhisegude jaoks.
Plaadimustri reguleerimine:Mittestandardsed EUROMAP/SPI aukude mustrid, kohandatud asukoharõnga läbimõõt ja pikendatud päevavalguskaugus virnavormide jaoks.
Värvi sobitamine ja bränding:Kohandatud värviviimistlus, kliendi märgistus ja konkreetsed turvaukse konfiguratsioonid.
Võtmed kätte pakkeelemendid:Täielik integratsioon, sealhulgas vormikujundus, -kiire külgmine-sisenemisrobot, vormijahuti, vaigukuivati ja allavoolu nägemiskontrolli süsteemid.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Üksikasjaliku tehnilise ettepaneku ja kaubandusliku hinnapakkumise saamiseks esitage järgmised projekti üksikasjad:
Osade spetsifikatsioonid:3D CAD-failid (.STEP / .IGES) või füüsilised joonised mõõtmete, seina paksuse ja osa massiga.
Vaigu tüüp:Konkreetne polümeeri klass, MFR/MFI andmeleht ja täiteainete protsendid (nt talk, klaaskiud).
Vormi üksikasjad:Õõnsuste arv, vormi mõõtmed (P x L x K), vormi kogukaal ja jooksuri tüüp (külmkanali või kuumakanali süsteem).
Sihttsükli aeg ja helitugevus:Nõutav väljund tunnis/päevas ja sihttsükli aeg.
Abinõuded:Vajadus robotautomaatika, õhupuhumisventiilide, südamiku tõmbamise või puhta ruumi järgimise järele.
KKK
K: Mis on peamine erinevus tavalise hüdraulilise masina ja{0}}kiire masina vahel?
V: Kiired{0}}masinad kasutavad väiksema-inertsiga sissepritse liikuvaid osi, akumulaatori abi, suuremat pumba/servo võimsust, kõrge -reageerimiskiirusega proportsionaalseid ventiile ja jäikaid plaatkonstruktsioone, et saavutada sissepritsekiirus kuni 800 mm/s võrreldes tavaliste masinate 100 - 150 mm/s kiirusega.
K: Kuidas masin käsitleb õhukesi{0}}seina osi ilma välku tekitamata?
V: Välku juhitakse kõrge -reageerimisvõimega servoventiilide kaudu, mis lülituvad kiiruse juhtimiselt rõhu hoidmisele 1 millisekundi jooksul, koos null-paindkastiga plaatidega, mis hoiavad kinnitusrõhu all vormipinnad paralleelselt.
K: Kas seda masinat saab integreerida In{0}}Mod Labeling (IML) süsteemidega?
V: Jah. Kontrolleril on standardsed Euromap 67 / Euromap 73 liidesed ja signaali I/O kaardistamine, mis on vajalik kiire -külgmise-sisestuse IML-robootika sünkroonimiseks tsükliakendes alla 3 sekundi.
K: Millist hooldust on vaja{0}}kiire lülitusmehhanismi jaoks?
V: Kinnitusseade kasutab automaatset tsentraliseeritud määrimissüsteemi koos rõhu jälgimise anduritega. Kuni soovitatud määrdetasemeid säilitatakse ja õlifiltreid vahetatakse iga 4000 töötunni järel, on karastatud terasest tihvtide ja pukside kulumine minimaalne.
K: Milliseid toiteallika parameetreid on vaja?
V: Standardkonfiguratsioonid toetavad 380 V - 415V, 3-faasiline, 50 Hz/60 Hz. Soovi korral on saadaval kohandatud trafo konfiguratsioonid 200 V, 220 V või 460 V tööstuslike võrkude jaoks.
Kuum tags: kiire survevalu masin suure tsükliga tootmiseks, Hiina kiire survevalu masin suure tsükliga tootmise tootjatele, tarnijatele, tehastele