


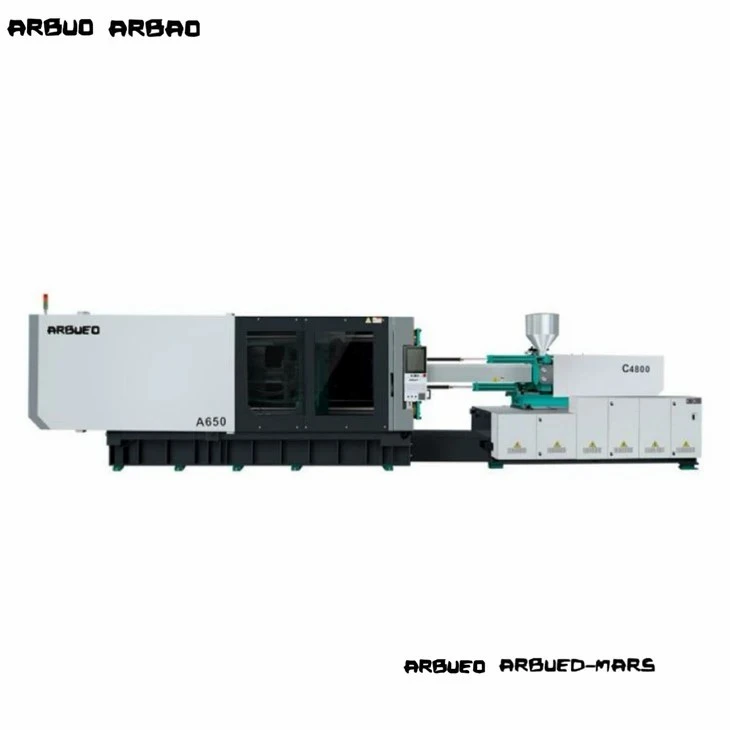


Kiire-õhukese{1}}seina survevalumasin
Kiire -õhukeseseina-pritsevormimine nõuab suurt sissepritsekiirust, kiiret hüdraulilist reaktsiooniaega ja maksimaalset mehaanilist jäikust, et täita õhukeste sektsioonide -vorme enne polümeerisulami külmumist. Tavalistel hüdraulilistel survevalumasinatel puudub sageli alla 0,8 mm seinapaksusega komponentide pakendamiseks vajalik akumulaatori abi, reageerimiskiirus ja plaadi jäikus.
See suure kiirusega-õhukeseseina-pritsevalu seeria sisaldab aku-abiga hüdrosüsteemi, servo-elektrilisi hübriidajameid ja suure-jäikusega kinnituskonstruktsioone. See platvorm, mis on loodud suure-kavitatsiooniga pakkevormide, meditsiiniliste ühekordsete ja õhukeseseinaliste konteinerite
Peamised spetsifikatsioonid
Allpool on toodud meie standardse kiire{0}}õhukese seinaga-platvormide valiku põhilised tehnilised spetsifikatsioonid. Konkreetseid väärtusi saab konfigureerida lasu kaalu, vormi mõõtmete ja tsükliaja nõuete alusel.
|
Parameeter |
Üksus |
Väärtus / vahemik |
|
Kinnitusjõud |
kN/tonn |
2,600 - 5,500 kN (260T - 550T) |
|
Sidevarda vahekaugus (K x V) |
mm |
580 x 580 kuni 880 x 880 |
|
Plaadi mõõtmed (K x V) |
mm |
850 x 850 kuni 1280 x 1280 |
|
Max Ava Stroke |
mm |
520 - 850 |
|
Vormi kõrgus (minimaalne - max) |
mm |
220 - 600 / 300 - 800 |
|
Sissepritse kiirus |
mm/s |
350 - 800 (aku abil) |
|
Süstimise reaktsiooniaeg |
ms |
<= 16 |
|
Kruvi läbimõõt |
mm |
38 - 65 (L/D suhe: 22:1 kuni 24:1) |
|
Max Sissepritse rõhk |
baar |
2,000 - 2,400 |
|
Kuivtsükli aeg (Euromap 6) |
sek |
1.4 - 1.9 |
|
Süsteemi draivi tüüp |
- |
Servo-hüdrauliline hübriid + lämmastiku akumulaator |
|
Juhtimissüsteem |
- |
KEBA / Techmationi kiir{0}}kiirkontroller |
Põhifunktsioonid
Lämmastiku akumulaatori sissepritsesüsteem:Tagab kohese suure{0}}mahulise õlivoolu, et säilitada kuni 800 mm/s sissepritsekiirus äärmusliku vasturõhu korral ilma rõhulangusteta.
Suletud-ahela servojuhtimine:Reaalajas positsiooni ja rõhu tagasiside kõrge-lahutusvõimega lineaarsete optiliste kaalude (0,001 mm eraldusvõime) ja rõhuandurite kaudu.
Kõrge-jäikusega kast-raamplaat:Lõplike elementide analüüs (FEA){0}}optimeeritud plaadistruktuur vähendab maksimaalse tonnaaži korral läbipaindet alla 0,05 mm, kaitstes mitme -õõnsusega vorme ebaühtlase kulumise ja eraldusjoonte välkumise eest.
Kahe{0}}silindriga tasakaalustatud sissepritse:Kahekordsed sissepritsesilindrid hoiavad joondamist suure-kiire edasiliikumise ajal, välistades kruvi kallutamise ja tihendi hõõrdumise.
Sissepritseseadme lineaarsed juhtsiinid:Madala-hõõrdumisega lineaarsed liikumisjuhikud vähendavad takistust suurel-kiirusel süstimisel, parandades süstimisasendi korratavust +/- 0.1 mm-ni.
Sõltumatu hüdroahela projekteerimine: paralleelsed hüdraulilised ahelad võimaldavad samaaegset vormi avamist/sulgemist, ejektori liikumist ja plastifitseerimist, lühendades tsükli üldaega 15% - 20%.
Tööpõhimõte ja masina konfiguratsioon
Kiire -õhukeseseina-valu erineb oluliselt standardvormimisest õhukeste plastide termiliste omaduste tõttu. Kui sulanud polümeer puutub kokku külma terasega, mille seinapaksus on 0,35–0,8 mm, külmub sulatatud nahk millisekundite jooksul. Vormiõõne täielikuks täitmiseks peab sissepritsefaas lõppema 0,1–0,4 sekundiga rõhul, mis ulatub 2200 baarini.
Põhiallsüsteemi konfiguratsioonid
Kinnitusüksus:
Viie-punkti topeltlülitiga kinemaatiline süsteem, mis on optimeeritud kiireks avamiseks/sulgemiseks.
Automaatne tsentraliseeritud määrimissüsteem, mis jälgib õlirõhku ja määrimissagedust igas tihvti ühenduskohas.
Diferentsiaalne kiire{0}}kinnitusahel kuivatustsükli aegade lühendamiseks.
Süstimisüksus:
Nitreeritud või bi-metallist kruvi, mis on konstrueeritud tõkkeprofiili ja dünaamilise segamispeaga, et toime tulla suure-nihkejõuga homogeniseerimisega ilma termilise lagunemiseta.
Kõrge -reageeringuga proportsionaalne või servoventiil, mis juhib õli jaotust otse sissepritsesilindri sisselaskeava juures.
Tagasilöögiklapp keraamilise või kulumiskindla sulamist-rõngaga
Hüdraulika- ja ajamiüksus:
Püsimagnetiga servomootor, mis on ühendatud sisemiste hammasrataspumpadega, võimaldab kuni 50% energiasäästu võrreldes fikseeritud töömahuga-süsteemidega.
Kõrg-survehüdraulilised akumulaatorid, mis on eel-laetud lämmastikgaasiga, et varustada täitmise ajal hetkega hüdraulilist energiat.
Õli filtreerimine kuni 3 mikronini integreeritud õlijahuti ja reaalajas{1}}õli temperatuuri/taseme jälgimisega.
Toote-Konkreetsed tehnilised eelised
Ülimalt-lühike süstimisreaktsiooniaeg (<= 16 ms)
Tavalised hüdroventiilid vajavad neutraalasendist täielikult avatuks üleminekuks 40 - 80 ms. See seade kasutab suure -reageerimisvõimega Moogi/Rexrothi servoklappe kombineerituna tihedalt ühendatud-akukollektoritega, saavutades sihtkiiruse 16 ms jooksul. See hoiab ära sulamiseelse-nihke ja dünaamilise rõhu suurenemise.
Vähendatud plaadi läbipaine suure tonnaaži korral
Ebaühtlane kinnitusjõu jaotus põhjustab suure{0}}kavitatsiooniga tööriistade (nt 32-õõnsusega või 48 õõnsusega toiduanumate) keskmiste õõnsuste välgu. Kasti tüüpi plaadi paigutus suunab kinnitusjõud otse vormi kinnitusala taha, säilitades vormi pinna paralleelsuse täieliku kinnituskoormuse korral.
Plastifitseeriv termiline stabiilsus
Kruvide suured pöörlemiskiirused võivad tekitada liigset hõõrdesoojust, põletades tundlikke materjale, nagu polüpropüleen (PP) või polüstüreen (PS). Spetsiaalne tõkkekruvi geomeetria tasakaalustab mehaanilist nihket ja soojusjuhtivust, säilitades sulamistemperatuuri kõikumised vahemikus +/- 1.5 °C pideva ööpäevaringse töötamise ajal.
Tüüpilised rakendused
See masinaplatvorm toetab suuremahulist{0}}tootmist erinevates sektorites, mis nõuavad suurt täpsust, defektide puudumist ja kiiret pidevat tööd:
Õhukese{0}}seinaga toidupakend:
Ümmargused ja ristkülikukujulised delimahutid (seina paksus 0,4 mm - 0.6 mm)
In-Mold Labeling (IML) jogurtitopsid, jäätisevannid ja margariinianumad
Avatud-joogikorgid ja sulgurid
Meditsiinilised ühekordsed vahendid:
Pipetiotsad (mitme{0}}õõnsusega-täppistööriistad)
Süstla silindrid ja kolvivardad
Tsentrifuugitorud ja testküvetid
Tarbekaubad ja elektroonika:
Ühekordsed söögiriistad (noad, kahvlid, lusikad lühikese tsükliajaga alla 3,5 s)
Mobiiltelefoni sisemised raami klambrid ja aku korpused
Valgusjuhtplaadid ja optilised kuvaraamid
Materjalide ühilduvus
Õhukese{0}}seina survevalu jaoks on vaja kõrge sulamisvooluindeksi (MFI) väärtustega vaike, et hõlbustada kiiret voolamist läbi kitsaste õõnsustega kanalite:
Polüpropüleen (PP):Süstimisaste MFI 30 - 100 g/10 min. Esmane vaik toidukonteinerite, IML-pakendite ja korkide jaoks.
Polüstüreen (GPPS / HIPS):Kõrge -voolutugevus läbipaistvate õhukeseseinaliste-tasside, söögiriistade ja jäikade pakendite jaoks.
Polüetüleen (HDPE / LLDPE):Kasutatakse paindlike sulgurite, korkide ja õhukeseseinaliste{0}}tööstuslike ämbrite jaoks.
Polükarbonaadi (PC) / ABS segud:Kasutatakse õhukeseseinalistes{0}}elektroonilistes korpustes, mis nõuavad leegiaeglustit ja suurt löögitugevust.
Polüetüleentereftalaat (PET):Spetsiaalsed õhukeseseinalised{0}toorikud ja spetsiaalsed pakendamise rakendused.
Kuidas valida / konfiguratsioonisuvandeid
Masina õige suuruse valimiseks tuleb hinnata haavli mahtu, prognoositavat pindala, seina paksust ja vormi kujundust:
Kinnitusjõu suuruse määramise valem
Pingutusjõud (tonnides)=[Osade projekteeritud pindala + jooksikud (cm^2) x õõnsuse rõhk (bar)] / 1000 x ohutustegur (1.1 - 1.2)
Soovitatav konfiguratsioonimaatriks
|
Komponent / nõue |
Standardne pakend |
Kõrge{0}}täppismeditsiin |
IML integreeritud liin |
|
Sissepritse kiirus |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Kruvi tüüp |
Bi-metalliline nitrid |
Roostevaba teras / kroomitud |
Suure-vooluga PP-tõkkekruvi |
|
Puhasruumi valmidus |
Standardne tööstuslik |
Ühildub ISO klassiga 7/8 |
Suletud kinnitusala |
|
Automatiseerimisliides |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / kiire{1}}IML-signaal |
|
Akud |
Ühe-/kahesilindriga |
Kahe silindriga täppisjuhtimine |
Mitme{0}}jaama suure-võimsusega aku |
Tootmine ja kvaliteedikontroll
Iga masin läbib enne saatmist ranged konstruktsiooni-, töötlus- ja töökontrollid:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM-i joonduse kinnitamine]
|
[Tehase vastuvõtutest (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Valamine ja stressi leevendamine:Masinaraamid ja plaadid kasutavad kõrgtugevast malmist valandeid (QT450-10), mis on allutatud loomulikule ja termilisele pingele-vähendavad vananemist, et kõrvaldada sisemine pinge ja vältida pikaajalist deformatsiooni.
Täppistöötlus:Plaadipinnad ja side{0}}varda juhtaugud töödeldakse 5-teljelistes CNC-portaali töötluskeskustes kontrollitud temperatuuriga keskkonnas.
Laserinterferomeetri joondamine:Sidevarda paralleelsust ja plaadi tasasust kontrollitakse Renishaw laserinterferomeetritega, et tagada täpsus 0,03 mm piires.
72-tunnine koormustest:Kokkupandud masinad viivad läbi 72-tunnise pideva kuiva-tsükli ja rõhu all hoidmise testi, mis jälgib õli temperatuuri, vibratsioonitaset ja hüdraulilist stabiilsust enne tehase kliirensit.
Kohandamine ja OEM-tugi
Konkreetsete tootmisliininõuete ja tehase automatiseerimisstandardite toetamiseks pakume tehnilisi kohandamisvõimalusi:
Tünni soojendamise võimalused:Keraamilised kütteribad, infrapunaenergiat{0}säästvad küttekatted või induktsioonküttesüsteemid kiireks soojusreaktsiooniks.
Laiendatud vormi avamise käik:Muudetud lülituskinemaatika sügavate{0}}õhukeseseinaliste-konteinerite või kõrgete IML-toodete jaoks.
Spetsiaalsed kruvigeomeetriad:Kohandatud L/D suhted ja lennud, mis on loodud bio-vaikude (PLA), suure-täidisega ühendite või PCR-i (tarbijajärgselt taaskasutatud) segude jaoks.
Integreeritud hüdraulilised südamikutõmbed:Otse masina PLC-sse integreeritud programmeeritavad järjestikuse tuumaga-tõmbeahelad.
Kohandatud värvi ja kaubamärgi märgistus:Värvide sobitamine klientide tehasestandarditele ja OEM-i privaatne märgistus piirkondlikele seadmete edasimüüjatele.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Täpse tehnilise ettepaneku, vormide sobitamise hinnangu ja kommertspakkumise saamiseks jagage järgmisi projekti parameetreid:
Osade joonised:2D/3D-failid (STEP, IGES või PDF), mis näitavad kriitilisi mõõtmeid ja minimaalset seinapaksust.
Vaigu spetsifikatsioon:Konkreetne polümeeri klass, kaubamärk ja sulamisindeks (MFI/MFR).
Vormi üksikasjad:
Õõnsuste arv
Vormi mõõdud (pikkus x laius x kõrgus) ja kaal
Kuuma kanali süsteemi tüüp (ventiilvärav või avatud toru) ja elektrilise värava juhtimisnõuded
Sihtväljund / tsükli aeg:Eeldatav päevane tootmiskogus või nõutav kuivatustsükli eesmärk.
Automatiseerimise nõuded:Vajalikud liidesed sisse-vormimärgistamise (IML) robotite, külgmiste-sisenemis-õlade või allavoolu pakendamismasinate jaoks.
KKK
K: Kuidas parandab akumulaatori-abiga süstimine õhukese{1}}seina vormimise edukust?
V: Akud salvestavad hüdraulilist energiat jahutus- ja plastifitseerimisfaasis ning vabastavad selle koheselt süstimise ajal. See tagab äärmiselt suure voolukiiruse, mis on vajalik õhukeste õõnsuste täitmiseks sekundi murdosa jooksul enne polümeeri külmumist, vältides lühikesi lööke ja struktuurilist pinget.
K: Kas see masin võib töötada standardsete{0}}seinadetailide või üldiste survevaluvormidega?
V: Jah. Juhtsüsteem võimaldab operaatoritel HMI ekraani kaudu akumulaatori abi välja lülitada või sissepritsekiirusi vähendada. Kuid standardsete paksuseinaliste-osade puhul, kus tsükliaegades domineerivad pikad jahutusfaasid, on tavaline servo-hüdrauliline masin üldiselt kulutõhusam-.
K: Millist hooldust on vaja kiireks{0}}tööks?
V: Kiire{0}}töö suurendab mehaaniliste liigendite ja hüdrauliliste tihendite kulumist. Hooldus hõlmab automaatse määrdeõli taseme kontrollimist iga päev, hüdraulikaõli puhtuse kontrollimist (NAS klass 7 või parem) iga 3–6 kuu järel, lämmastiku akumulaatori laadimisrõhu kontrollimist iga 6 kuu järel ja lülituspukside kontrollimist igal aastal.
K: Kas kontroller ühildub Industry 4.0 ja tehase MES-süsteemidega?
V: Jah. Kontroller toetab OPC-UA ja Euromap 63/77 sideprotokolle. Reaalajas parameetreid-sh tsükliajad, süstimisrõhu kõverad, temperatuuriprofiilid ja häirete ajalugu-saab eksportida otse teie kesksesse täitmissüsteemi.
Kuum tags: kiire õhukese seina survevalu masin, Hiina kiire õhukese seina survevalumasinad tootjad, tarnijad, tehas


