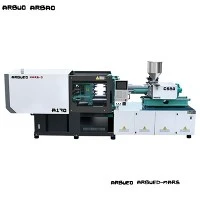
Kiire{0}}pakendite survevalumasin
See kiire{0}}survevalumasin on loodud spetsiaalselt õhukeseseinaliste-pakendite jaoks, mis nõuavad kiiret tsükliaega, täpset sissepritsejuhtimist ja pidevat ööpäevaringset tööd. See on konstrueeritud suure-jäikusega kinnitusseadme ja optimeeritud akumulaatori-abiga sissepritsesüsteemiga ning see toodab usaldusväärselt kuni 0,4 mm seinapaksusega toidunõusid, õhukeseseinalisi-ämbreid, sulgureid ja meditsiinipakendeid.
Integreerides väikese{0}}inertsiga süstimisreaktsiooni paralleelsete hüdrauliliste liikumistega, lühendab see süsteem tsükli üldaega 2,5–5 sekundini, olenevalt osa geomeetriast ja vormi konstruktsioonist. Üldine tehniline fookus rõhutab kaadri---järjepidevust, konstruktsiooni vastupidavust suurte dünaamiliste koormuste korral ja energiatõhusust servo-hüdraulilise ajamitehnoloogia abil.
Peamised spetsifikatsioonid
|
Spetsifikatsiooni parameeter |
Väärtus / vahemik |
Ühik / Märkus |
|
Kinnitusjõud |
2,000 – 5,500 |
kN (200–550 tonni) |
|
Sissepritse kiirus |
300 – 800 |
mm/s (aku{0}}juhitav) |
|
Süstimise reaktsiooniaeg |
<= 25 |
ms |
|
Side{0}}varda kliirens (K x V) |
560 x 560 kuni 880 x 880 |
mm |
|
Kruvi läbimõõdu valikud |
32 / 38 / 42 / 48 / 55 |
mm (L/D suhe: 22:1 – 24:1) |
|
Max Laske kaal (PS) |
120 – 680 |
g |
|
Süsteemi rõhk |
17.5 – 21 |
MPa |
|
Kuivtsükli aeg |
1.2 – 1.8 |
s (Euromap 6) |
|
Väljaviskejõud / löök |
60 – 120 kN / 150 – 220 mm |
Hüdrauliline paralleelväljaviske standard |
|
Ajamisüsteem |
Servo-pump + hüdrauliline aku |
Hübriidreageerimissüsteem |
Põhifunktsioonid
Aku-abiga kiire-pritse:Lämmastikuakud tagavad hetkelise hüdraulilise voolu, suurendades sissepritse kiirust kuni 800 mm/s, et täita üliõhukesed õõnsused enne sulatite külmumist.
Sünkroniseeritud paralleelsed liikumised:Sõltumatud hüdroahelad võimaldavad plaadi samaaegset avamist, plastifitseerimist ja väljaviskamist osa tühjenemise ajal, vähendades kogu tsükli üldkulusid.
Kõrge{0}}jäikusega plaadi struktuur:Lõplike elementide analüüs (FEA){0}}optimeeritud kastiplaadid tagavad ühtlase kinnitusjõu jaotuse, minimeerides plaadi läbipainde ja pikendades vormi südamiku/õõnsuse eluiga.
Madala-inertsiga süstimise ühik:Kahe -sissepritsesilindri konfiguratsioon tagab tasakaalustatud aksiaalse tõukejõu, vähendades mehaanilist vibratsiooni suure-kiirenduse plastifitseerimise ja süstimise faasides.
Suletud-ahela servosüsteem:Lineaarsete optiliste kodeerijatega ühendatud kõrge -reageerimisvõimega elektro-hüdraulilised proportsionaalventiilid annavad asendi tagasisidet täpsusega +/- 0.1 mm.
Tööpõhimõte ja masina konfiguratsioon
Kiire -õhukeseseina-vormimine nõuab kiiret sulandi kohaletoimetamist, enne kui polümeer jahtub alla oma voolutemperatuuri.
Plastifikatsioonifaas:Servoajam toidab spetsiaalset nitriidikruvi, muutes vaigugraanulid homogeenseks sulamiks. Vasturõhku juhitakse digitaalselt suletud{1}}ahela tagasiside kaudu.
Aku laadimine ja süstimine:Hüdraulikaakud säilitavad jahutamise ajal rõhku. Vormi lukustamisel vabastavad suure -kiirusega proportsionaalsed ventiilid salvestatud energiat, kiirendades sissepritsesilindrit, et seada kiirus alla 25 millisekundi.
Kinnitus ja side{0}}varda tasakaalustamine:Tugev-viie-punktiga topelt{2}}lülitusmehhanism lukustab plaadi. Tensoandurid jälgivad side-varda pinget, et säilitada võrdne jõud kõigil neljal ribal, välistades asümmeetrilise välgu.
Sünkroniseeritud väljutamine:Õhu-puhumisahelad töötavad koos hüdrauliliste ejektoritega, et vabastada osad kohe, kui plaadid jõuavad päevavalgusesse.
Toote-Konkreetsed tehnilised eelised
Vähendatud hallituse kulumine tasakaalustatud kinnitusega:Side-varraste pinge dispersioon jääb kogu kinnitustsükli jooksul alla 3%, vältides mitme-õõnsusega kuumajooksuvormide-ebaühtlast eraldusliini kulumist.
Stabiilne plastifitseerimine kiirete tsüklite korral:Suure pöördemomendiga{0}}hüdraulilised mootorid säilitavad ühtlase sulandi homogeensuse ilma termilise lagunemiseta isegi kruvide pöörlemiskiirusel üle 300 p/min.
Madalam energiatarve osa kohta:Muutuva-mahuga servopumbad vähendavad ooterežiimi energiatarbimist 30% kuni 55% võrra, võrreldes fikseeritud-mahtpumbasüsteemidega.
Täpne rõhu üleminek:Lineaarsed asendiandurid võimaldavad kiiresti lülituda kiiruse juhtimiselt rõhu hoidmisele, hoides ära vajumise jäljed või üle{0}}pakkimise õrnadele veljeosadele.
Tüüpilised rakendused
Toidu- ja joogipakendid
Õhukeseseinalised-konteinerid: IML (In-Mod Labeling) toiduvannid, jäätisevannid ja delikatessikarbid (seina paksus 0,45–0,75 mm).
Sulgurid ja korgid: kõrge{0}}kavitatsiooniga joogikorgid, klapp-korgid ja õlipudeli tilad, mis nõuavad tihedat keermetaluvust.
Tööstuslik pakend
Ämbrid ja ämbrid: 1–20 liitrised värviämbrid, keemiatrumlid ja raske -laokastid, mis nõuavad tugevdatud velgi ja struktuurseid ribisid.
Meditsiinilised ja ühekordselt kasutatavad tooted
Laboratoorsed tarbekaubad: puhtas ruumis toodetud pipetiotsad, Petri tassid ja katseklaasiriiulid.
Meditsiiniline pakend: süstla silindrid, nõelakaitsed ja diagnostikakassettide korpused.
Materjalide ühilduvus
|
Vaigu tüüp |
MFI / MFR ulatus |
Tüüpiline rakendus |
Peamine masina nõue |
|
PP (polüpropüleen) |
25 - 100 g/10 min |
Toidunõud, pakkimisvannid |
Kiire{0}}pritse, optimeeritud küttetsoonid |
|
HDPE |
4 - 25 g/10 min |
Korgid, sulgurid, tööstuslikud ämbrid |
Kõrge sissepritsesurve, vastupidav kruviotsik |
|
PS / GPPS |
8 - 20 g/10 min |
Söögiriistad, läbipaistvad delikatessikaaned, Petri tassid |
Täpne hoidmissurve, et vältida rabedust |
|
PET |
siseviskoossus 0.72 - 0.85 |
Toorikud, spetsiaalsed mahutid |
Suure-pöördemomendiga ajam, väikese-nihkega kruvigeomeetria |
Kuidas valida / konfiguratsioonisuvandeid
Kinnitusjõu arvutamine
Arvutage nõutav kinnitusjõud osa projekteeritud pindala ja õõnsuse rõhu põhjal:
Kinnitusjõud (kN)=Projekteeritud pindala (cm2) x õõnsuse rõhk (bar) x 1,15 (ohutustegur)
Õhukese{0}}seinaga mahutite puhul: kasutage õõnsuse keskmist rõhku vahemikus 600–800 baari.
Standardpakendi jaoks: kasutage keskmist õõnsusrõhku vahemikus 350 kuni 500 baari.
Masina konfiguratsioonimaatriks
|
Tootmise eesmärk |
Süstimisühiku valik |
Kruvi tüüp |
Soovitatavad valikud |
|
Ultra-õhuke sein (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Bimetallist kõrge{0}}segakruvi |
Pneumaatilised südamikutõmbed, õhu{0}}puhumisventiilid, IML-liides |
|
Kõrged-kavitatsioonikübarad (32+ Cav.) |
Standardne servo suur{0}}kiirus (400 mm/s) |
Kulumiskindel-nitriidiga kruvi |
Pideva keermega-lahti keeratav mootor, dünaamiline vasturõhk |
|
Deep{0}}Draw Pails (10L - 20L) |
Kõrge{0}}pöördemomendi sissepritseseade |
Raske{0}}tõkkekruvi |
Hüdrauliline südamiku tõmbamine, roboti valimine-ja{1}}kohaliides |
Tootmine ja kvaliteedikontroll
Struktuuri töötlemine:Masina raamid, plaadid ja lülitid läbivad enne CNC-töötlemist pinge{0}}leevendamise, et vältida raami pikaajalist deformatsiooni.
Täppiskomponentide kontrollimine:Side-vardad ja kruvid lihvitakse sihttolerantsideni (+/- 0.008 mm) ja neid kontrollitakse CMM-i (Coordinate Measuring Machine) süsteemide abil.
Hüdraulikasüsteemi testimine:Hüdraulikaplokid läbivad rõhu{0}}pursketesti 1,5-kordse töörõhu juures ja vedeliku puhtuse kontrolli vastavalt standardile ISO 4406.
Käita-testimises:Iga seade läbib enne tarnimist 72-tunnise pideva kuiva-töötsükli ja täiskoormusega süstimise testi, millega kontrollitakse klambri kiirust, temperatuuri stabiilsust ja anduri reaktsiooniaegu.
Kohandamine ja OEM-tugi
Masinaid saab kohandada nii, et need vastaksid integreeritud rakunõuetele ja rajatiste automatiseerimise standarditele:
Kohandatud kruvigeomeetria:Spetsiaalsed L/D suhted ja lennuprofiilid, mis on optimeeritud värvide põhisegu segamiseks või taaskasutatud sisu töötlemiseks (rPET, rPP).
Automatiseerimise ja robootika liidesed:Euromap 67 ja Euromap 73 standardliidesed võimaldavad plug-and-ühendamist külg-sisenemise IML-robotite, ülemiste-sisenemishoobade ja konveiersüsteemidega.
Kohandatud pinge ja ohutuse vastavus:Elektripaneelid, mis on ühendatud standardsete globaalsete liinipingetega (380 V/50 Hz, 460 V/60 Hz, 230 V/60 Hz), mis vastavad CE- või UL-turvalisusele.
Mida peaksid ostjad hinnapakkumise jaoks pakkuma
Detailse tehnilise ettepaneku ja masina suuruse soovituse saamiseks esitage järgmised tehnilised parameetrid:
Osade joonised / näidised:3D CAD-failid (.STEP- või .IGS-vormingus), sealhulgas seina paksuse jaotus, osade kaalud ja jooksurisüsteemi kujundus.
Vormi tehnilised andmed:Õõnsuste arv, vormi mõõtmed (pikkus x laius x kõrgus), suletud{0}}kõrguse nõuded ja kuumakanali võimsuskoormus.
Sihtväljund:Soovitud tunnitootmiskiirus, sihttsükli aeg ja materjali spetsifikatsioon (sh sulamisvoolu indeks ja vaigu tarnija).
Nõuded allavoolule:Automatiseerimisvajadused (sises{0}}vormitud märgistus, robot-väljatõmme, nägemiskontroll) ja kommunaalteenuste kättesaadavus (jahutusvee maht, õhukompressori tehnilised andmed).
KKK
K: Millist süstimiskiirust on vaja õhukeseseinaliste{0}}pakendite jaoks?
V: Õhukese{0}}seinaga pakend (seinapaksus alla 0,6 mm) nõuab üldjuhul süstimiskiirust vahemikus 400 mm/s kuni 800 mm/s. Kiire täitmine hoiab ära vaigu tahkumise enne õõnsuse täielikku pakkimist.
K: Kuidas mõjutab hüdroaku integreerimine masina jõudlust?
V: Akud salvestavad hüdraulilist energiat tsükli mitte--injektsioonifaasides ja tühjendavad selle täitmise ajal koheselt. See võimaldab üli-suurt sissepritsekiirust, ilma et oleks vaja ebaproportsionaalselt suuri hüdropumba mootoreid.
K: Kas see masin saab hakkama -tarbijatele taaskasutatud (PCR) materjalidega?
V: Jah. PCR-i või kuni 50% uuesti lihvimist sisaldavate materjalide puhul soovitame tahkete osakeste eest kaitsmiseks kasutada bimetallist silindri- ja kruvipakendeid ning sulatus{2}}filtriotsikuid.
K: Mis on keskmine tootmis- ja tarneaeg?
V. Masina standardkonfiguratsioonid monteeritakse tehases kokku ja neid{0}}testitakse 35–45 päeva jooksul. Kohandatud konfiguratsioonid või spetsiifilised automatiseerimisintegratsioonid nõuavad tavaliselt 60 päeva enne tehase vastuvõtutesti (FAT).
Kuum tags: kiire pakendamise survevalumasin, Hiina kiirpakendite survevalumasinate tootjad, tarnijad, tehas