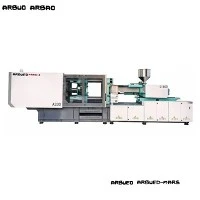
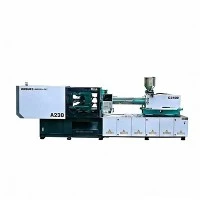
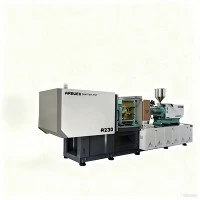
Servo sissepritsevormimismasin suure tsükliga tootmiseks
Suure-tsükliga survevalu põhjustab masina komponentidele selget termilist ja mehaanilist pinget. Tavalistel hüdraulilistel pressidel tekib sageli vedeliku ülekuumenemine, plaadi läbipaine ja hüdraulilise reaktsiooni viivitus, kui need surutakse alla 2,0 sekundilise kuivatsükli kiirusele.
See servo-hüdrauliline platvorm kasutab suure-reageerimisvõimega vahelduvvoolu servoajameid, mis on ühendatud sisemiste hammasrataspumpadega, optimeeritud kinnituskinemaatikat ja aku-abiga sissepritsega. See säilitab pideva tsükli kiiruse kuni 1,8–3,5 sekundini ilma termilise hüdraulilise rikketa. Mitme-õõnsusega valuvormide jaoks loodud masin vähendab ühiku tootmiskulusid suure-mahuga töödel, vähendades samal ajal energiatarbimist 30% kuni 60% võrreldes traditsiooniliste fikseeritud nihkega{11}}hüdraulikasüsteemidega.
Peamised spetsifikatsioonid
Allolevad väärtused kajastavad standardseid tootmiskonfiguratsioone kõrge{0}}tsükliga tootevalikus.
|
Spetsifikatsioon |
Üksus |
Spetsifikatsioonivahemik / väärtus |
|
Kinnitusjõud |
kN / USA tonni |
1, 000 - 6, 500 kN (112 - 730 USA tonni) |
|
Side{0}}varda kliirens (K x V) |
mm |
410 x 410 kuni 920 x 920 |
|
Plaadi mõõtmed (K x V) |
mm |
610 x 610 kuni 1380 x 1380 |
|
Väljutuslöök / jõud |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Kruvi läbimõõdu valikud |
mm |
28 kuni 90 (saadaval on A/B/C kruvisuhted) |
|
Sissepritse L/D suhe |
L/D |
20:1 - 24:1 (rakendusest-sõltuv) |
|
Max Sissepritse kiirus |
mm/s |
300 - 800 (aku-abiga) |
|
Sissepritse rõhk |
baar |
1,600 - 2,400 |
|
Kuivtsükli aeg (Euromap 6) |
sek |
1.4 - 2.8 |
|
Süsteemi rõhk |
baar |
17,5 MPa (175 baari) |
|
Pumba ajamisüsteem |
Tüüp |
Faasi/uuenduslik servomootor + Sumitomo/Eckerle käigupump |
|
Juhtimissüsteem |
Kontroller |
Austria KEBA puutetundlik ekraan / tehnika |
Põhifunktsioonid
Aku{0}}abiga süstimisüksus:Lämmastikuakud tagavad täitmisetapi ajal kõrged tippvoolukiirused, võimaldades õhukese seinaosa puhul kuni 800 mm/s sissepritsekiirust ilma peamisi hüdropumpasid üle koormamata.
Viie-punkti topelt-lülitiga kinnituskinemaatika:Arvuti{0}}optimeeritud lülitusgeomeetria tagab plaadi kiire liikumise avamise ja sulgemise ajal, muutudes vormi puudutamisel suure jõu edastamiseks.
Kahe{0}}silindriga tasakaalustatud sissepritse struktuur:Kaks paralleelset sissepritsesilindrit hoiavad kõrgsurvega süstimise ajal aksiaalset joondust, hoides ära kruvide läbipainde ja silindri ebaühtlase kulumise.
Suletud-ahela servosüsteem:Servomootorite kõrge eraldusvõimega pöördkooderid- töötavad koos kinnitus-, sissepritse- ja väljatõmbetelgede lineaarmuunduritega, et säilitada positsiooni korratavus +/- 0.1 mm piires.
Sõltumatu hüdroahela juhtimine:Eraldi klapiplokid kinnitus-, plastifitseerimis- ja südamiku{0}}tõmbefunktsioonide jaoks võimaldavad masina samaaegset liikumist, vähendades tsükli koguaega.
Masina konfiguratsioon
Süsteemi arhitektuur
Vahelduvvoolu servoajami süsteem juhib sisemist käigupumpa.
Rõhk voolab läbi proportsionaalse klapiploki kolme peamisse alamsüsteemi:
Kinnitusüksus: 5-punktiline lüliti, lõplike elementide analüüsi (FEA) kastiplaat, lineaarsed juhtsiinid.
Sissepritseseade: kaks paralleelset silindrit, kahe{0}}metallist kruvi ja silinder, elektriline plastifitseeriv servomootor (valikuline).
Akujaam: kiire{0}}täitmisvõimendus kuni 800 mm/s.
Üksikasjalikud alamsüsteemid
Kinnitusstruktuur: plaadid valatakse kõrgtugeva malmi (QT500-7) abil ja analüüsitakse lõplike elementide analüüsi (FEA) abil, et minimeerida läbipainet täistonnaaži korral. Lülitustihvtid töötavad isemäärivatel-grafiidiga immutatud pronkspuksidel, mis välistab pideva määrdega saastumise hallituspindadel.
Sissepritse- ja plastifitseerimisseade: kruviprofiil kasutab tugevat-segamisvõimet, barjääri-tüüpi konstruktsiooni, et säilitada sulatise homogeensus suurel plastifitseerimiskiirusel. Nitrid- või bi-metallist tünnid (PTA sulamiga vooderdatud) saavad hakkama abrasiivsete lisanditega, nagu klaaskiud või kaltsiumkarbonaat.
Hüdraulika- ja ajam: vahelduvvoolu sünkroonne servomootor käitab sisemist hammasrattapumpa. Mootori kiirus väheneb jahutus- ja ootefaasis dünaamiliselt -nulli lähedale, vähendades õli temperatuuri ja vähendades jahutusvee vajadust kuni 40%.
Toote-Konkreetsed tehnilised eelised
Termiline stabiilsus pidevate kiirete tsüklite korral
Suure-tsükliga rakendustes on õli lagunemine vedeliku nihke tõttu peamine ventiili rikke ja asenditriivi põhjus. See süsteem kasutab suuremahulisi õlijahuteid koos sihipäraste õlivooluteedega peamise kollektori sees. Hüdraulikaõli temperatuur püsib stabiilsena vahemikus 40 kraadi kuni 48 kraadi isegi ööpäevaringse pideva töötamise ajal tehase ümbritseva keskkonna temperatuuril kuni 45 kraadi.
Madal-painde plaadi jäikus
Tavalised plaadid painduvad suurte kinnitusjõudude mõjul, põhjustades õhukese{0}}seina konteineri servade välkumist ja valuvormi südamiku tihvtide enneaegset kulumist. Kasti-raami konstruktsioon koondab kinnitusjõu otse vormi keskpunkti, hoides plaadi paralleelsust kogu käigu ulatuses 0,08 mm piires, mis pikendab vormi hooldusintervalle.
Energiatarbimise profiilid
Allpool on mõõdetud energiatarbimise võrdlus 4,2-sekundilise tsükli jooksul, mille käigus toodetakse 4-õõnsusega toidunõusid:
|
Power Stage |
Fikseeritud-väljasurvepumba press |
High{0}}Cycle Servo Press |
Energia vähendamine |
|
Kinnitamine / vabastamine |
18,5 kW |
6,2 kW |
66.4% |
|
Süstimine / hoidmine |
24,0 kW |
14,8 kW |
38.3% |
|
Plastifikatsioon |
15,0 kW |
11,2 kW |
25.3% |
|
Jahutus / tühikäik |
12,0 kW |
0,4 kW |
96.6% |
|
Keskmine kogunõudlus |
17,37 kW/h |
8,15 kW/h |
53.0% |
Tüüpilised rakendused
Pakendid ja õhukeseseinalised{0}}konteinerid:Ühekordselt kasutatavad toiduvannid, joogisulgurid, ämbrid ja hingedega korgid, mille seinapaksus on kuni 0,4 mm ja suur hulk{1}}õõnsusi.
Meditsiinilised tarbekaubad:Süstlatinnid, Petri tassid, verevõtutorud ja pipetiotsad, mis on vormitud ISO klassi 7 või 8 puhasruumi piirangute kohaselt, mis nõuavad madalat-gaasi väljutatavat hüdrovedelikku ja õli{3}}vaba side-varda valikut.
Elektrilised ja tehnilised osad:Täppiskonnektori korpused, klemmiplokid ja elektroonikaümbrised, kus suurte partiikoguste puhul tuleb säilitada ranged mõõtmete tolerantsid (+/- 0.02 mm).
Materjalide ühilduvus
Sissepritseseade toetab laias valikus termoplastilisi polümeere, kui see on varustatud rakendusele{0}}sobivate kruviprofiilidega:
|
Vaigu perekond |
Hinnete ühilduvus |
Nõutav on spetsiifiline kruvi konfiguratsioon |
|
PP / PE |
Kõrge MFI (20 - 100 g/10 min) |
Standardne kõrge{0}}mikseprofiil; kiire-kontrollrõnga ventiil. |
|
PS / ABS |
Üldotstarbeline / suure mõjuga |
Kiire{0}}tõkkekruvi termilise lagunemise vältimiseks. |
|
PET |
Pakend ja eelvormid |
Laiendatud L/D suhe (24:1), suur-pöördemoment, spetsiaalne lennuprofiil. |
|
PC / PMMA |
Optilised ja täppisklassid |
Karastatud bi-metallist tünn, laiem lennusamm, madala-survega kruvi. |
|
PA66 / PBT (+GF) |
Täidetud tehnilised vaigud |
Täielikult karastatud PTA{0}}keevitatud bi-metallist kruvi ja silindri koost. |
Konfiguratsioonisuvandid ja valikujuhend
Samm{0}}sammu haaval-valimise töövoog
1. samm: arvutage kinnitusjõud
Tonnaaž=Projekteeritud pindala (cm²) x õõnsused x sissepritsetegur
(Tegur: 0.3 - 0.5 kN/cm² PE/PP puhul; 0.6 - 0.8 kN/cm² arvuti puhul)
2. samm: sobitage süstimisüksus ja plastifikatsioonimäär
Laskemaht=30% kuni 70% maksimaalsest tünni mahust
Sissepritse kiirus > täitmisaja nõuded (<0.5s)
3. samm: valige valikulised kõrged{1}}tsüklimoodulid
Servo elektriline ringi plastifitseerimine
Hüdraulika akumulaatori täitmise-abi
Õhupuhumisventiilid / Südamikutõmbed
Soovitatavad konfiguratsioonimoodulid
Standardne õhukese{0}}seinamoodul: lämmastikuaku + pikendatud L/D bi-metallist kruvi + õhu väljatõmbeventiilid + KEBA i3000 kontroller.
Puhasruumi meditsiinimoodul: nikeldatud-plaadid + mitte-teraline hüdraulikaõli + suletud-ahela õhuväljastus + servo-elektriline plastifitseeriv mootor (elimineerib hüdraulikaõli vormipiirkonna lähedalt).
Tehniline plastmoodul: suure-kulumisega PTA bi-metallist tünn + keraamilised kuumutusribad + kõrgrõhu-pritseseade kuni 2400 baari.
Tootmine ja kvaliteedikontroll
Masinad on ehitatud ISO 9001 kvaliteedijuhtimisprotsesside alusel, mis hõlmavad struktureeritud tootmisetappe:
Raami keevitamine ja pinge maandamine:Masina alused on valmistatud raskest-konstruktsiooniterasest ja läbivad termilise lõõmutamise, et leevendada sisepingeid enne töötlemist, vältides raami väändumist-pikaajalisel kasutamisel.
Täppistöötlus:Plaate ja kinnitusraame töödeldakse mitme -teljega CNC-pukkkeskustel ühe seadistusega, et säilitada kriitilised augutolerantsid ja paigalduspinna tasane.
Hüdraulikasüsteemi loputus:Kõiki kollektoriplokke ja hüdrovoolikuid loputatakse enne klapi paigaldamist suurel-kiirusel vastavalt ISO 4406 puhtusstandarditele (klass 16/14/11), mis vähendab komponentide varajast kulumist.
Laadige ja käivitage{0}}Testimisel:Iga masin läbib vähemalt 72-tunnise pideva töötamise-täieliku hüdraulilise rõhu all, sealhulgas elektripaneelide termilise pildistamise ja kõrgsurve lekkekontrolli.
Kohandamine ja OEM-tugi
Masinaid saab kohandada vastavalt konkreetsetele tehase automatiseerimise seadistustele ja tööriistanõuetele:
Kohandatud kruvide ja tünnide metallurgia:Spetsiifilised sulamid ja katted söövitavate (PVC/PVDF) või väga abrasiivsete (kuni 50% klaaskiudude) materjalide töötlemiseks.
Automatiseerimise integreerimise valikud:Euromap 67 või Euromap 73 liidesed külg-sisenemisrobotite, ülemiste-sisenemistorude korjajate ja allavoolu pakendamisliinide jaoks.
Hüdrauliline südamiku tõmbelaiendus:Konfigureeritavad klapipangad kuni 4-etapilise südamiku tõmbamise ja lahtikeeramise jaoks, mida juhitakse otse peamise puuteekraani liidese kaudu.
Kohandatud pingevalikud:Elektrikilbid, mis on konfigureeritud 220 V, 380 V, 415 V, 460 V või 480 V (3-faasiline, 50/60 Hz) vastavalt piirkondlikele tehase spetsifikatsioonidele.
Hinnapakkumiseks on vajalik tehniline teave
Täpse tehnilise hinnapakkumise ja masina suuruse aruande saamiseks esitage järgmised projekti üksikasjad:
Osa teave:Osajoonis/3D-astmefail, materjali klass (MFI/MFR, kui see on saadaval), seina paksuse mõõtmed ja osa sihtkaal.
Vormi spetsifikatsioonid:Vormi mõõtmed (laius x kõrgus x paksus), kaal, õõnsuste arv ja kuumakanalisüsteemi üksikasjad.
Tootmisväljundi sihtmärk:Nõutav tsükliaeg, päevane väljundmaht või vajalik automatiseerimise/robootika integreerimine.
Tehase elektri- ja kommunaalteenuste kontekst:Saadaval primaartoitepinge/sageduse ja jahutusveevarustuse parameetrid.
KKK
K: Milliseid kuivatustsükliaegu see kõrge{0}}tsükliga masin saavutab?
V: Sõltuvalt klambri tonnaažist ja käigu pikkusest jäävad kuivatustsükli ajad vahemikku 1,4 sekundit 1000 kN mudelite puhul ja 2,8 sekundit 6500 kN mudelite puhul (arvutatud Euromap 6 standardite järgi).
K: Kuidas on servohüdraulikasüsteem võrreldav täis-elektripressiga suure-tsükliga rakenduste jaoks?
V: Kõik-elektrilised pressid pakuvad suurt täpsust ja väiksemat müra, kuid neil on oluliselt suuremad kapitaliinvesteeringukulud ja kuulkruvide remondikulud äärmusliku pideva koormuse korral. Kõrge-tsükliga servohüdraulilised masinad tagavad 90% kuni 95% kõigi-elektriliste presside energiatõhususest ja täpsusest madalama algse seadmehinna ja madalamate{6}}mehaaniliste hoolduskuludega.
K: Kas see masin saab töödelda biolagunevaid vaikusid nagu PLA?
V: Jah. PLA või PHA töötlemine nõuab väikese-nihkega kruviprofiili ja täpset silindri temperatuuritsooni, et vältida polümeeri lagunemist. Tehnilise päringu käigus täpsustage PLA nõuded, et tagada sobiv kruviprofiil.
K: Millised liidese standardid on roboti ühendamiseks ette nähtud?
V: Masinad on standardvarustuses Euromap 67 roboti liidestega. Soovi korral saab paigaldada Euromap 73 või kohandatud SPI liidesed.
K: Mis on standardgarantii ja varuosade saadavus?
V: Standardvarustus sisaldab 12-kuulist masina täielikku garantiid ja 24-kuulist konstruktsioonigarantii plaatidele ja kinnitusvarrastele. Asendushüdraulilised komponendid, ventiilid ja elektrilised komponendid kasutavad kohaliku hankimise jaoks rahvusvaheliselt saadaolevaid kaubamärke (nt Rexroth, Yuken, Schneider, KEBA).
Kuum tags: servo survevalu masin suure tsükliga tootmiseks, Hiina servo survevalu masin suure tsükliga tootmise tootjatele, tarnijatele, tehastele